tản nhiệt độ chính xác cao: 6063-T5 aluminium, 0.5 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 500 pcs, ships in ...
tản nhiệt độ chính xác cao
tản nhiệt độ chính xác cao: 6063-T5 aluminium, 0.5 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 500 pcs, ships in ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
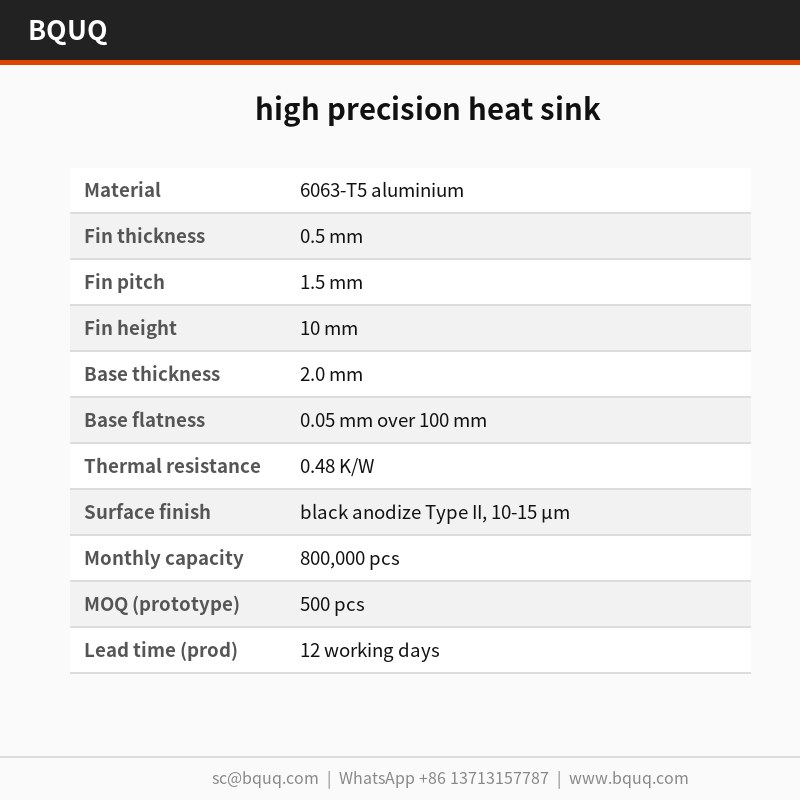
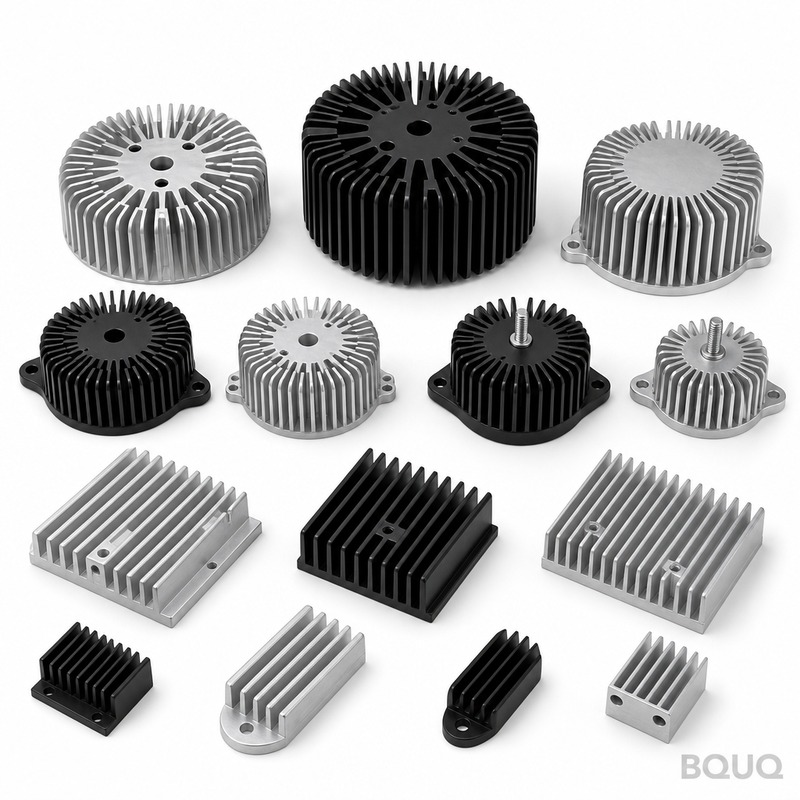
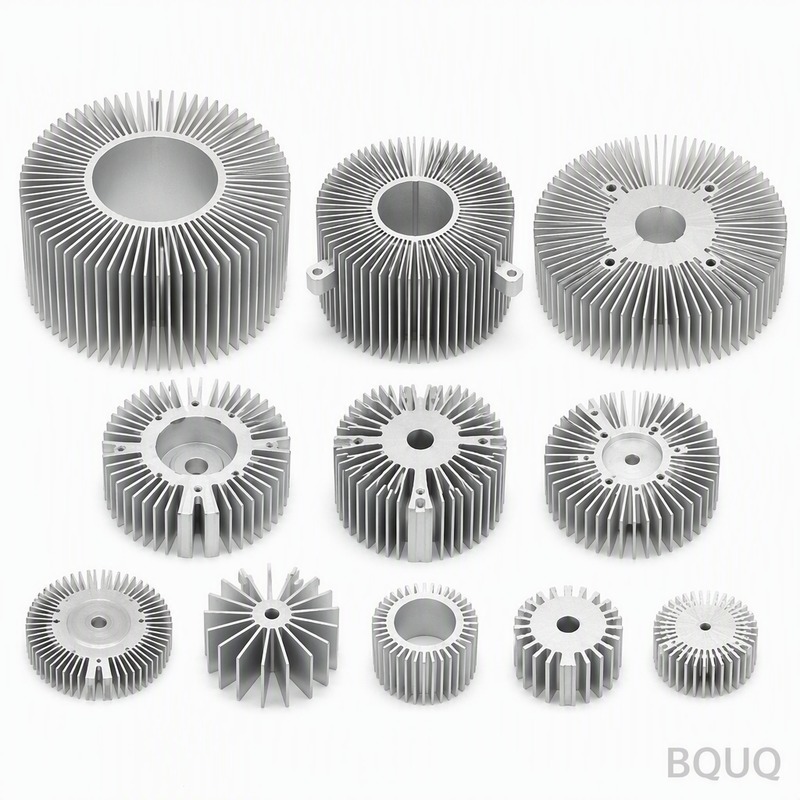
Tản nhiệt độ chính xác cao được dập từ nhôm 6063-T5 trên khuôn 250 T, duy trì độ phẳng 0,05 mm trên 100 mm và bước cánh 0,5 mm trong khoảng ±0,03 mm. Sản phẩm đạt 0,48 K/W tại ΔT = 60 K trong điều kiện đối lưu tự nhiên, với chu kỳ 25 giây và sản lượng 800.000 chiếc mỗi tháng. Anod hóa đen Type II, 10-15 µm, bảo vệ chân cánh sau khi tạo hình.
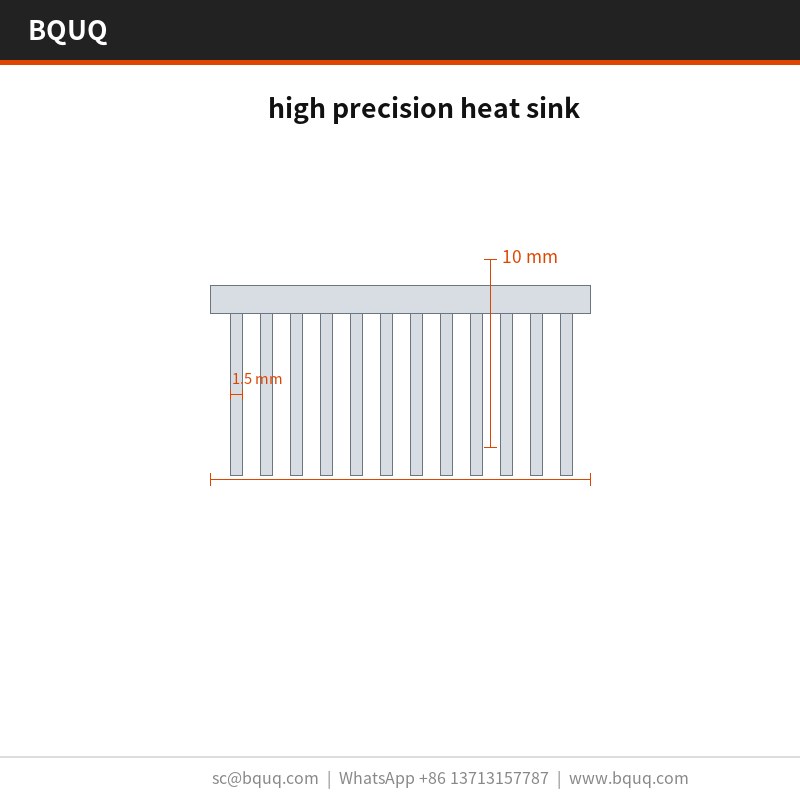
Đế dày 2,0 mm và cánh dày 0,5 mm tạo nên tản nhiệt độ chính xác cao này. Được dập từ nhôm 6063-T5 trên khuôn 250 T, sản phẩm duy trì độ phẳng 0,05 mm trên 100 mm và đạt 0,48 K/W tại ΔT = 60 K, đối lưu tự nhiên. Sản lượng hàng tháng đạt 800.000 chiếc.
Dập tạo ra biên dạng cánh 0,5 mm có thể lặp lại mà ép đùn không thể duy trì: khuôn tạo hình từng cánh trong một hành trình, do đó bước cánh giữ trong khoảng ±0,03 mm xuyên suốt lô 800.000 chiếc.
Vì đế và cánh được dập thành một khối, không có mối hàn để hư hỏng. Độ phẳng 0,05 mm trên 100 mm trên mặt lắp được duy trì trực tiếp từ khuôn, giúp tiếp xúc giao diện nhiệt đồng đều.
Một hành trình 250 T duy nhất tạo hình toàn bộ tản nhiệt độ chính xác cao, do đó chi phí linh kiện không còn tăng theo độ phức tạp. Khuôn chạy ở ±0,03 mm, và chu kỳ 25 giây cấp cho dây chuyền 800.000 chiếc.
Mỗi hành trình đều đồng nhất về kích thước, do đó vị trí lỗ ±0,15 mm được duy trì xuyên suốt lô. Đây chính là yếu tố giúp các chương trình sản xuất nguồn chuyển mạch số lượng lớn có thể lặp lại.
Lớp hoàn thiện anod hóa đen Type II, 10-15 µm được áp dụng sau khi tạo hình, do đó khả năng chống ăn mòn không bị cắt xuyên qua tại chân cánh như ở các phương án gia công cắt gọt.
Lựa chọn vật liệu và hoàn thiện bề mặt
Vật liệu tiêu chuẩn là nhôm 6063-T5, cung cấp kèm anod hóa đen Type II, 10-15 µm. Đối với các ứng dụng lo ngại về phơi nhiễm trong nguồn chuyển mạch, chúng tôi khuyến nghị phương án thụ động hóa; khi độ dẫn nhiệt quan trọng hơn khối lượng, đồng C110 nâng cao hiệu suất nhiệt và tăng khối lượng đơn vị khoảng gấp đôi.
Các cấp dung sai bạn có thể chỉ định
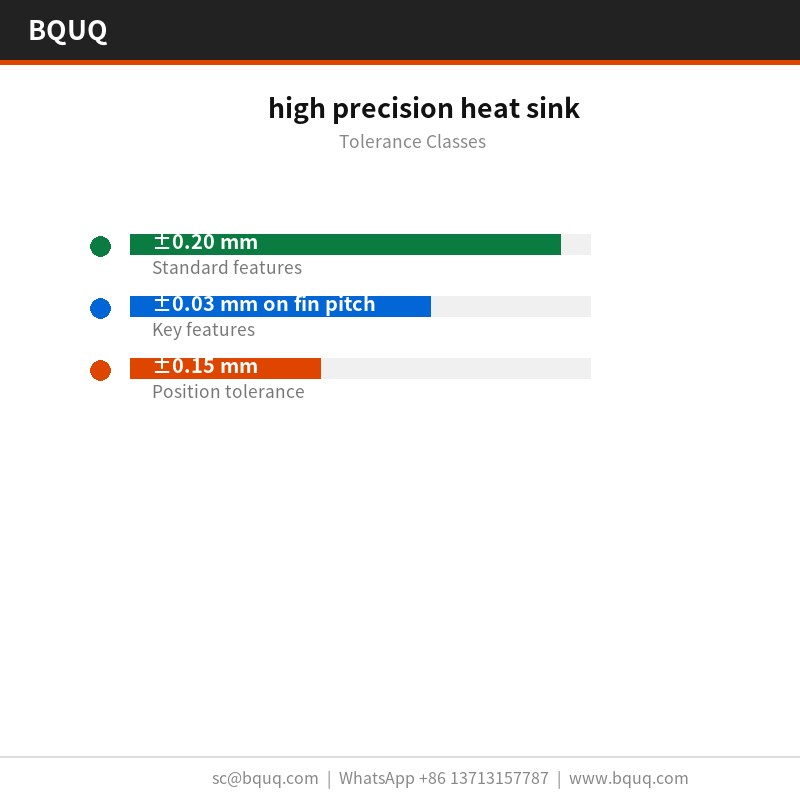
Kích thước tổng quát đạt ±0,20 mm, với các đặc tính quan trọng như bước cánh ±0,03 mm được duy trì riêng. Hình học tạo hình kế thừa độ lặp lại của khuôn ở ±0,03 mm, và vị trí lỗ được giữ ở ±0,15 mm. Các cấp chặt hơn cần thêm một nguyên công dập, do đó nên quyết định trước khi làm khuôn thay vì sau đó.
Kiểm tra trước mỗi lô hàng
Độ phẳng được kiểm tra trên bàn đá granite, ở 25 °C so với giới hạn 0,05 mm trên 100 mm, và bước cánh được xác minh bằng quang học ở ±0,03 mm. Báo cáo được gửi kèm mỗi lô.
Mỗi lô đều có báo cáo CMM từ máy CMM kèm bàn phẳng granite. Chúng tôi ghi nhận độ phẳng, bước cánh, độ dày đế và vị trí lỗ, và đánh dấu bất kỳ sai lệch nào vượt quá ±0,20 mm trước khi xuất xưởng.
Nhôm 6063-T5 đầu vào được kiểm tra độ dày và độ cứng trước khi đưa vào máy dập. Sau khi tạo hình, máy CMM kèm bàn phẳng granite xác nhận 0,05 mm trên 100 mm và 1,5 mm so với bản vẽ.
Độ phẳng được đo trên granite thay vì gang, vì 0,05 mm trên 100 mm ở kích thước 40 x 40 x 22 mm cho kết quả khác trên bàn phẳng chưa được mài rà. Hồ sơ lưu cả hai kết quả đo.
Trong nguồn chuyển mạch, định mức 0,48 K/W quyết định lượng luồng khí mà vỏ máy vẫn cần. Ở nhiệt độ mối nối của nguồn chuyển mạch, cánh 0,5 mm với bước 1,5 mm giữ delta-T trong ngân sách cảm biến.
Khi tản nhiệt độ chính xác cao chạy ở sản lượng nguồn chuyển mạch, tính nhất quán giữa các chi tiết quyết định tỷ lệ bảo hành. ±0,03 mm trên lô 800.000 chiếc giữ đường cong nhiệt trong một dải.
Trong nguồn chuyển mạch, đế thường kiêm luôn vai trò giao diện lắp. Đế 2,0 mm với độ phẳng 0,05 mm trên 100 mm tạo bề mặt ổn định cho đệm nhiệt của nguồn chuyển mạch.
Các thiết kế nguồn chuyển mạch thường chạy đường khí cưỡng bức 2,0 m/s. 0,48 K/W tại ΔT = 60 K, đối lưu tự nhiên nghĩa là nguồn chuyển mạch có thể giữ mục tiêu với công suất quạt dưới giới hạn tiếng ồn.
Thông số kỹ thuật
Thông số
Giá trị / Khoảng
Vật liệu
Nhôm 6063-T5
Độ dày cánh
0,5 mm
Bước cánh
1,5 mm
Chiều cao cánh
10 mm
Độ dày đế
2,0 mm
Độ phẳng đế
0,05 mm trên 100 mm
Điện trở nhiệt
0,48 K/W
Điều kiện thử nhiệt
ΔT = 60 K, đối lưu tự nhiên
Hoàn thiện bề mặt
anod hóa đen Type II, 10-15 µm
Dải kích thước
40 x 40 x 22 mm
Câu hỏi thường gặp: Thắc mắc của bạn trước khi đặt hàng
Thời gian giao hàng cho tản nhiệt độ chính xác cao là bao lâu?
Mẫu thử là 5 ngày làm việc kể từ khi phê duyệt bản vẽ; sản xuất là 12 ngày làm việc sau khi mẫu đầu tiên được ký duyệt. Khuôn cho linh kiện mới mất . Chúng tôi báo giá CIF Rotterdam, và vận tải biển đến châu Âu khoảng 25 đến 30 ngày sau khi đặt chỗ.
Tản nhiệt độ chính xác cao có thể sơn tĩnh điện hoặc mạ không?
Có. Tiêu chuẩn là anod hóa đen Type II, 10-15 µm. Sơn tĩnh điện theo RAL 9005 tăng khoảng 0,1 mm vào đế; kẽm-niken tốt hơn cho nối đất. Lưu ý rằng bất kỳ lớp phủ bổ sung nào cũng nằm giữa nhôm 6063-T5 và luồng khí, do đó chúng tôi không phủ lên chân cánh.
Các bạn có kiểm tra điện trở nhiệt không?
Chúng tôi thử ở ΔT = 60 K, đối lưu tự nhiên và báo cáo 0,48 K/W. Đây là con số trạng thái ổn định, không phải quá độ: đối với hành vi bật nguồn lần đầu của nguồn chuyển mạch, bạn cần một thử nghiệm khác, và chúng tôi có thể chạy theo yêu cầu.
Các bạn có thể giao hàng không qua xử lý bề mặt không?
Có, chúng tôi giao nguyên trạng sau dập cho khách hàng tự hoàn thiện. Rủi ro là vết xử lý trên cánh 0,5 mm, do đó chúng tôi đóng gói các chi tiết đó với giấy xen kẽ bên trong túi chống tĩnh điện + thùng gỗ cho đơn trên 50 kg.
Các bạn có thể cung cấp tản nhiệt độ chính xác cao đã lắp ráp sẵn không?
Có. Chúng tôi có thể thêm kẹp, ốc vít hoặc vỏ quạt thành cụm bộ kit, với các chi tiết được đóng túi và dán nhãn theo bộ. Điều này phổ biến trong các chương trình nguồn chuyển mạch và tăng khoảng 3 ngày làm việc.
Dây chuyền đặt tại Đông Quản trong một nhà máy ISO9001 duy nhất. Máy dập 250 T bao phủ dòng tản nhiệt độ chính xác cao, và 800.000 chiếc mỗi tháng là sản lượng cam kết hiện tại.
Khuôn được chế tạo nội bộ, đó là cách duy trì ±0,03 mm xuyên suốt chương trình 800.000 chiếc thay vì trôi dạt từng chi tiết.
Chúng tôi báo giá CIF Rotterdam và giữ 500 chiếc để lấy mẫu. Mẫu là mẫu trả phí được hoàn lại khi đặt hàng, do đó đánh giá lần đầu không cần cam kết sản xuất.
Yêu cầu báo giá: sc@bquq.com | WhatsApp +86 13713157787 | Đông Quản, Trung Quốc
0,05 mm trên 100 mm; ±0,03 mm bước cánh; ±0,15 mm vị trí lỗ
Thời gian giao hàng
Không nêu trong bài viết
MOQ
Không nêu trong bài viết
Năng lực
800.000 chiếc mỗi tháng; chu kỳ 25 giây
Lựa chọn / so sánh
Phương án
Phù hợp nhất cho
Đánh đổi
Tản nhiệt dập 6063-T5
Các chương trình nguồn chuyển mạch số lượng lớn
Cần khuôn 250 T; giới hạn ở biên dạng cánh 0,5 mm
Tản nhiệt ép đùn
Số lượng thấp hơn hoặc hình học cánh đơn giản hơn
Không thể duy trì biên dạng cánh 0,5 mm; bước cánh biến động hơn ±0,03 mm
Tản nhiệt gia công cắt gọt
Mẫu thử hoặc hình dạng phức tạp số lượng thấp
Chi phí linh kiện cao hơn; anod hóa có thể bị cắt xuyên tại chân cánh
Tản nhiệt cánh hàn
Ứng dụng cần vật liệu hỗn hợp
Mối hàn có thể hư hỏng; không phải kết cấu một khối
Quy trình / kiểm tra
Công đoạn
Kiểm soát
Hồ sơ
Dập
Hành trình 250 T tạo hình đế và cánh thành một khối; chu kỳ 25 giây
±0,03 mm bước cánh; ±0,15 mm vị trí lỗ
Độ phẳng
Mặt lắp được duy trì trực tiếp từ khuôn
0,05 mm trên 100 mm
Hoàn thiện bề mặt
Anod hóa đen Type II áp dụng sau khi tạo hình
Độ dày 10-15 µm
Kiểm tra
Trước mỗi lô hàng
Kiểm tra kích thước và ngoại quan theo lô
Hiệu suất nhiệt
Đối lưu tự nhiên tại ΔT = 60 K
0,48 K/W
Câu hỏi thường gặp
Điện trở nhiệt của tản nhiệt độ chính xác cao này là bao nhiêu?
Sản phẩm đạt 0,48 K/W tại ΔT = 60 K trong điều kiện đối lưu tự nhiên. Đạt được với đế 2,0 mm và cánh 0,5 mm được dập từ nhôm 6063-T5 trên khuôn 250 T, duy trì độ phẳng 0,05 mm trên 100 mm để tiếp xúc giao diện nhiệt đồng đều.
Dung sai bước cánh trên tản nhiệt dập của các bạn chặt đến mức nào?
Bước cánh giữ trong khoảng ±0,03 mm xuyên suốt lô 800.000 chiếc. Khuôn 250 T tạo hình từng cánh trong một hành trình, do đó bước cánh có thể lặp lại. Điều này chặt hơn so với ép đùn có thể duy trì cho biên dạng cánh 0,5 mm, đảm bảo luồng khí và hiệu suất nhiệt nhất quán.
Các bạn có thể duy trì độ phẳng 0,05 mm trên mặt lắp không?
Có. Độ phẳng 0,05 mm trên 100 mm được duy trì trực tiếp từ khuôn trên mặt lắp. Vì đế và cánh được dập thành một khối, không có mối hàn gây biến dạng. Điều này giữ tiếp xúc giao diện nhiệt đồng đều và có thể lặp lại.
Năng lực sản xuất hàng tháng cho tản nhiệt này là bao nhiêu?
Sản lượng hàng tháng đạt 800.000 chiếc. Chu kỳ 25 giây trên dây chuyền 250 T cấp cho sản lượng này. Mỗi hành trình đều đồng nhất về kích thước, do đó vị trí lỗ ±0,15 mm được duy trì xuyên suốt lô. Điều này giúp các chương trình nguồn chuyển mạch số lượng lớn có thể lặp lại.
Các bạn áp dụng hoàn thiện bề mặt nào và tại sao?
Chúng tôi áp dụng anod hóa đen Type II, 10-15 µm, sau khi tạo hình. Điều này bảo vệ khả năng chống ăn mòn mà không bị cắt xuyên tại chân cánh, khác với các phương án gia công cắt gọt. Lớp hoàn thiện đồng đều vì chi tiết được dập thành một khối, không có mối hàn để che phủ hoặc làm suy giảm.
Được dập thành một khối từ nhôm 6063-T5. Đế và cánh được tạo hình trong một hành trình 250 T duy nhất, do đó không có mối hàn để hư hỏng. Kết cấu một khối này cũng loại bỏ điện trở nhiệt tại mối nối và duy trì độ lặp lại biên dạng cánh 0,5 mm.
Chu kỳ là bao nhiêu và ảnh hưởng đến thời gian giao hàng như thế nào?
Chu kỳ là 25 giây mỗi hành trình trên dây chuyền 250 T. Điều này cấp cho sản lượng 800.000 chiếc mỗi tháng. Thời gian giao hàng phụ thuộc vào số lượng đặt hàng và tình trạng khuôn, nhưng quy trình dập tốc độ cao hỗ trợ các chương trình số lượng lớn với bước cánh ±0,03 mm và vị trí lỗ ±0,15 mm có thể lặp lại.