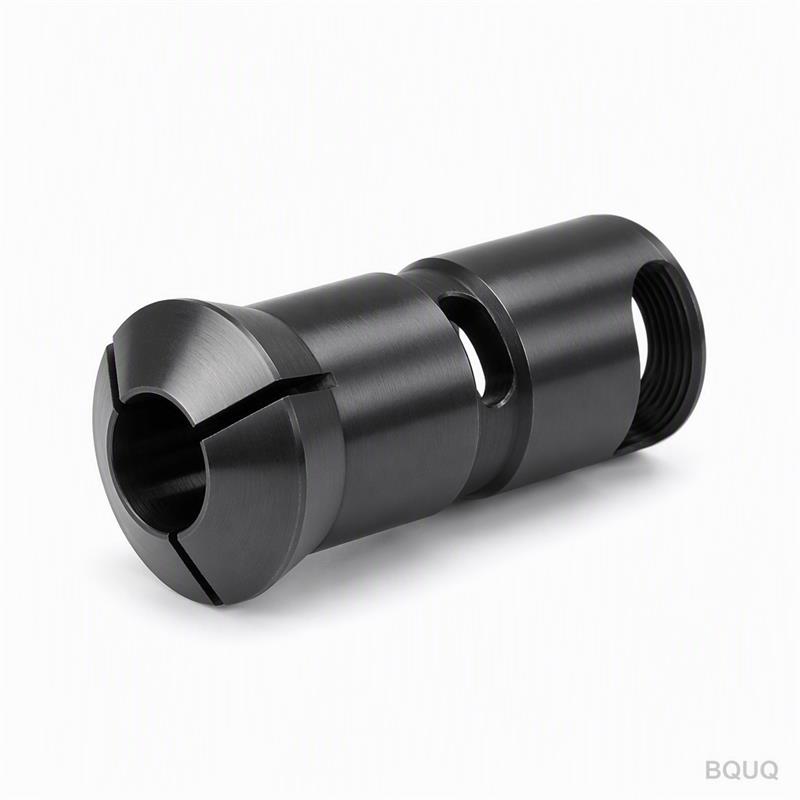
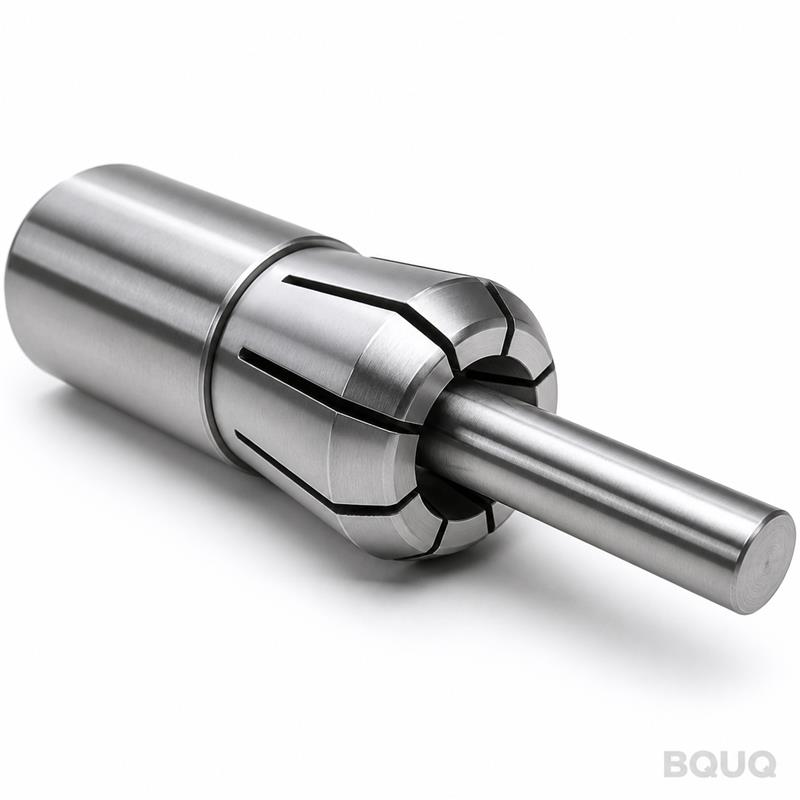
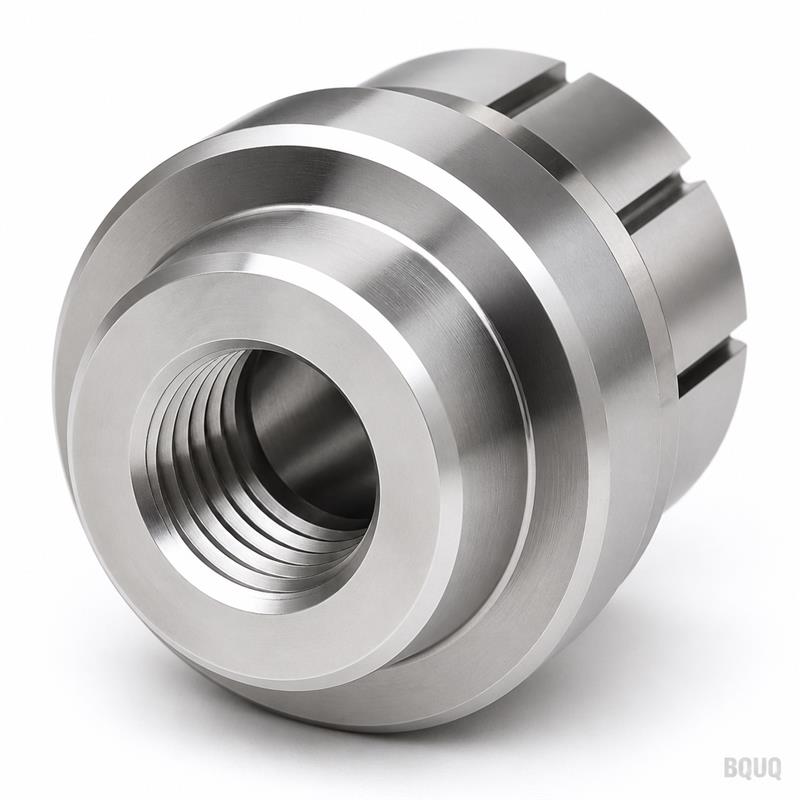
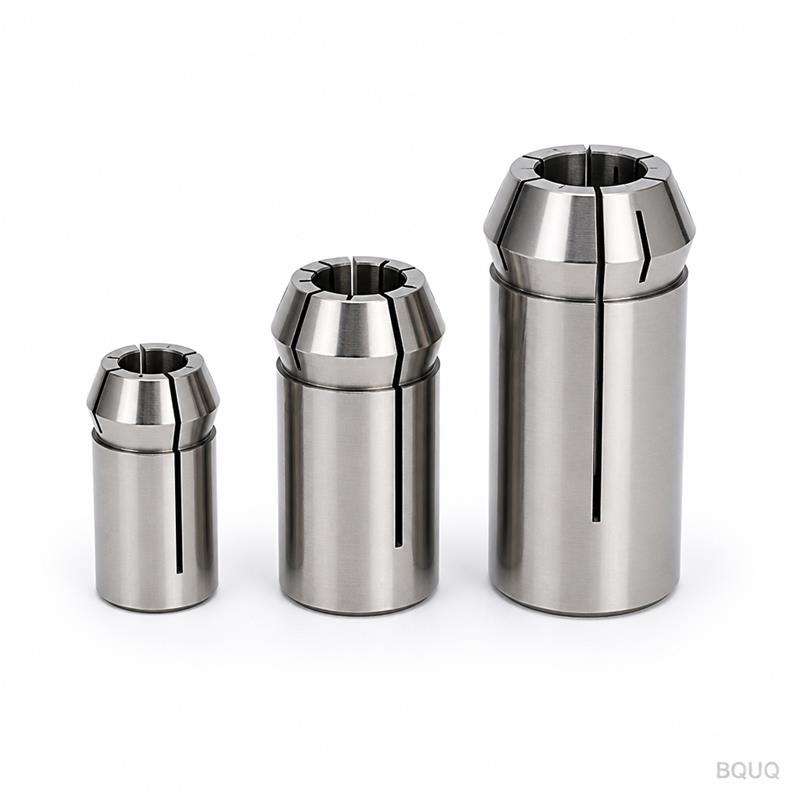
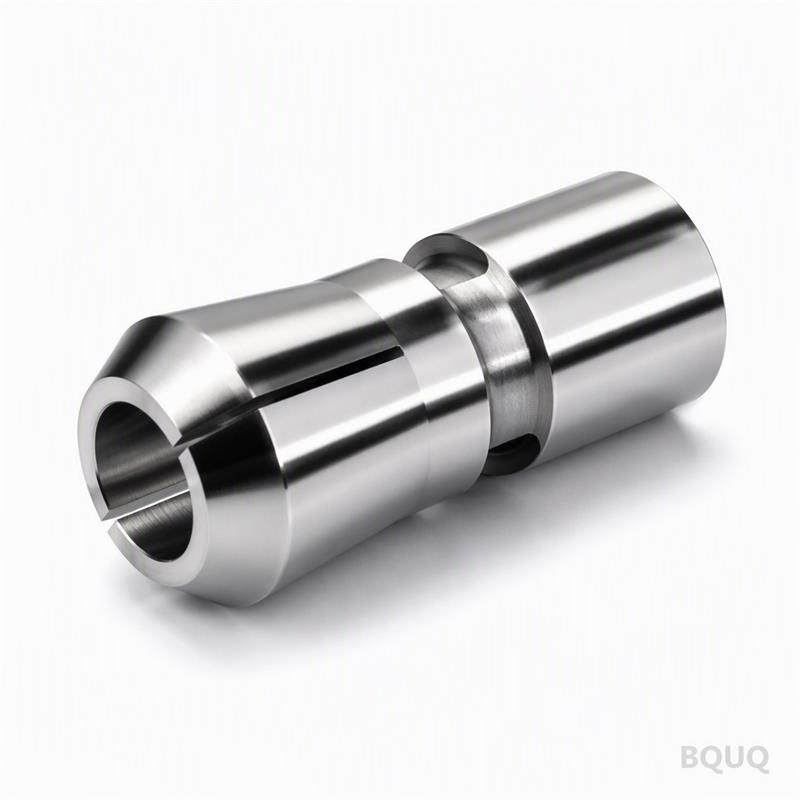
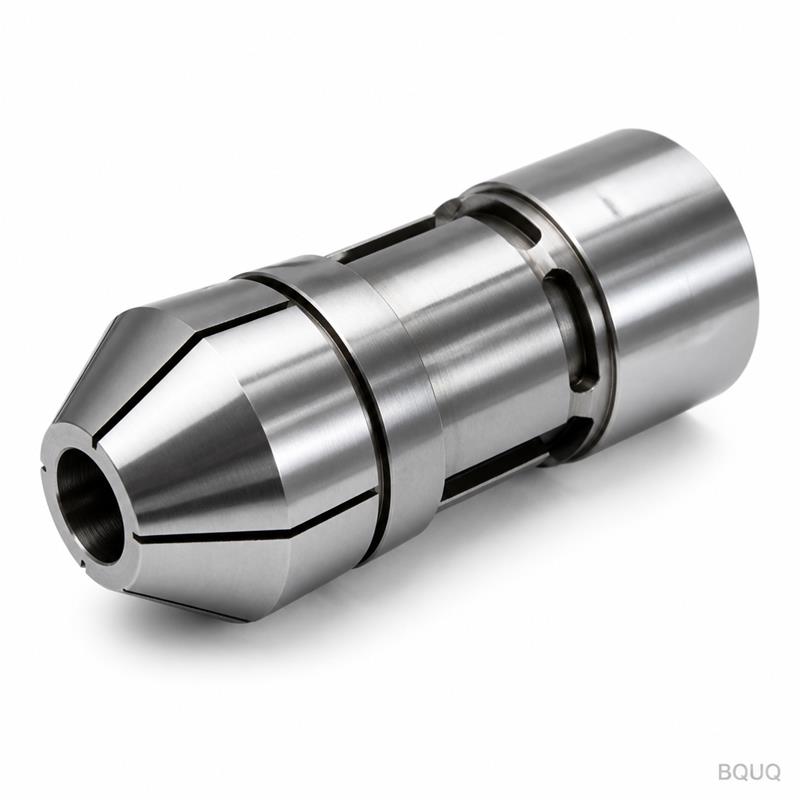
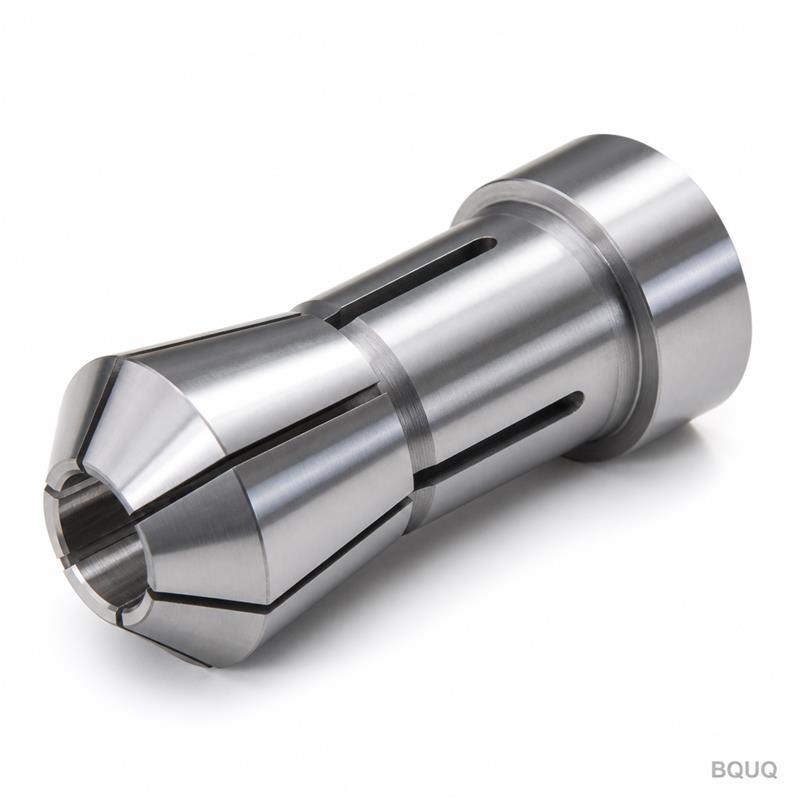
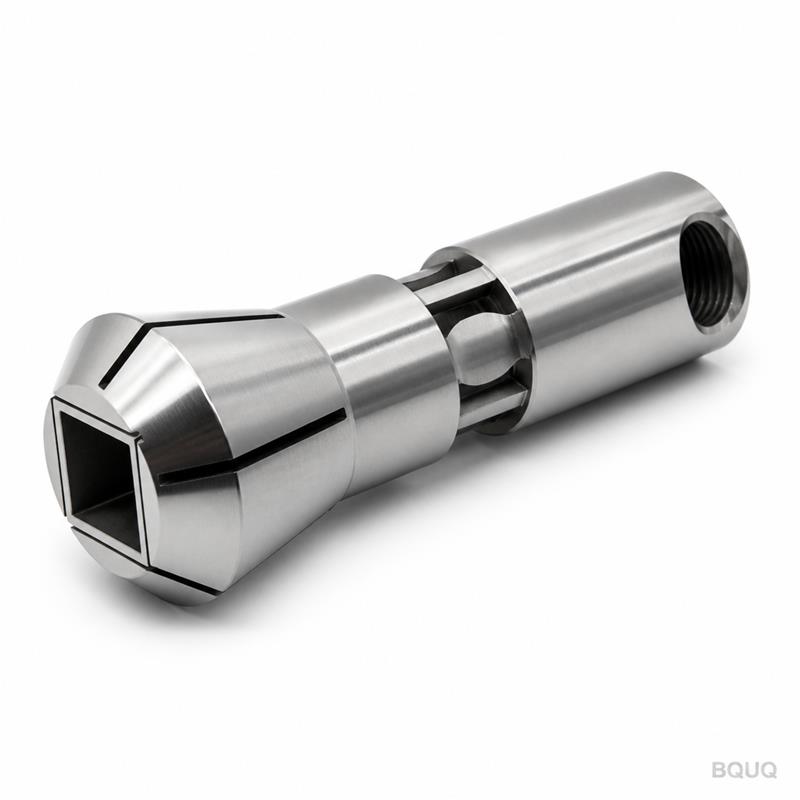
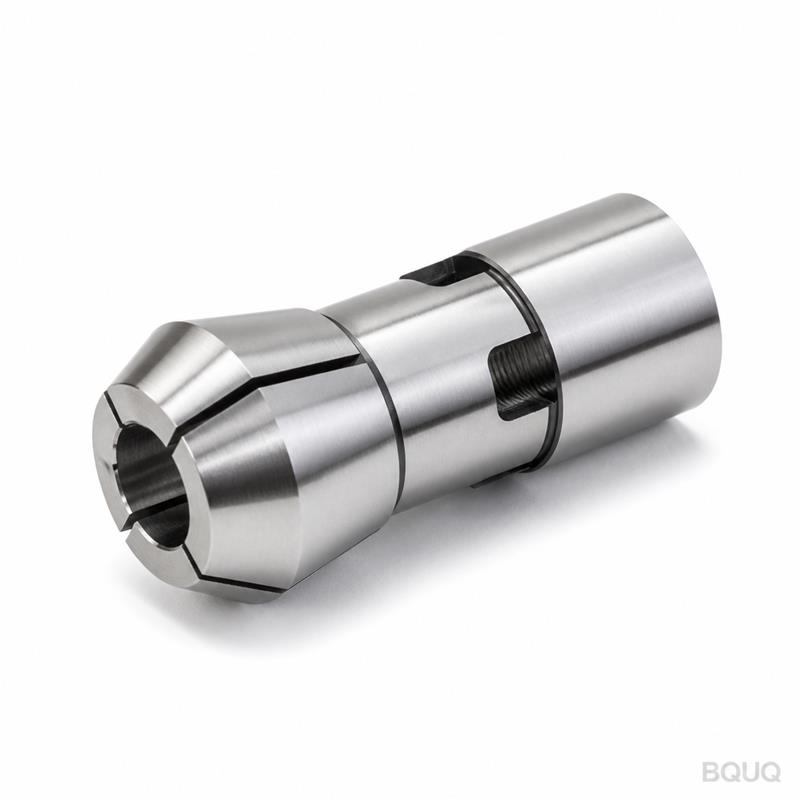
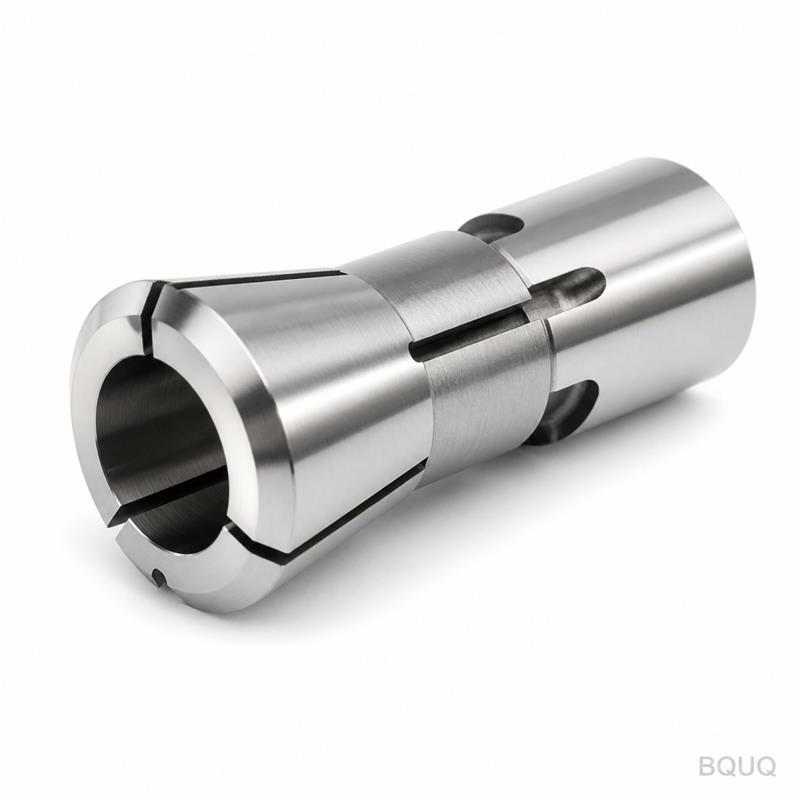
Đây là Đầu Kẹp Collet Tự Động CNC Loại 52 Tôi Đen được chế tạo cho trục chính máy tiện tự động và máy tiện Thụy Sĩ tốc độ cao. Sản phẩm kẹp chặt phôi thanh và chuôi dao với độ đảo tổng 0,008 mm và độ
Báo giá nhanh cho chi tiết này
Gửi bản vẽ / số lượng / vật liệu — phản hồi trong 24 giờ.
Đây là Đầu Kẹp Collet Tự Động CNC Loại 52 Tôi Đen được chế tạo cho trục chính máy tiện tự động và máy tiện Thụy Sĩ tốc độ cao. Sản phẩm kẹp chặt phôi thanh và chuôi dao với độ đảo tổng 0,008 mm và độ cứng 58–60 HRC, giúp bạn duy trì dung sai chặt chẽ ở tốc độ 10.000 vòng/phút mà không bị rung động. Từ bản vẽ đến khi hàng đến tay bạn tại Đông Quản, chúng tôi giao hàng trong 15 ngày, không yêu cầu số lượng tối thiểu (MOQ) cho đơn hàng mẫu đầu tiên của bạn.
Tại Sao Collet Loại 52 Vượt Trội Hơn Collet ER Tiêu Chuẩn Trên Máy Tiện Tự Động
Biên dạng Loại 52 phù hợp với cơ cấu kéo lùi của máy tiện tự động Citizen, Star và Tsugami, chuyển đổi lực kéo của trục chính thành lực kẹp hướng tâm. Collet ER tiêu chuẩn mất độ bám khi chịu lực kéo dọc trục; thiết kế này sử dụng góc côn cứng 16 độ để khóa thân collet vào đế đầu kẹp. Bạn nhận được mô-men kẹp cao hơn 20% so với collet ER32 tiêu chuẩn ở cùng áp lực thanh kéo. Lớp hoàn thiện 'Tôi Đen' là lớp oxit đen được phủ sau khi tôi cứng, tạo thêm màng bôi trơn 0,002 mm giúp ngăn ngừa hiện tượng xước dính trên bề mặt phôi thanh trong các hoạt động tiến dao tốc độ cao.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng Để Đạt 58–60 HRC
Chúng tôi bắt đầu với thép thấm cacbon 20CrMnTi, không phải loại 1045 rẻ tiền. Phôi được tiện thô, sau đó thấm cacbon ở 930°C trong 6 giờ để đạt chiều sâu lớp thấm 0,8–1,2 mm. Sau khi tôi trong dầu nóng 160°C và ram ở 180°C, độ cứng bề mặt đạt 58–60 HRC, trong khi lõi duy trì ở 32–36 HRC để đảm bảo độ dẻo dai. Sự kết hợp này ngăn collet bị nứt dưới các chu kỳ đàn hồi lặp lại. Chúng tôi mài đường kính ngoài và đường kính trong trên máy mài trụ Studer S33, giữ độ tròn của côn ở mức 0,003 mm. Lớp oxit đen được áp dụng nội bộ trong bể kiềm 30 phút—không có sự chậm trễ do gia công mạ bên ngoài.
Các Kích Thước Quan Trọng Chúng Tôi Gia Công và Kiểm Tra Trên Mỗi Đầu Kẹp
Thân đầu kẹp được tiện từ thanh thép 4140 đã tôi trước, sau đó lỗ được doa tinh đến dung sai 0,005 mm. Đế côn Loại 52 được mài đến 0,003 mm trên chiều dài 40 mm. Các rãnh collet được cắt bằng máy cắt dây với bề rộng rãnh 0,15 mm, tạo ra 8 rãnh để co lại đều theo hướng tâm. Chúng tôi kiểm tra từng đầu kẹp bằng máy đo CMM Zeiss—không phải kiểm tra ngẫu nhiên. Độ đảo tổng (TIR) trên đường kính kẹp được đo ở khoảng cách 5 mm từ mũi, và chúng tôi loại bỏ bất kỳ sản phẩm nào trên 0,008 mm. Độ nhám bề mặt trên lỗ kẹp là Ra 0,4 µm, giúp giảm trầy xước phôi và kéo dài tuổi thọ dao.
Kiểm Tra Trước Mỗi Lần Giao Hàng: Không Phải Kiểm Tra Ngẫu Nhiên
Mỗi đầu kẹp collet trải qua quy trình kiểm tra 5 điểm trước khi đóng gói. Đầu tiên, đồng hồ so kiểm tra côn xác định diện tích tiếp xúc của đế—phải đạt 85% trở lên. Thứ hai, lực kế đẩy-kéo xác minh lực kẹp ở lực kéo thanh kéo 4,5 kN. Thứ ba, máy đo micromet laser đo đường kính lỗ kẹp tại ba vị trí dọc trục. Thứ tư, máy đo độ cứng xác nhận 58–60 HRC trên mặt bên. Thứ năm, kiểm tra hạt từ tính phát hiện các vết nứt vi mô sau khi xử lý nhiệt. Bạn nhận được báo cáo kiểm tra có chữ ký với mỗi lô hàng, để bộ phận kiểm soát chất lượng đầu vào của bạn có thể bỏ qua việc kiểm tra phá hủy của riêng họ.
Cách Chúng Tôi Duy Trì Thời Gian Giao Hàng 15 Ngày Mà Không Cần Tồn Kho Phôi
Chúng tôi vận hành một cụm 12 máy CNC chuyên dụng cho thân đầu kẹp collet và collet. Thân Loại 52 yêu cầu 4 nguyên công: tiện, phay các rãnh truyền động, mài và doa. Chúng tôi sản xuất theo lô 50 chiếc, với thời gian chuyển đổi dưới 20 phút. Đối tác xử lý nhiệt của chúng tôi cách nhà máy 2 km, vì vậy chu kỳ tôi và ram được hoàn trả trong 48 giờ. Đối với các đơn hàng khẩn cấp, chúng tôi giữ 20 bộ phôi Loại 52 đã tôi trước và bán hoàn thiện. Nếu bạn cần chiều sâu rãnh sửa đổi hoặc đường kính lỗ đặc biệt, những phôi đó được cắt theo kích thước trong 7 ngày. Các kích thước tiêu chuẩn trong danh mục được giao trong 15 ngày và không có MOQ—một chiếc cũng đủ cho thử nghiệm máy của bạn.
Khả Năng Tương Thích Với Thanh Kéo và Nắp Mũ Hiện Có Của Bạn
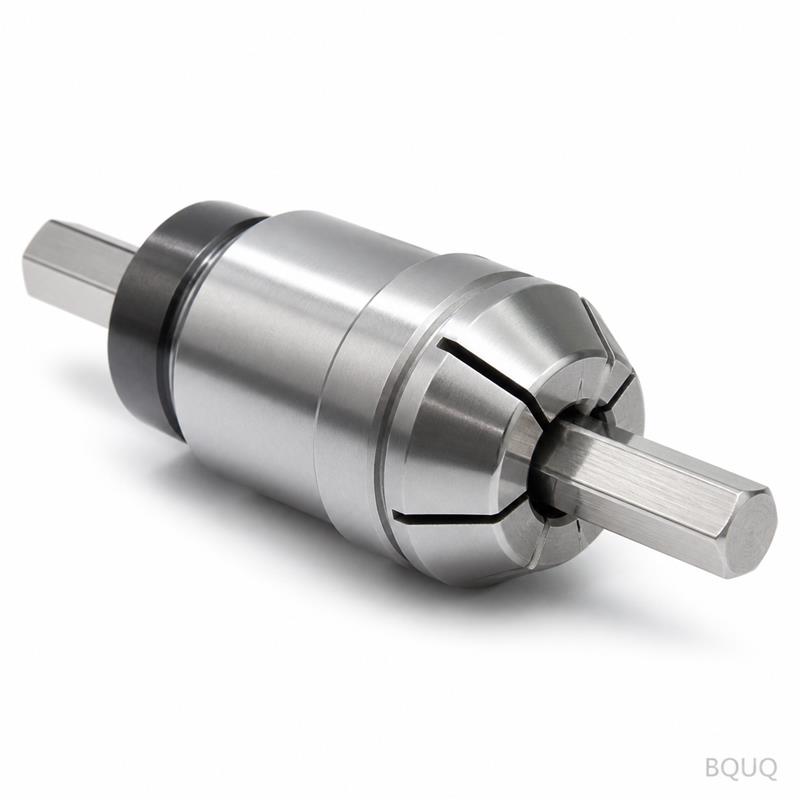
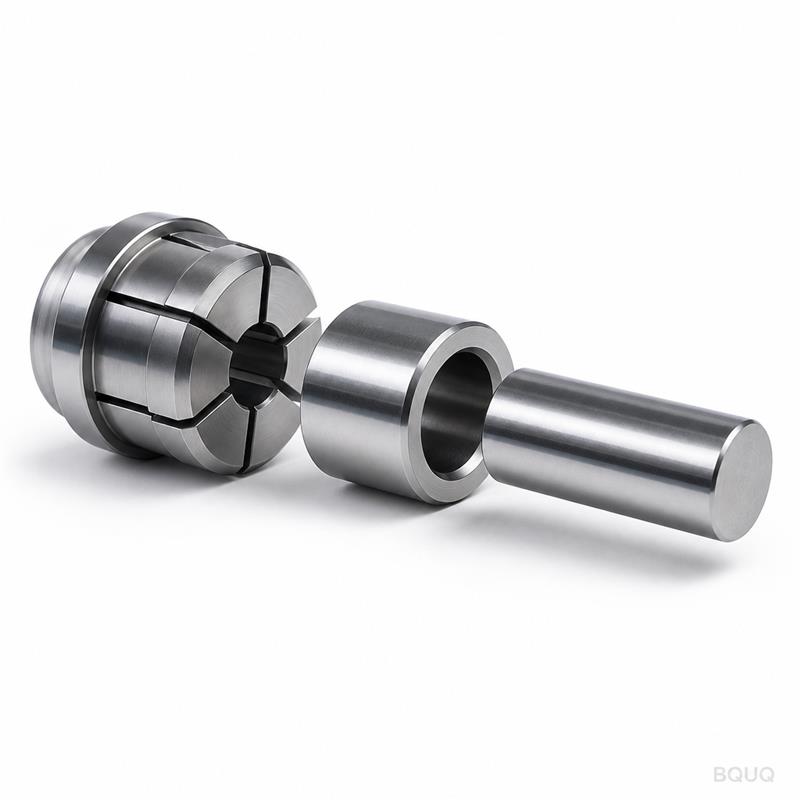
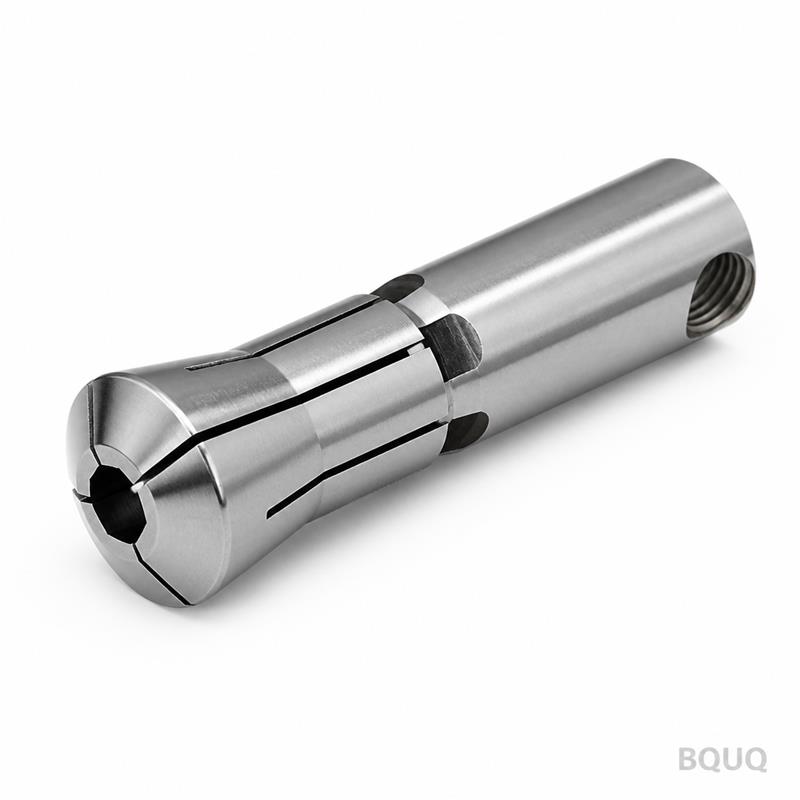
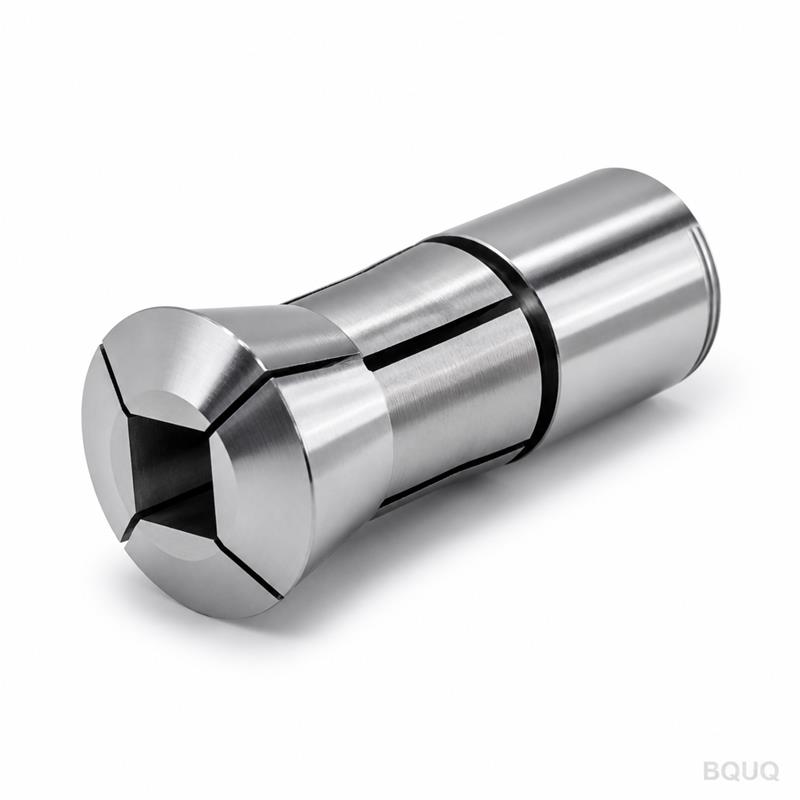
Đầu kẹp này tuân thủ tiêu chuẩn collet DIN 6499B cho Loại 52, vì vậy nó lắp trực tiếp vào mũi trục chính hiện có của bạn mà không cần tấm chuyển tiếp. Ren phía sau là M30 x 1,5, và nắp mũ là ren 2 đầu mối để thay collet nhanh chóng. Nếu máy của bạn sử dụng góc kéo lùi hoặc bước ren khác, chúng tôi gia công phần phía sau theo bản vẽ của bạn mà không tính thêm chi phí dụng cụ. Chúng tôi cũng cung cấp phiên bản rãnh kín cho phôi thanh lục giác hoặc vuông, giữ mặt cắt ngang với độ đảo 0,005 mm. Gửi cho chúng tôi bản vẽ mũi trục chính của bạn và chúng tôi sẽ xác nhận giao diện trong vòng 24 giờ.
Các Tùy Chọn Hoàn Thiện Bề Mặt Ngoài Lớp Oxit Đen Tiêu Chuẩn
Lớp 'Tôi Đen' tiêu chuẩn là oxit đen mờ với xếp hạng chống muối 48 giờ. Nếu ứng dụng của bạn sử dụng dung dịch làm mát có hàm lượng clo cao, chúng tôi có thể áp dụng lớp mạ kẽm-niken (300 giờ chống muối) hoặc lớp phủ niken hóa học (Ra 0,2 µm). Đối với gia công khô, chúng tôi cung cấp lớp phủ TiN trên lỗ kẹp để giảm hệ số ma sát xuống 0,4. Các lớp phủ này thêm 2–3 ngày vào thời gian giao hàng nhưng không thay đổi dung sai cơ bản. Cho chúng tôi biết loại dung dịch làm mát và tốc độ trục chính của bạn, chúng tôi sẽ đề xuất lớp hoàn thiện phù hợp cho quá trình sản xuất của bạn. Độ cứng vật liệu cơ bản vẫn ở mức 58–60 HRC dưới bất kỳ lớp phủ nào.
Thông số
Thông số kỹ thuật
Vật liệu (Collet)
Thép thấm cacbon 20CrMnTi
Vật liệu (Thân đầu kẹp)
Thép tôi trước 4140
Độ cứng
58–60 HRC bề mặt, 32–36 HRC lõi
Độ đảo tổng (TIR)
0,008 mm tối đa
Dung sai lỗ kẹp
+0,005 / -0,000 mm
Độ tròn đế côn
0,003 mm
Độ nhám bề mặt (Lỗ)
Ra 0,4 µm
Phạm vi kẹp
Ø3 mm đến Ø26 mm (tiêu chuẩn)
Rãnh
8 rãnh, bề rộng 0,15 mm
Ren phía sau
M30 x 1,5 (tùy chỉnh theo bản vẽ)
Thời gian giao hàng
7 ngày (phôi), 15 ngày (tiêu chuẩn)
MOQ
Không MOQ
Khi Bạn Cần Độ Đảo Thấp Hơn Cho Sản Xuất Chính Xác
Các đầu kẹp collet tiêu chuẩn có độ đảo 0,02 mm, đủ cho tiện thô. Đối với các đường chuyển tinh trên vít y tế hoặc ferrule sợi quang, bạn cần TIR 0,008 mm mà đầu kẹp này cung cấp. Bí quyết nằm ở quy trình mài của chúng tôi—chúng tôi mài côn và lỗ kẹp trong một lần kẹp, vì vậy bất kỳ sai số trục chính nào không được truyền đến đế collet. Nếu trục chính máy của bạn có độ đảo 0,005 mm, tổng sai số tích lũy vẫn dưới 0,015 mm, đáp ứng hầu hết dung sai ISO 2768-f. Đối với các yêu cầu chặt chẽ hơn, chúng tôi có thể mài khớp collet với số sê-ri mũi trục chính thực tế của bạn, đạt TIR 0,005 mm với chi phí cao hơn.
Chọn Collet Phù Hợp Cho Vật Liệu và Tốc Độ Trục Chính Của Bạn
Đầu kẹp Loại 52 hoạt động với cả phôi thanh tròn và lục giác. Đối với phôi tròn lên đến 26 mm, sử dụng collet rãnh đầy đủ. Đối với phôi lục giác, phiên bản rãnh kín của chúng tôi kẹp các mặt phẳng mà không để lại dấu. Trên 8.000 vòng/phút, chúng tôi khuyến nghị cân bằng động G2.5—chúng tôi cân bằng từng đầu kẹp ở 10.000 vòng/phút trước khi giao hàng và độ mất cân bằng dư dưới 0,5 g·mm. Đối với thép không gỉ hoặc titan, lớp oxit đen giảm
FAQ nhà cung cấp — điều người mua hỏi trước khi đặt hàng
Trả lời trực tiếp từ nhà máy, không phải brochure bán hàng.
Làm sao để nhận báo giá cho chi tiết này?
Gửi bản vẽ (STEP, IGES, DWG, DXF hoặc PDF) kèm số lượng và vật liệu tới sc@bquq.com hoặc WhatsApp +86 137 1315 7787. Kỹ sư của chúng tôi xem bản vẽ và phản hồi giá, thời gian giao hàng cùng chi phí khuôn.
Đơn hàng tối thiểu là bao nhiêu?
Chúng tôi không áp mức tối thiểu cố định. Mức tối thiểu được xác định theo từng chi tiết và từng công đoạn; hãy cho biết số lượng mong muốn, chúng tôi báo giá theo đó. Chi tiết mới có thể nhận lô thử nhỏ.
Thời gian giao hàng bao lâu?
Thời gian giao hàng được thỏa thuận theo từng đơn, tùy ngày bạn cần, số lượng, vật liệu và có cần khuôn hay không. Gửi ngày mong muốn kèm bản vẽ, chúng tôi xác nhận tính khả thi trước khi báo giá.
Dung sai đạt được bao nhiêu?
Gia công CNC đạt ±0.005 mm. Chi tiết dập, lò xo và ép đùn được sản xuất theo dung sai ghi trên bản vẽ; chúng tôi xác nhận giá trị đạt được khi báo giá.
Có sản xuất theo bản vẽ của tôi không?
Có. Mọi đơn hàng đều sản xuất theo bản vẽ hoặc mẫu của khách. Nhà máy tại Đông Quan tự vận hành gia công CNC, dập kim loại, tạo hình lò xo và đùn tản nhiệt nhôm — một nhà cung cấp cho toàn bộ chi tiết.
Làm những vật liệu nào?
Nhôm (6061, 6063, 7075), thép không gỉ (301, 304, 316), thép carbon (SPCC, SGCC), đồng thau, đồng đỏ, đồng phốt pho, đồng berili và thép lò xo (dây nhạc, tôi dầu).
Nhận những định dạng bản vẽ nào?
STEP, IGES, DWG, DXF và PDF. Ưu tiên bản vẽ 2D có dung sai và yêu cầu xử lý bề mặt đi kèm mô hình 3D. Bản phác thảo tay sẽ được kỹ sư vẽ lại rồi báo giá.
Kiểm soát chất lượng như thế nào?
Kiểm tra xuyên suốt quá trình chứ không chỉ ở cuối: duyệt mẫu đầu tiên, kiểm tra trong quá trình và báo cáo từng lô, đo bằng CMM và thiết bị quang học. Chứng nhận vật liệu có theo yêu cầu.
Nhà máy ở đâu và có giao hàng toàn cầu không?
Nhà máy tại Đông Quan, Quảng Đông, Trung Quốc, hoạt động từ 2005. Chúng tôi giao hàng toàn cầu bằng chuyển phát nhanh, đường hàng không và đường biển, hợp tác với forwarder do người mua chỉ định.