Chức Năng Của Kẹp Loại 36 Bên Trong Trục Chính Máy Tiện Tự Động Đây là loại kẹp siết chặt từ phía sau dành cho máy tiện tự động loại 36 (máy tiện kiểu Thụy Sĩ và máy đầu trượt). Kẹ
BQUQ Gia Công CNC Kẹp Tự Động 36 Loại Ren Ngoài Siết Chặt Từ Phía Sau
Chức Năng Của Kẹp Loại 36 Bên Trong Trục Chính Máy Tiện Tự Động Đây là loại kẹp siết chặt từ phía sau dành cho máy tiện tự động loại 36 (máy tiện kiểu Thụy Sĩ và máy đầu trượt). Kẹp giữ phôi thanh từ
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Chức Năng Của Kẹp Loại 36 Bên Trong Trục Chính Máy Tiện Tự Động
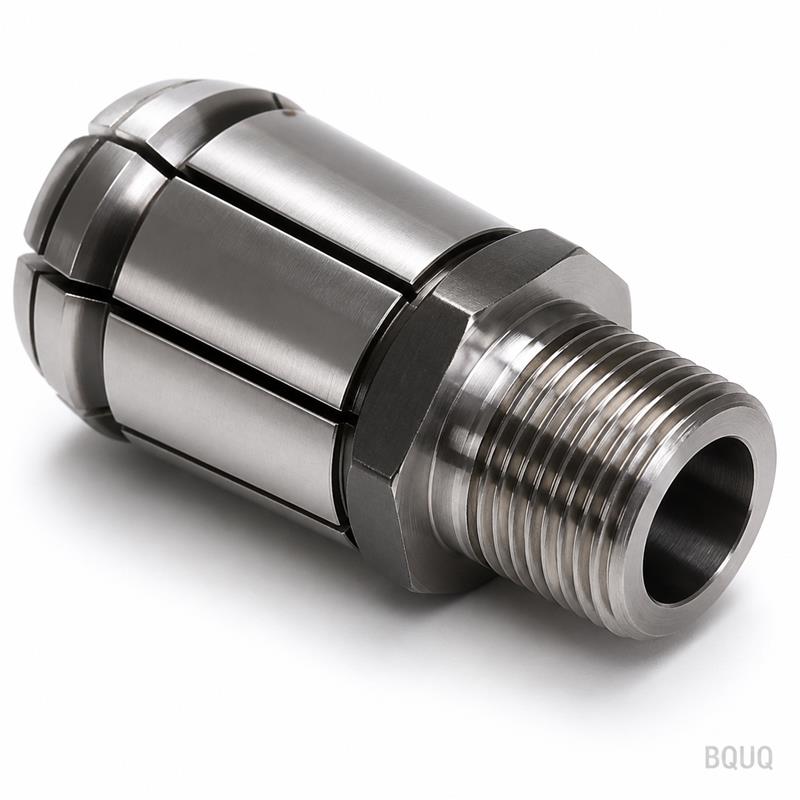
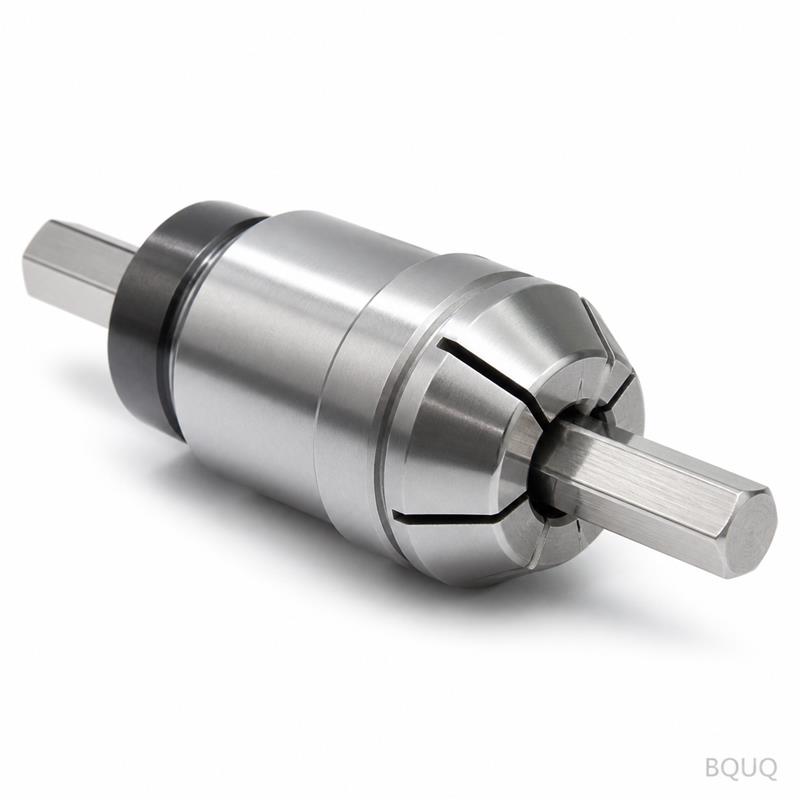
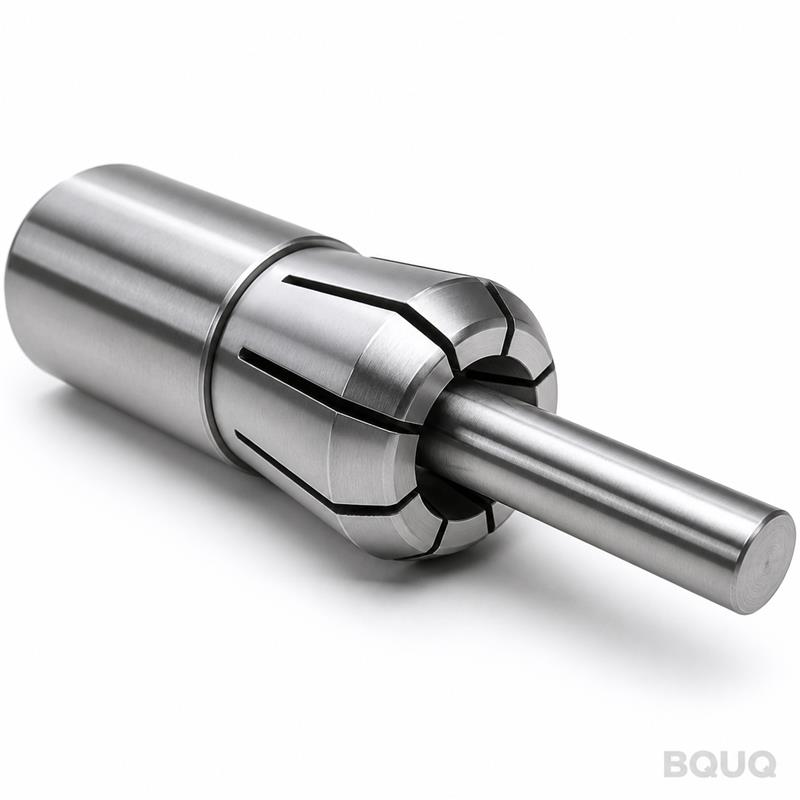
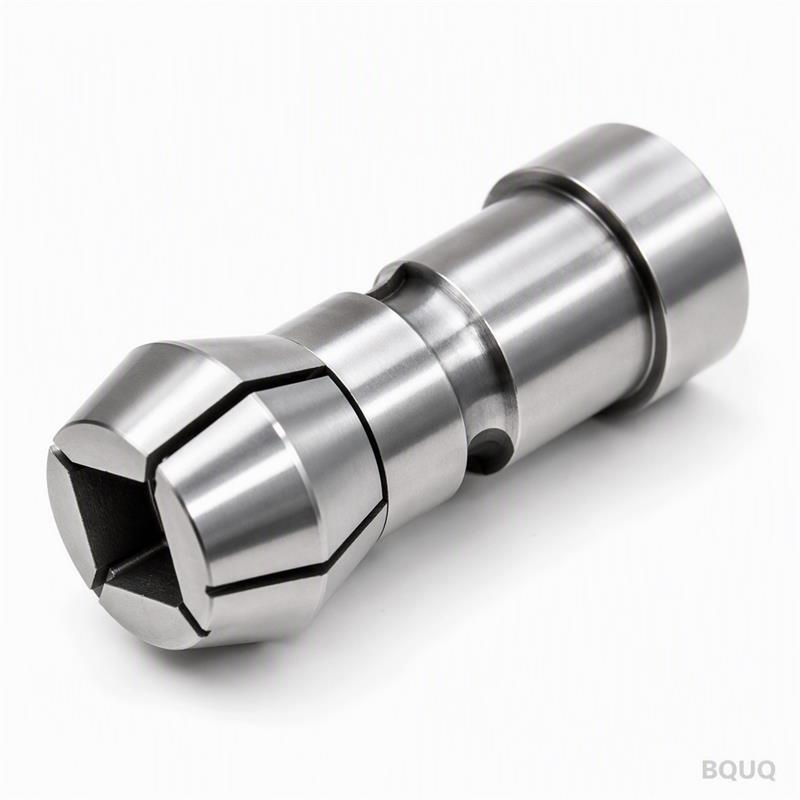
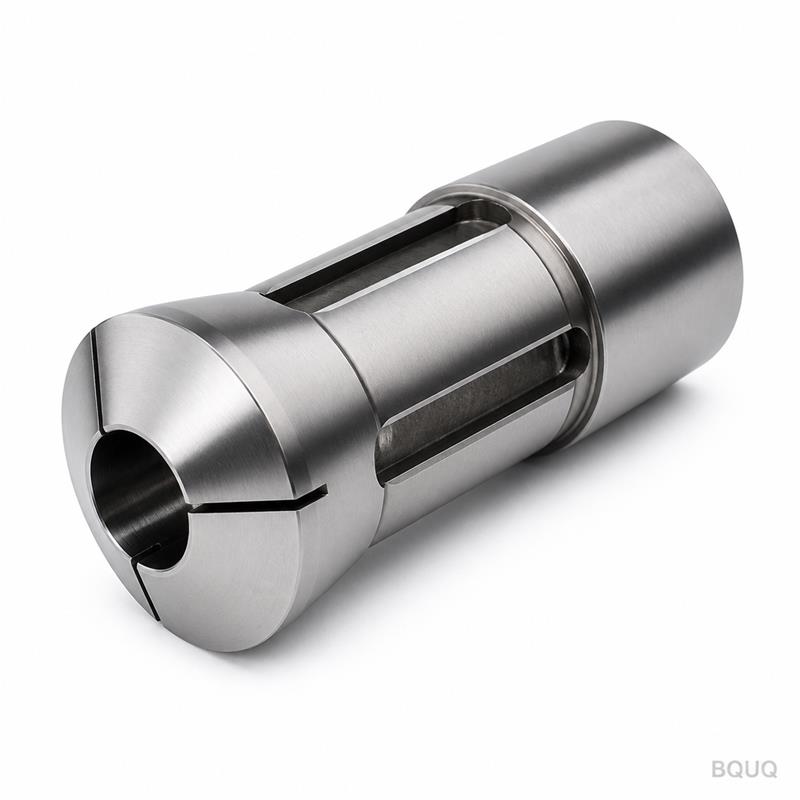
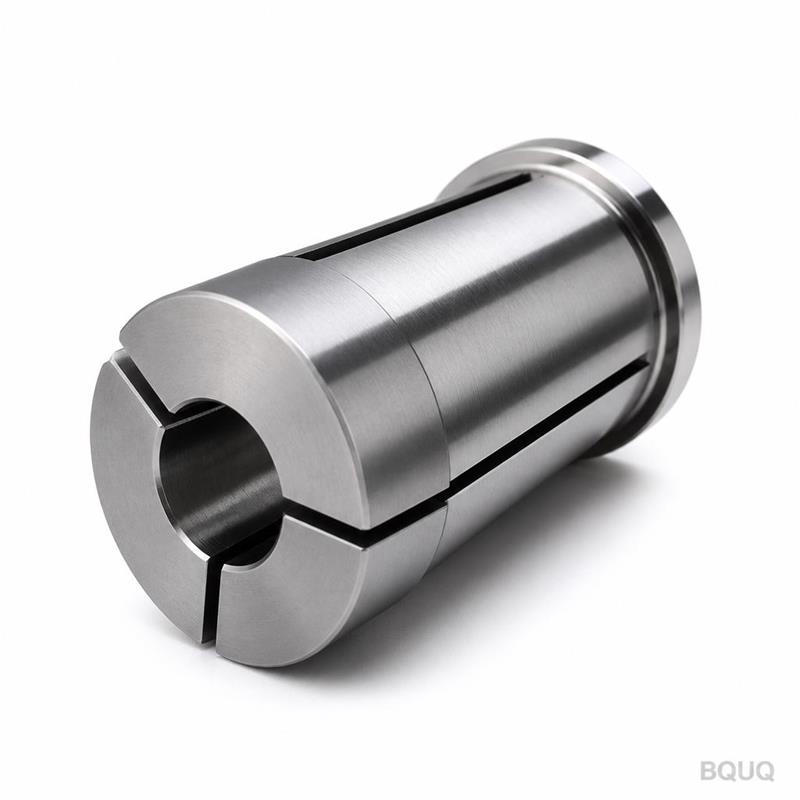
Đây là loại kẹp siết chặt từ phía sau dành cho máy tiện tự động loại 36 (máy tiện kiểu Thụy Sĩ và máy đầu trượt). Kẹp giữ phôi thanh từ phía sau trục chính, sử dụng ren ngoài trên thân phía sau để kéo kẹp siết chặt vào côn. Kết quả là lực kẹp đồng tâm giữ chặt phôi tròn, lục giác hoặc vuông mà không làm trầy xước bề mặt. Bạn nhận được độ đảo tổng (TIR) 0,005 mm tại đầu kẹp, nghĩa là các chi tiết tiện của bạn duy trì dung sai ر0,01 mm trong suốt quá trình sản xuất dài. Độ cứng đạt 58–60 HRC sau khi xử lý nhiệt, vì vậy kẹp có thể chịu được hơn 200.000 chu kỳ trước khi mài mòn trở nên đáng kể. Thời gian giao hàng cho các kích thước tiêu chuẩn là 7 ngày; lỗ kẹp tùy chỉnh giao trong 10–12 ngày.
Tại Sao Ren Ngoài Phía Sau Tốt Hơn Ống Kéo Phía Trước Cho Phôi 36 mm
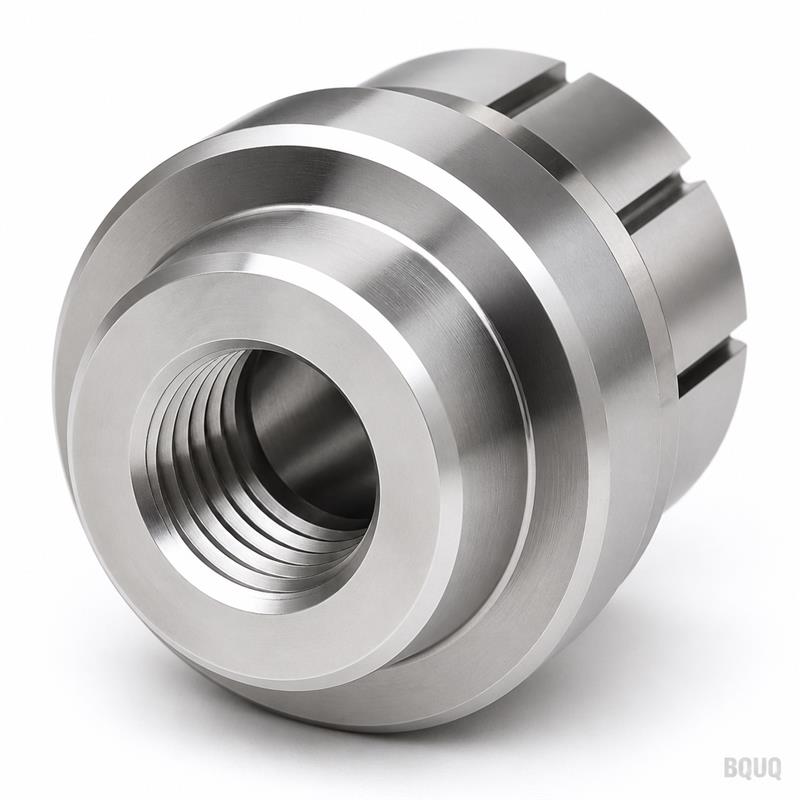
Kẹp loại 36 không phải là kẹp 5C hay ER. Nó sử dụng ren ngoài phía sau để vặn trực tiếp vào ống kéo hoặc cơ cấu kéo lùi. Thiết kế này rút ngắn chiều dài dụng cụ tổng thể 18 mm so với kẹp ren phía trước. Khoảng hở thêm này quan trọng khi bạn gia công các chi tiết dài hơn 3 lần đường kính lỗ trục chính. Bước ren ngoài là M36 × 1,5, phù hợp với hầu hết trục chính máy tiện tự động của Nhật Bản và Đức. Chúng tôi gia công ren với dung sai cấp 6g, vì vậy nó vặn vào trơn tru mà không bị kẹt, ngay cả sau khi giãn nở nhiệt trong ca làm việc 10 giờ. Không cần căn đệm, không cần bộ chuyển đổi, không cần hiệu chỉnh độ đảo khi lắp đặt.
Vật Liệu Và Xử Lý Nhiệt Chúng Tôi Sử Dụng Cho Kẹp Loại 36
Chúng tôi bắt đầu với thép lò xo 65Mn hoặc thép dụng cụ hợp kim 9SiCr. 65Mn mang lại độ dẻo dai tốt hơn cho các đường cắt gián đoạn; 9SiCr mang lại khả năng chống mài mòn cao hơn cho các vật liệu mài mòn như thép không gỉ 303. Cả hai đều được tôi cứng trong lò chân không đến 58–60 HRC, sau đó ram hai lần để giải tỏa ứng suất bên trong. Lỗ kẹp được mài sau khi tôi cứng, không phải trước đó. Đó là sự khác biệt giữa một chiếc kẹp giữ được độ đảo 0,005 mm TIR và một chiếc kẹp trôi về 0,02 mm sau 500 chi tiết. Ren ngoài được cắt trên máy tiện CNC trước khi tôi cứng, sau đó lỗ kẹp được mài định hình đến kích thước cuối cùng. Chúng tôi không sử dụng EDM cho lỗ kẹp—nó để lại lớp tái đông cứng bong tróc và phá hủy độ đồng tâm.
Cách Chúng Tôi Đạt Được Độ Đảo 0,005 mm TIR Trên Lỗ Kẹp
Độ đảo không phải là một con số đơn lẻ—nó là tổng của ba sai số: độ tròn của lỗ, độ đồng tâm giữa lỗ và ren, và sai số bước ren. Chúng tôi kiểm soát cả ba yếu tố. Lỗ được mài trên máy mài đồ gá với đá mài CBN, đạt độ tròn trong phạm vi 0,002 mm. Ren được cắt trên máy tiện CNC với dao sống, giữ sai số bước ren dưới 0,003 mm trên 20 mm chiều dài ren. Cuối cùng, chúng tôi kiểm tra từng chiếc kẹp trên trục chuẩn chính xác với đồng hồ so tại 5 điểm dọc theo lỗ kẹp. Nếu bất kỳ điểm nào vượt quá 0,005 mm TIR, chiếc kẹp sẽ bị loại bỏ—không sửa lại. Đây là lý do tại sao kẹp loại 36 của chúng tôi giữ tốt hơn các bộ phận thay thế OEM từ hầu hết các nhà chế tạo máy công cụ.
Thông số kỹ thuật
Giá trị
Loại
Kẹp máy tiện tự động loại 36 (siết chặt từ phía sau)
Kiểm Tra Trước Mỗi Lần Giao Hàng: Không Chỉ Là Báo Cáo CMM
Mỗi chiếc kẹp đều trải qua ba giai đoạn kiểm tra trước khi rời khỏi nhà máy Đông Quản của chúng tôi. Giai đoạn một: đo kích thước trên CMM cho bước ren, đường kính lỗ và góc côn. Giai đoạn hai: kiểm tra chức năng—chúng tôi lắp kẹp lên trục chính máy tiện tự động loại 36 và chạy 50 chi tiết qua một chu kỳ cắt thực tế ở tốc độ 6000 RPM. Nếu các chi tiết cho thấy sai lệch đường kính hơn 0,01 mm, chiếc kẹp sẽ bị loại. Giai đoạn ba: kiểm tra trực quan dưới độ phóng đại 10× để phát hiện sứt mẻ cạnh hoặc cháy khi mài. Bạn nhận được báo cáo kiểm tra có chữ ký với mỗi lô hàng, bao gồm giá trị TIR đo thực tế cho chiếc kẹp cụ thể đó. Chúng tôi không gửi dữ liệu "điển hình" hoặc "trung bình"—chúng tôi gửi số liệu của bạn.
Tại Sao Thời Gian Giao Hàng 7 Ngày Của Chúng Tôi Vượt Trội Hơn Các Nhà Cung Cấp Địa Phương Tại Mỹ Và Châu Âu
Hầu hết các nhà cung cấp kẹp chỉ dự trữ 10–12 kích thước phổ biến. Đối với bất kỳ kích thước nào khác, họ báo giá 4–6 tuần. Chúng tôi sản xuất kẹp loại 36 theo lô hàng tuần vì máy tiện CNC của chúng tôi được chuyên dụng cho dòng sản phẩm này. Chúng tôi dự trữ phôi thép 65Mn và 9SiCr trong nhà, và lò xử lý nhiệt của chúng tôi chạy ba ca. Vì vậy, ngay cả kích thước lỗ tùy chỉnh—ví dụ Ø14,2 mm cho một loại phôi đùn đặc biệt—chỉ mất 10 ngày, không phải 40 ngày. Vận chuyển từ Đông Quản đến Los Angeles mất 5 ngày bằng đường hàng không, 14 ngày bằng đường biển. Điều đó có nghĩa là bạn có thể có một chiếc kẹp tùy chỉnh trong trục chính của mình trong tổng cộng 12–15 ngày. Đối với các trường hợp hỏng hóc khẩn cấp, chúng tôi cung cấp dịch vụ gia công nhanh 48 giờ cho các kích thước lỗ tiêu chuẩn với phụ phí 15%.
Tùy Chỉnh: Rãnh, Rãnh Then, Và Biên Dạng Lỗ Đặc Biệt
Kẹp loại 36 tiêu chuẩn có lỗ tròn với ba rãnh cắt ở góc 120°. Nhưng chi tiết của bạn có thể không tròn. Chúng tôi cắt lỗ lục giác (cho phôi lục giác), lỗ vuông (cho phôi chuốt), và lỗ bậc (cho bu lông vai). Chúng tôi cũng thêm rãnh then trên ren phía sau để chống xoay—một số trục chính cần điều này để ngăn kẹp quay dưới mô-men xoắn lớn. Chiều dài rãnh có thể được kéo dài từ 30 mm tiêu chuẩn lên 45 mm cho vùng kẹp dài hơn. Giới hạn duy nhất là độ dày thành lỗ: chúng tôi cần ít nhất 1,5 mm giữa lỗ và côn ngoài. Gửi bản vẽ của bạn cho chúng tôi và chúng tôi sẽ báo giá chính xác hình dạng trong vòng 12 giờ.
MOQ của bạn cho kẹp loại 36 tùy chỉnh là bao nhiêu?
Không có MOQ—chúng tôi chấp nhận đơn hàng một chiếc cho biên dạng lỗ tùy chỉnh, nhưng bạn sẽ trả phí thiết lập một lần là $45 cho chương trình mài tùy chỉnh.
Bạn có thể khớp số bộ phận OEM từ nhà sản xuất máy của tôi không?
Có—gửi cho chúng tôi số bộ phận hoặc một mẫu, và chúng tôi sẽ thiết kế ngược ren, côn và kích thước lỗ, sau đó sản xuất một chiếc kẹp có thể thay thế tương đương trong 7 ngày.
Làm thế nào bạn đảm bảo độ đảo 0,005 mm TIR trên mỗi chiếc kẹp?
Chúng tôi loại bỏ bất kỳ chiếc kẹp nào đo trên 0,005 mm TIR trên trục chuẩn của chúng tôi; tỷ lệ loại bỏ thực tế cho sản phẩm này là 2,1%, và chúng tôi chấp nhận chi phí đó thay vì giao các bộ phận không đạt chất lượng.