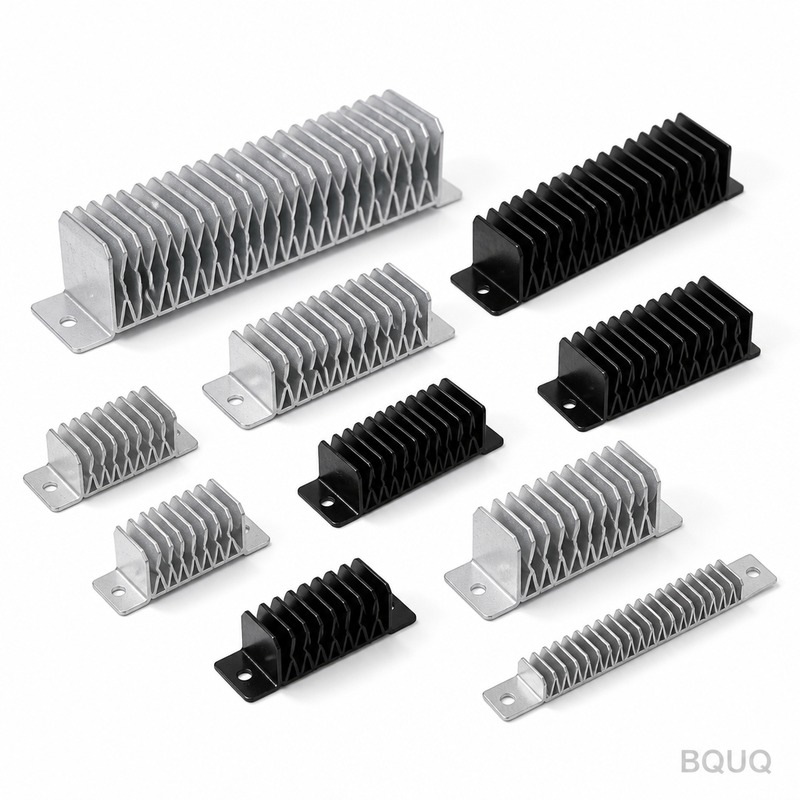
VFD Inverter Stamped Fin Heat Sink: ADC12 đúc khuôn nhôm, cánh tản nhiệt 1.0 mm với bước 5.0 mm, độ phẳng 0.15 mm trên 100 mm, điện trở nhiệt 0.48 K/W. MOQ 50 ...
Tản nhiệt lá nhôm dập cho biến tần VFD
VFD Inverter Stamped Fin Heat Sink: ADC12 die-cast aluminium, 1.0 mm fins at 5.0 mm pitch, 0.15 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 50 ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
VFD Inverter Stamped Fin Heat Sink là bộ tản nhiệt nhôm đúc ADC12 một khối, được dập trên khuôn 110 T với độ lặp lại ±0.03 mm, đạt 0.48 K/W tại ΔT = 60 K. Hard anodize Type III ở 25-40 µm là tiêu chuẩn, độ phẳng 0.15 mm trên 100 mm, và khối lượng bắt đầu từ 280 g tùy theo kích thước tổng thể.
Với sản lượng 800,000 pcs, VFD Inverter Stamped Fin Heat Sink này được dập trên khuôn 110 T với độ lặp lại ±0.03 mm. Nhôm đúc ADC12 cho 0.48 K/W tại ΔT = 60 K, và hard anodize Type III, 25-40 µm được áp dụng làm tiêu chuẩn.
Phương pháp thiết kế và quy trình
Vì đế và cánh tản nhiệt được dập thành một khối, không có mối nối hàn để hỏng. Độ phẳng 0.15 mm trên 100 mm tại mặt lắp được giữ trực tiếp từ khuôn, giúp duy trì tiếp xúc giao diện nhiệt đồng đều.
Kết cấu một khối loại bỏ lớp keo dán thường thấy ở bộ tản nhiệt hai phần, rút ngắn đường dẫn nhiệt. Không có gì nằm giữa nhôm đúc ADC12 và luồng khí ngoài chính bề mặt được dập.
Kết cấu dập chịu được biến động lô tốt hơn đùn ép: mài mòn khuôn xuất hiện trước tiên dưới dạng dịch chuyển đo được ở bước cánh tản nhiệt, được kiểm tra phát hiện tại CMM kết hợp bàn phẳng granite thay vì tại hiện trường.
Dập nhôm đúc ADC12 giữ cho VFD Inverter Stamped Fin Heat Sink nhẹ, từ 280 g tùy theo kích thước tổng thể, mà không hy sinh mật độ cánh tản nhiệt, điều này quan trọng khi chiều dài đường dẫn khí đã được cố định bởi vỏ thiết bị.
Mỗi hành trình dập đều đồng nhất về kích thước, do đó vị trí lỗ ±0.15 mm được duy trì xuyên suốt lô. Đó là yếu tố giúp các chương trình sản lượng lớn cho VFD và inverter có thể lặp lại.
Vật liệu tiêu chuẩn là nhôm đúc ADC12, được cung cấp với lớp anod hóa cứng Type III, 25-40 µm. Đối với các ứng dụng có nguy cơ tiếp xúc với VFD và biến tần, chúng tôi khuyến nghị phương án thụ động hóa; khi tính dẫn điện quan trọng hơn trọng lượng, đồng C110 nâng cao hiệu suất nhiệt và tăng gần gấp đôi khối lượng đơn vị.
Kích thước tổng quát đạt ±0.15 mm, với các đặc điểm quan trọng như vị trí lỗ lắp đặt được giữ riêng ở ±0.05 mm. Hình học tạo hình kế thừa độ lặp lại của dụng cụ ở ±0.03 mm, và vị trí lỗ được giữ ở ±0.15 mm. Các cấp chặt hơn cần thêm một bước ép bổ sung, vì vậy nên quyết định trước khi làm dụng cụ thay vì sau đó.
Kiểm tra trước mỗi lô hàng
Mỗi lô hàng đều có báo cáo CMM từ CMM cùng bàn phẳng đá granite. Chúng tôi ghi lại độ phẳng, bước, độ dày đế và vị trí lỗ, đồng thời đánh dấu bất kỳ điểm nào nằm ngoài ±0.15 mm trước khi rời dây chuyền.
Nhôm đúc ADC12 đầu vào được kiểm tra độ dày và độ cứng trước khi vào máy ép. Sau khi tạo hình, CMM cùng bàn phẳng đá granite xác nhận 0.15 mm trên 100 mm và 5.0 mm so với bản vẽ.
Độ phẳng được đo trên đá granite thay vì trên gang, vì 0.15 mm trên 100 mm tại kích thước 80 x 60 x 35 mm cho kết quả khác trên một bàn chưa được mài rà. Hồ sơ lưu giữ cả hai kết quả đo.
Chúng tôi kiểm tra các đầu cánh tản nhiệt 1.0 mm để phát hiện ba via và vết nứt sau khi tạo hình, vì dập có thể làm tách chân mà không dịch chuyển bất kỳ kích thước nào trên bản vẽ. Giới hạn ba via được đặt riêng cho từng chi tiết.
Ứng dụng của linh kiện này
Đối với các thiết kế VFD và biến tần, sai lệch 0.15 mm trên bề mặt lắp ghép 100 mm quan trọng không kém gì chỉ số nhiệt: nó quyết định liệu vật liệu giao diện nhiệt có phân bố đều hay bị dồn về một đầu.
Khách hàng VFD và biến tần thường chỉ định nhôm đúc ADC12 vì lý do chống ăn mòn, sau đó giữ bản vẽ trong dung sai ±0.15 mm. Dây chuyền 800,000 pcs đáp ứng được sản lượng này mà không cần nguồn cung thứ hai.
Các yêu cầu về đóng gói và rung động của VFD và biến tần thúc đẩy xu hướng kết cấu liền khối. VFD Inverter Stamped Fin Heat Sink không có keo dán để bị biến dạng theo thời gian, vốn là chế độ hỏng thường gặp ở các bộ tản nhiệt hai phần.
Trong VFD và biến tần, phần đế thường kiêm luôn bề mặt giao diện lắp ghép. Độ dày 1.5 mm với độ phẳng 0.15 mm trên 100 mm tạo ra bề mặt ổn định cho tấm tản nhiệt VFD và biến tần.
Thông số kỹ thuật
Thông số
Giá trị / Khoảng
Vật liệu
Nhôm đúc ADC12
Độ dày cánh tản nhiệt
1.0 mm
Bước cánh tản nhiệt
5.0 mm
Chiều cao cánh tản nhiệt
30 mm
Độ dày đế
1.5 mm
Độ phẳng đế
0.15 mm trên 100 mm
Điện trở nhiệt
0.48 K/W
Điều kiện thử nhiệt
ΔT = 60 K, đối lưu tự nhiên
Xử lý bề mặt
anod hóa cứng Type III, 25-40 µm
Dải kích thước
80 x 60 x 35 mm
FAQ: Những câu hỏi của bạn trước khi đặt hàng
Quý khách có thể tùy chỉnh VFD Inverter Stamped Fin Heat Sink cho ứng dụng của chúng tôi không?
Có. Quý khách chỉ cần gửi bản vẽ hoặc mẫu, chúng tôi sẽ phản hồi ghi chú DFM trong vòng 3 ngày làm việc. Hầu hết các tùy chỉnh cho VFD và inverter đều thay đổi ở 5.0 mm, 1.5 mm hoặc kiểu lỗ, và cả ba đều là thay đổi dụng cụ trên máy ép 110 T hiện có thay vì phải dùng máy mới.
Quý khách có sản xuất VFD Inverter Stamped Fin Heat Sink với các kích thước khác nhau không?
Dòng sản phẩm này bao gồm kích thước 80 x 60 x 35 mm, với khối lượng đơn vị từ 280 g. Vì phần đế được dập, các kích thước mới chỉ cần thay đổi chèn khuôn thay vì tạo dây chuyền ép mới, nên thời gian phát triển thường là 2 tuần thay vì 8 tuần.
Quý khách có cung cấp tệp CAD hoặc bản vẽ không?
Chúng tôi cung cấp bản vẽ 2D kèm báo cáo CMM, và tệp STEP 3D theo yêu cầu. Cả hai đều thể hiện các thông số độ phẳng và đường phân chia dụng cụ, điều này rất quan trọng nếu quý khách đang kiểm tra dung sai 0.15 mm trên 100 mm trong cụm lắp ráp của mình.
Điều then chốt là tránh kim loại thứ hai tại vùng tiếp xúc ẩm. Chúng tôi khuyến nghị anod hóa cứng Type III, 25-40 µm và, tại vị trí chi tiết tiếp xúc với khung nhôm, sử dụng long đền cách ly. Hãy cho chúng tôi biết vật liệu tiếp xúc và chúng tôi sẽ chỉ định lớp phủ tương ứng.
Sự khác biệt giữa VFD Inverter Stamped Fin Heat Sink của quý khách và VFD Inverter Stamped Fin Heat Sink dạng skived fin là gì?
Skived fin được phay, nên cho ra các cánh tản nhiệt mỏng, cao và mật độ dày hơn trong một chiều cao nhất định, nhưng chi phí tăng tỷ lệ thuận với diện tích cánh tản nhiệt. Dập cho kết quả tương tự chỉ trong một lần ép với chi phí đơn vị thấp hơn nhiều dưới 800,000 pcs. Đối với VFD và inverter trong vỏ có chiều cao cố định, dập thường là lựa chọn đúng.
Quy Trình Sản Xuất và Vận Chuyển
Dây chuyền đặt tại Dongguan trong một nhà máy ISO9001 duy nhất. Máy ép 110 T đáp ứng dòng VFD Inverter Stamped Fin Heat Sink, với sản lượng cam kết hiện tại là 800,000 pcs mỗi tháng.
Nhà máy đạt chứng nhận ISO9001 và có thể cung cấp tài liệu RoHS và REACH kèm theo túi PE + thùng carton tổ ong, 15 kg mỗi thùng. Kiểm định SGS bên thứ ba được sắp xếp theo yêu cầu trước khi niêm phong container.
Chúng tôi báo giá EXW và giữ 50 pcs để lấy mẫu. Lấy mẫu miễn phí khi có bản vẽ, trong 5-7 ngày, vì vậy lần đánh giá đầu tiên không yêu cầu cam kết sản xuất.
Yêu cầu báo giá: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Trung Quốc
Tiêu chuẩn cho quy trình này: 15-25 ngày sau khi phê duyệt khuôn
MOQ
Tiêu chuẩn cho quy trình này: 5,000 pcs
Công suất
800,000 pcs đang vận hành
Lựa chọn / so sánh
Phương án
Phù hợp nhất cho
Đánh đổi
Cánh tản nhiệt dập liền khối
Làm mát biến tần VFD khối lượng lớn với luồng khí cố định
Cần chế tạo khuôn; bước cánh được quyết định bởi khuôn dập
Tản nhiệt đùn ép
Khối lượng nhỏ hoặc biên dạng đơn giản
Ít chịu được biến động lô; mòn khuôn làm thay đổi bước cánh
Bộ làm mát hai phần liên kết
Nguyên mẫu hoặc vật liệu hỗn hợp
Lớp keo dán làm tăng trở nhiệt và mối nối có thể hỏng
Đúc với cánh hàn đồng
Hình học phức tạp
Mối hàn đồng là điểm hỏng tiềm ẩn
Cánh dập với anod hóa cứng Type III
Khả năng chống mài mòn và ăn mòn
Tăng thêm 25-40 µm lớp phủ; có thể cần che chắn
Quy trình / kiểm tra
Công đoạn
Kiểm soát
Hồ sơ
Dập ép
Dụng cụ 110 T, độ lặp lại ±0,03 mm
Dữ liệu kích thước hành trình
Bước cánh tản nhiệt
Giám sát mài mòn khuôn
Đo bằng CMM
Độ phẳng
0,15 mm trên 100 mm tại mặt lắp ghép
Bàn phẳng đá granite
Vị trí lỗ
±0,15 mm
Báo cáo CMM
Hoàn thiện bề mặt
Anod hóa cứng Type III, 25-40 µm
Chứng nhận độ dày lớp phủ
Kiểm tra cuối cùng
Trước mỗi lô hàng
Báo cáo kiểm tra
Câu hỏi thường gặp
Hiệu suất nhiệt của bộ tản nhiệt cánh dập cho biến tần VFD này như thế nào?
Sản phẩm đạt 0,48 K/W tại ΔT = 60 K với nhôm đúc ADC12. Kết cấu dập một khối loại bỏ lớp keo dán thường thấy ở các bộ làm mát hai phần, giúp rút ngắn đường dẫn nhiệt. Anod hóa cứng Type III ở độ dày 25-40 µm là tiêu chuẩn.
Bạn có thể duy trì dung sai nào trên bộ tản nhiệt cánh dập?
Chúng tôi duy trì độ lặp lại ±0,03 mm từ dụng cụ 110 T, vị trí lỗ ±0,15 mm và độ phẳng 0,15 mm trên 100 mm tại mặt lắp ghép. Các thông số này được xác minh bằng CMM và bàn phẳng đá granite trước mỗi lô hàng.
Bạn sử dụng vật liệu và lớp hoàn thiện bề mặt nào?
Bộ tản nhiệt được dập từ nhôm đúc ADC12. Anod hóa cứng Type III, 25-40 µm, được áp dụng theo tiêu chuẩn. Sự kết hợp này mang lại 0,48 K/W tại ΔT = 60 K và khả năng chống mài mòn và ăn mòn.
VFD inverter tản nhiệt nhôm dập gân nặng bao nhiêu?
Trọng lượng bắt đầu từ 280 g tùy theo kích thước tổng thể. Thiết kế dập một khối giúp giữ trọng lượng nhẹ mà không giảm mật độ gân, điều này quan trọng khi chiều dài đường dẫn luồng khí đã được cố định bởi vỏ thiết bị.
Năng lực sản xuất và thời gian giao hàng là bao nhiêu?
Chúng tôi đang vận hành ở công suất 800.000 pcs. Thời gian giao hàng tiêu chuẩn cho quy trình này là 15-25 ngày sau khi phê duyệt khuôn, với MOQ là 5.000 pcs. Mỗi hành trình dập đều đồng nhất về kích thước để đảm bảo đầu ra lô hàng ổn định.
Bạn kiểm tra tản nhiệt như thế nào trước khi xuất hàng?
Kiểm tra bao gồm CMM cho bước gân và vị trí lỗ, bàn phẳng đá granite cho độ phẳng 0,15 mm trên 100 mm, và kiểm tra độ dày lớp phủ cho hard anodize Type III ở 25-40 µm. Hồ sơ được lưu giữ cho mỗi lô hàng.
Tại sao chọn gân dập thay vì tản nhiệt đùn hoặc hàn?
Kết cấu dập chịu được biến động lô tốt hơn so với đùn vì mài mòn khuôn thể hiện dưới dạng dịch chuyển bước gân có thể đo được và được phát hiện qua kiểm tra. Đế và gân một khối loại bỏ các mối hàn và lớp keo dính, cải thiện độ tin cậy của đường dẫn nhiệt.