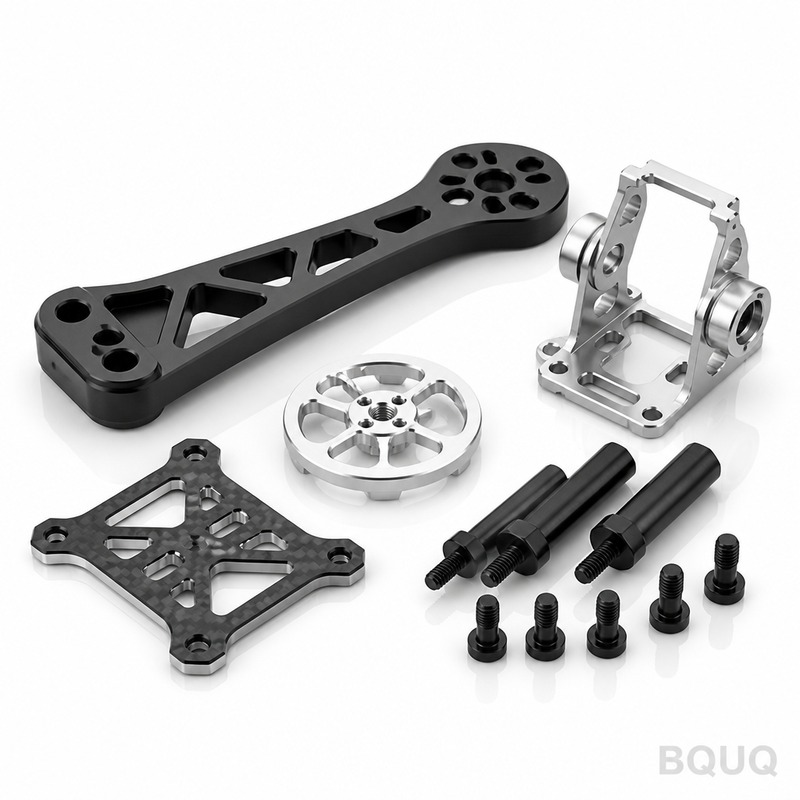
Gia công CNC giá đỡ kết cấu khung máy bay UAV: 7075-T6, thành 0.8mm, ±0.01mm
Giá đỡ khung máy bay UAV tồn tại với một mâu thuẫn khắc nghiệt: nó phải đủ nhẹ để biện minh cho sự tồn tại của chính nó và đủ cứng để giữ động cơ hoặc cảm biến thẳng hàng qua mọi tải trọng bay và mọi chu kỳ rung động. Độ dày thành là nơi hai yêu cầu đó va chạm, và 0.8mm gần đến điểm mà hầu hết các quy trình gia công ngừng hoạt động có thể dự đoán được.
Bối cảnh dự án & Thách thức
Một nhà sản xuất UAV châu Âu chế tạo các nền tảng đa cánh quạt và hybrid-electric, và một nhóm chi tiết lặp lại là các giá đỡ kết cấu liên kết các bộ gá động cơ, chân càng hạ cánh và thanh ray tải trọng vào khung máy bay. Sản lượng ổn định khoảng 300 chiếc mỗi tháng, chia thành một số biến thể, với các thay đổi thiết kế được thúc đẩy mạnh mẽ bởi thử nghiệm bay.
Vật liệu là nhôm 7075-T6, được chọn vì tỷ lệ độ bền trên trọng lượng - độ bền chảy khoảng gấp đôi 6061-T6 - bởi vì mỗi gram giảm khỏi giá đỡ là một gram pin hoặc tải trọng mà máy bay có thể mang theo. Nhưng 7075-T6 trừng phạt thành mỏng. Nó cứng hơn và giòn hơn 6061, dễ biến dạng hơn nhiều khi vật liệu bị loại bỏ không đều, và nhạy cảm hơn với nhiệt của cắt gọt mạnh.
Đặc điểm cốt lõi là thành 0.8mm chạy dọc theo thân giá đỡ, với vị trí lỗ gá được giữ ở ±0.01mm và giao diện chịu tải phải phẳng. Hai yêu cầu đó chống lại nhau. Cắt thành 0.8mm đòi hỏi gia công nhẹ nhàng, đối xứng; giữ vị trí lỗ ±0.01mm đòi hỏi thiết lập ổn định, kẹp tốt. Kẹp chặt thì thân mỏng bị lệch; kẹp nhẹ thì mẫu lỗ trôi. Trên hết, giá đỡ thành phẩm được anod hóa cứng, và anod hóa cứng thêm một lớp oxit giòn có thể làm thay đổi khớp lắp và, nếu quy trình cẩu thả, nứt ở các góc trong nhọn trên phần thành mỏng.
Giảm trọng lượng có nghĩa là chi tiết được thiết kế ngay tại giới hạn vật liệu cho phép, vì vậy hầu như không có biên an toàn cho lưới an toàn thông thường "để dư vật liệu và gia công bỏ". Thiết kế là như vậy, và quy trình phải phù hợp với nó.
Tải trọng không hề nhẹ nhàng. Một giá đỡ gần bộ gá động cơ chịu rung động tần số cao từ rotor, và giá đỡ càng hạ cánh chịu tải xung lặp lại mỗi lần chạm đất. Một thân 0.8mm đo phẳng trên bàn nhưng mang sự mất cân bằng ứng suất ẩn có thể nứt trong sử dụng sau vài trăm chuyến bay, vì vậy "trông đúng" không phải là tiêu chí chấp nhận hữu ích. Trạng thái luyện kim của chi tiết quan trọng không kém kích thước của nó.
Giải pháp quy trình BQUQ
Chiến lược là cắt giá đỡ theo từng giai đoạn, giữ loại bỏ vật liệu đối xứng, và sử dụng hỗ trợ đồ gá - không phải áp lực kẹp - để giữ thân mỏng ổn định. Hai điều chi phối mọi thứ khác: trình tự loại bỏ vật liệu, và cách chi tiết được hỗ trợ trong quá trình đó.
Loại bỏ vật liệu theo giai đoạn
Phôi được giảm qua nhiều lượt nhẹ thay vì một lát cắt nặng. Gia công thô để lại 0.4mm trên thân, tiếp theo là tạm dừng khử ứng suất, sau đó bán tinh đưa thân đến 0.9mm, và lượt cuối đưa đến danh nghĩa 0.8mm. Loại bỏ vật liệu dần dần và từ cả hai mặt của thân giữ cân bằng ứng suất bên trong gần trung tính, đó là điều ngăn chặn cong vênh hình chuối cổ điển sau khi tháo kẹp. Làm việc từ cả hai mặt cũng giữ trục trung hòa của thân ở nơi thiết kế đặt nó, thay vì trôi về phía được cắt cuối cùng.
Đồ gá cho thành mỏng
Giá đỡ được định vị trên các gờ cứng và mép bích, không bao giờ trực tiếp trên thân 0.8mm. Một đồ gá hàm mềm tùy chỉnh với hỗ trợ điều chỉnh được đặt dưới thân trong các lượt cuối để nó không thể rung hoặc lệch dưới tải. Áp lực kẹp được cố ý giữ thấp, và vị trí lỗ chỉ được khoan sau khi thân hoàn thành và chi tiết đã ổn định, để độ đàn hồi nhẹ không thể kéo mẫu ra khỏi dung sai.
Kiểm soát anod hóa cứng
Vì anod hóa cứng tạo lớp oxit cứng có thể nứt ở các góc trong nhọn trên phần thành mỏng, mọi góc trong gia công trên các biên dạng được bo tròn trước khi phủ. Vùng thành được che ở nơi khớp lắp quan trọng, và dung sai gia công tính đến sự phát triển lớp phủ để khớp thành phẩm vẫn trong dung sai. Chi tiết được khử ứng suất trước khi phủ, và bảo vệ cạnh được sử dụng trong vận chuyển. Ở nơi giá đỡ bắt vít với chi tiết được phủ khác, che phủ được lên kế hoạch để chỉ một trong hai bề mặt ghép mang lớp oxit đầy đủ, giữ mối nối lặp lại được qua sử dụng.
Thông số kỹ thuật chính
| Mục | Thông số |
|---|---|
| Vật liệu | Nhôm 7075-T6 |
| Độ dày thành thân | 0.8mm (đặc điểm thành mỏng giữ ở ±0.02-0.05mm) |
| Vị trí lỗ gá | ±0.01mm |
| Độ nhám bề mặt | Ra0.8 trên mặt gá, Ra1.6 ở nơi khác |
| Xử lý bề mặt | Anod hóa cứng (anod đen cũng có sẵn) |
| Sản lượng | 300 chiếc/tháng trên một số biến thể |
| Kiểm tra | Bố trí CMM và kiểm tra độ dày thành; CPK≥1.33 trên vị trí lỗ |
| Giao hàng | Mẫu trong 3-7 ngày, lô đầu tiên trong 15 ngày |
Kiểm soát chất lượng & Giao hàng
Kiểm tra chi tiết đầu tiên bao gồm bố trí CMM đầy đủ của giá đỡ, bao gồm độ dày thành tại nhiều mặt cắt cộng với kiểm tra vị trí lỗ tham chiếu đến datum gá. Độ dày thành trên thân mỏng được xác nhận bằng đồ gá kiểm tra định hình thay vì thước cặp cầm tay, vì thước cặp ép chính xác những gì nó đo. Vị trí lỗ quan trọng được đo trong quá trình, và dữ liệu CPK đi kèm mỗi lô, tất cả dưới hệ thống chất lượng ISO9001:2015.
Vì thành mỏng là điểm hỏng, mỗi lô cũng được kiểm tra lấy mẫu độ dày thành trên thân và kiểm tra trực quan các vết rách bề mặt hoặc vết rung - dấu hiệu cảnh báo sớm của quy trình trôi. Nếu độ dày thành có xu hướng về mép dung sai, lô được tạm dừng và dụng cụ được kiểm tra lại trước khi cắt thêm chi tiết.
Kết quả: mẫu ba đến bảy ngày sau khi phát hành bản vẽ, lô 300 chiếc đầu tiên trong 15 ngày, sau đó lịch trình cuốn hàng tháng. Chi tiết anod hóa cứng đến với bảo vệ cạnh, và bất kỳ thay đổi biến thể nào được báo giá lại trong vòng 48 giờ.
Sản phẩm & Tài nguyên liên quan
Để xem các chi tiết có cùng yêu cầu về trọng lượng và độ cứng, hãy duyệt linh kiện drone gia công CNC bằng nhôm của chúng tôi, hoặc dòng bích & khớp nối chính xác CNC.
Một cái nhìn gần hơn về công việc kết cấu thành mỏng tương tự có trong nghiên cứu điển hình về gia công CNC vỏ giảm tốc khớp robot. Thêm Hỏi & Đáp sản xuất, bao gồm câu hỏi về thành mỏng và dung sai, có trong Trung tâm FAQ của chúng tôi.
FAQ
Tại sao gia công giá đỡ UAV đến thành 0.8mm thay vì đúc hoặc in 3D?
Ở 300 chiếc mỗi tháng, gia công mang lại độ bền của 7075-T6 không có độ xốp hoặc điểm yếu theo hướng lớp và giữ ±0.01mm trên lỗ gá. Đúc cần dụng cụ và hiếm khi giữ dung sai này trên thành mỏng, và chi tiết in chưa khớp được độ bền 7075-T6 rèn. Gia công là con đường trung gian trung thực ở sản lượng này.
Bạn có thực sự giữ được ±0.01mm trên thành 0.8mm không?
Không phải trên chính độ dày thành - các đặc điểm 0.8mm được giữ ở ±0.02-0.05mm, điều chúng tôi nói trước thay vì hứa và trượt. ±0.01mm áp dụng cho vị trí lỗ gá và mặt gia công trên các phần cứng hơn, nơi thiết lập đủ ổn định để đảm bảo.
Anod hóa cứng có làm thay đổi kích thước của tôi không?
Có, và chúng tôi lên kế hoạch cho nó. Anod hóa cứng phát triển lớp oxit có thể thêm khoảng 0.02-0.05mm mỗi bề mặt, vì vậy khớp được phủ được gia công nhỏ hơn để bù. Tất cả góc trong trên phần mỏng được bo tròn trước để ngăn nứt, và chi tiết thành phẩm được kiểm tra lại sau khi phủ.
Bạn có thể xoay chuyển thay đổi thiết kế nhanh đến mức nào?
Mẫu cho giá đỡ sửa đổi giao trong ba đến bảy ngày, và lô sản xuất đầu tiên 300 chiếc trong 15 ngày. Với CNC, dập, lò xo và tản nhiệt dưới một mái nhà, chuyển đổi biến thể là thường lệ. Gửi bản vẽ cập nhật và báo giá theo sau trong vòng 12 giờ.