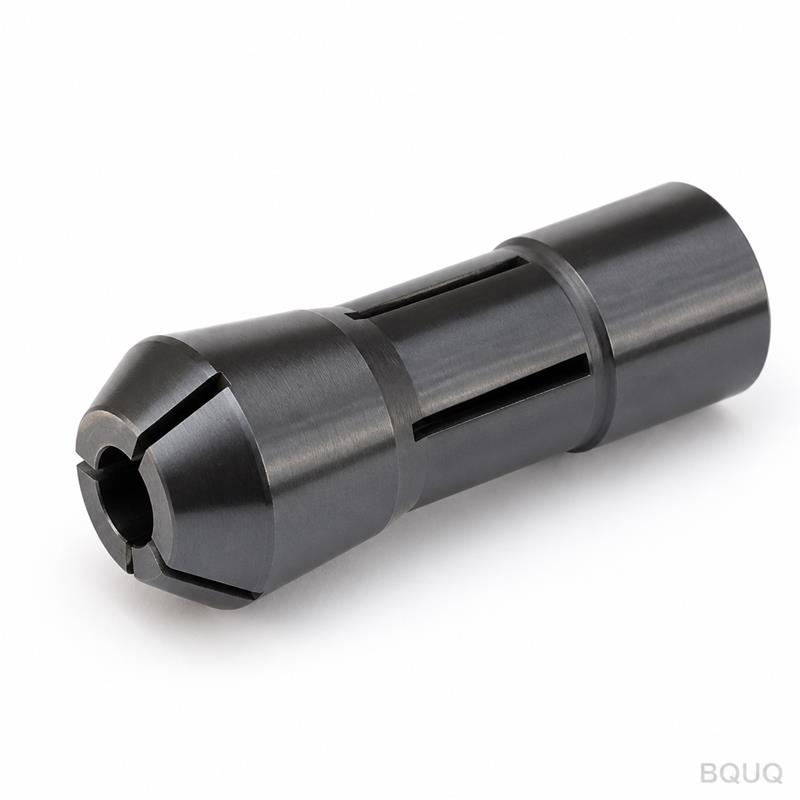
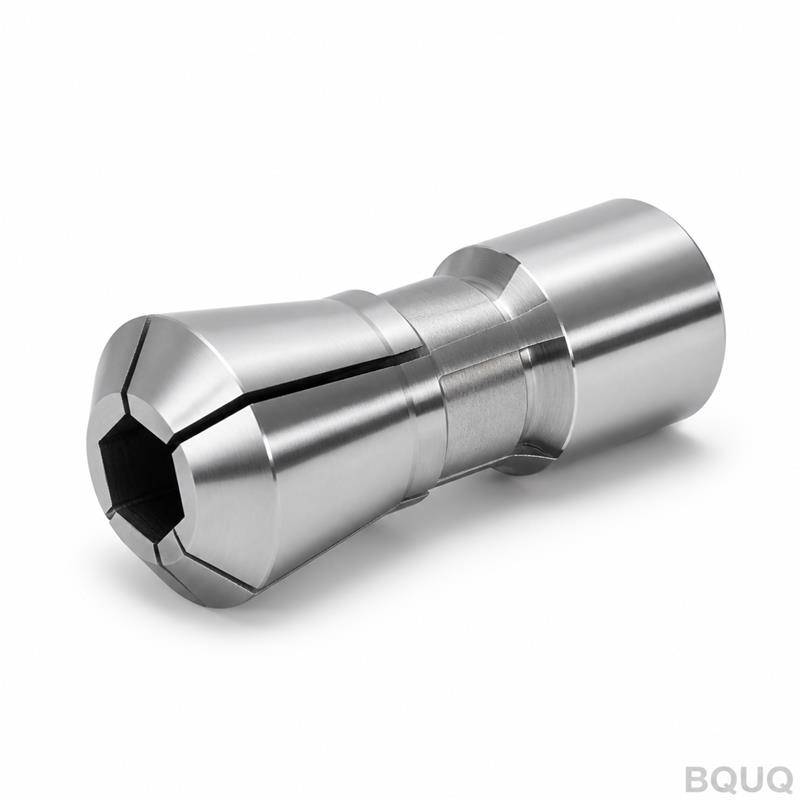
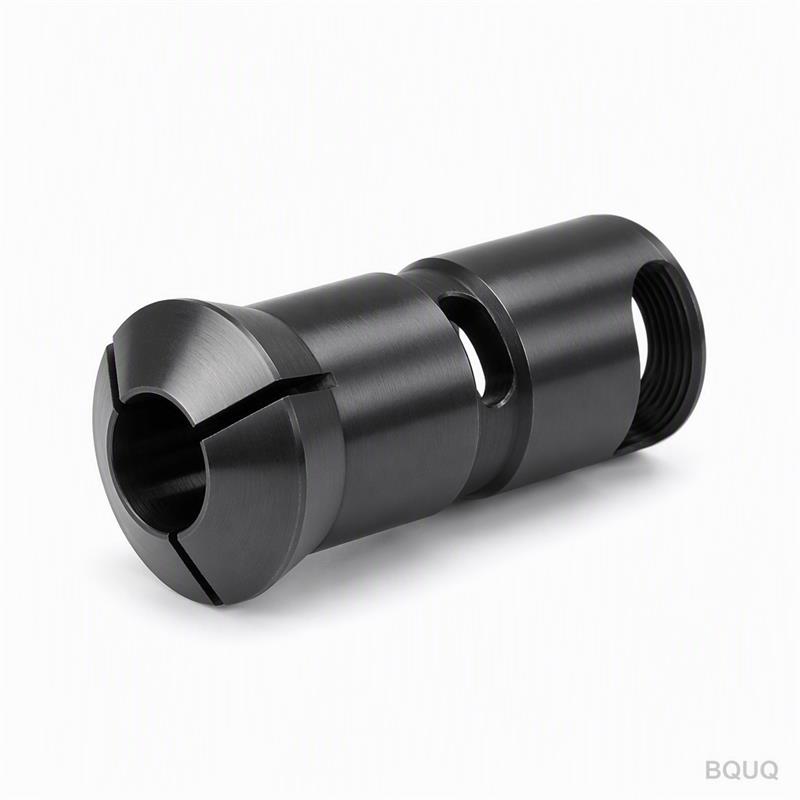
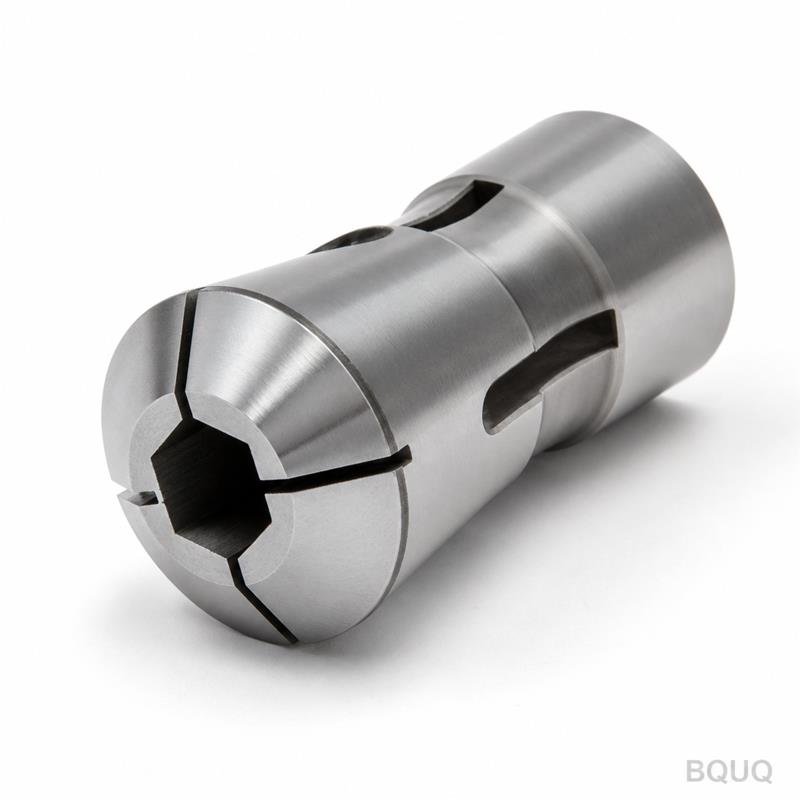
Đầu Kẹp Này Là Gì Và Tại Sao Nó Giảm Tỷ Lệ Phế Phẩm Của Bạn Đây là đầu kẹp máy tiện tự động loại 36 được gia công CNC, tôi cứng và hoàn thiện bề mặt bằng lớp oxit đen (tôi đen). Bạ
BQUQ Gia Công CNC Đầu Kẹp Tự Động Loại 36 Tôi Đen (Quenched Dark)
Đầu Kẹp Này Là Gì Và Tại Sao Nó Giảm Tỷ Lệ Phế Phẩm Của Bạn Đây là đầu kẹp máy tiện tự động loại 36 được gia công CNC, tôi cứng và hoàn thiện bề mặt bằng lớp oxit đen (tôi đen). Bạn nhận được độ đảo t
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Đầu Kẹp Này Là Gì Và Tại Sao Nó Giảm Tỷ Lệ Phế Phẩm Của Bạn
Đây là đầu kẹp máy tiện tự động loại 36 được gia công CNC, tôi cứng và hoàn thiện bề mặt bằng lớp oxit đen (tôi đen). Bạn nhận được độ đảo tổng 0.005 mm tại mũi kẹp và 0.008 mm tại vị trí 3× đường kính tính từ mặt đầu. Độ cứng được cố định ở mức HRC 58-62 trên toàn bộ lỗ kẹp. Thời gian giao hàng cho các kích thước tiêu chuẩn là 7 ngày làm việc. Điều đó có nghĩa là trục chính của bạn hết rung lắc, chi tiết của bạn không bị lệch, và thùng phế liệu của bạn luôn trống rỗng.
Cấu Hình Loại 36 Khớp Với Mũi Trục Chính Máy Tiện Tự Động Của Bạn Như Thế Nào
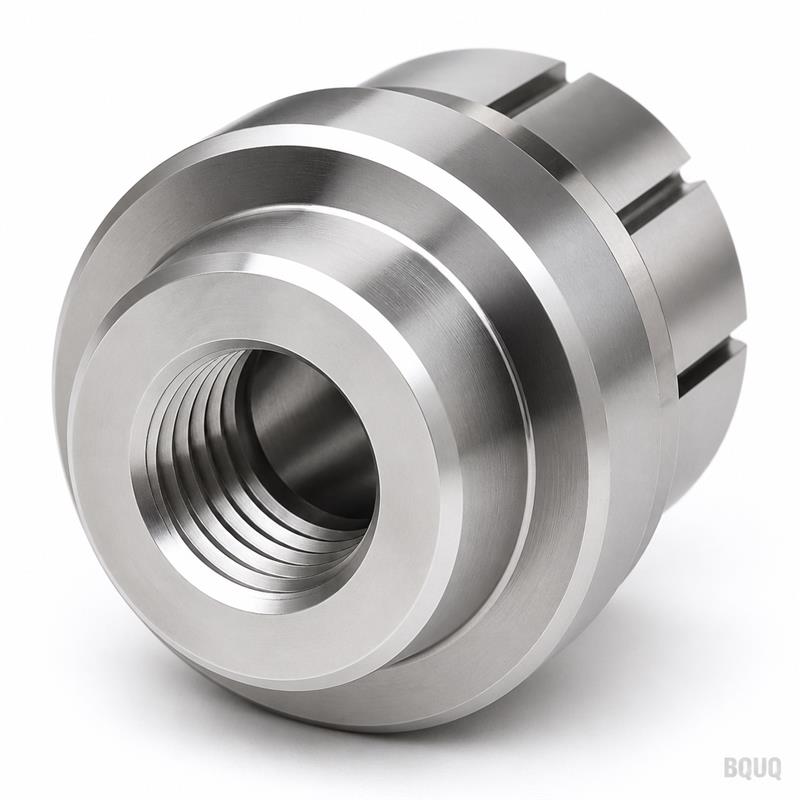
Loại 36 đề cập đến cấu hình lắp đặt DIN 6343-36, phù hợp với các máy tiện tự động phổ biến (Citizen, Star, Tsugami, và nhiều dòng máy Đài Loan tương tự). Góc côn là 16° (góc đỉnh), ren là M36×1.5, và mặt sau được định vị phẳng tuyệt đối với trục chính của bạn với độ kiểm tra vuông góc 0.002 mm. Chúng tôi gia công côn và ren trong một lần kẹp trên máy DMG MORI NTX 2000, do đó không có sai số chuyển đổi giữa hai đặc tính quan trọng này. Nếu trục chính của bạn không chính xác là loại 36, hãy gửi cho chúng tôi bản vẽ của bạn—chúng tôi có thể sửa đổi phần đuôi mà không thay đổi hình dạng kẹp.
Lớp Hoàn Thiện Tôi Đen (Quenched Dark) So Với Thép Tôi Cứng Thông Thường
Lớp hoàn thiện tối màu không phải là sơn. Đây là lớp phủ chuyển hóa oxit đen được áp dụng sau khi xử lý nhiệt và mài tinh cuối cùng. Lớp này dày 0.5 đến 1.5 micron, không làm thay đổi kích thước lỗ kẹp. Lợi ích là thực tế: nó giữ một lớp màng dầu mỏng để chống gỉ, giảm hiện tượng dính kim loại (galling) khi bạn trượt đầu kẹp vào trục chính còn ấm, và giúp việc kiểm tra bề mặt dễ dàng hơn dưới ánh đèn xưởng vì độ chói giảm. Chúng tôi không bỏ qua bước tôi cứng—toàn bộ thân được tôi cứng trong môi trường chân không và sau đó được ram hai lần, không chỉ tôi cứng bề mặt. Độ cứng lõi là HRC 58-62, và các rãnh kẹp được cắt bằng dây sau khi tôi cứng để các ngón kẹp đàn hồi giữ được độ đàn hồi của chúng.
Dung Sai Lỗ Kẹp Và Độ Nhám Bề Mặt Mà Bạn Có Thể Đo Được
Lỗ kẹp được mài đạt dung sai H6. Đối với đầu kẹp 10 mm, điều đó có nghĩa là lỗ kẹp có đường kính từ 10.000 đến 10.009 mm. Độ nhám bề mặt lỗ kẹp là Ra 0.2 μm, và bề mặt côn là Ra 0.4 μm. Độ đảo giữa lỗ kẹp và côn được giữ ở mức 0.005 mm TIR. Chúng tôi không làm tròn các con số này. Mỗi đầu kẹp được đo trên máy đo CMM Zeiss Contura với đầu dò có độ phân giải 0.1 μm, và báo cáo được đính kèm với lô hàng của bạn. Nếu bạn cần lỗ kẹp chặt hơn cho một vật liệu cụ thể (đồng thau, nhôm, thép), chúng tôi có thể mài đạt H5 theo yêu cầu, nhưng điều này sẽ thêm 2 ngày vào thời gian giao hàng.
Thông số kỹ thuật
Giá trị / Phạm vi
Loại
DIN 6343-36 (loại máy tiện tự động 36)
Vật liệu
Thép ổ lăn GCR15 (AISI 52100)
Độ cứng (lõi)
HRC 58-62
Dung sai lỗ kẹp
H6 (ví dụ: 10.000–10.009 mm cho Ø10)
Độ nhám bề mặt lỗ kẹp
Ra 0.2 μm
Độ nhám bề mặt côn
Ra 0.4 μm
Độ đảo tổng (tại mũi kẹp)
0.005 mm TIR
Độ đảo tổng (3×D từ mặt đầu)
0.008 mm TIR
Phạm vi kẹp
Ø3 mm đến Ø42 mm (tùy thuộc vào lỗ kẹp)
Thời gian giao hàng (kích thước tiêu chuẩn)
7 ngày làm việc
MOQ (Số lượng đặt hàng tối thiểu)
Không có MOQ (chấp nhận đơn hàng lẻ)
Lớp hoàn thiện bề mặt (bên ngoài)
Oxit đen tôi cứng, 0.5–1.5 μm
Chu Trình Xử Lý Nhiệt Ngăn Ngừa Mỏi Rãnh Kẹp
Chúng tôi bắt đầu với phôi thép thanh GCR15 (AISI 52100), được ủ cầu hóa trước khi gia công. Sau khi tiện đường kính ngoài và doa côn, chúng tôi tôi cứng trong môi trường chân không ở 1030°C, sau đó tôi nguội nhanh bằng nitơ ở áp suất 5 bar. Ram được thực hiện hai lần ở 180°C trong 2 giờ mỗi lần. Điều này tạo ra cấu trúc mactenxit với austenit dư dưới 3%. Các rãnh kẹp được cắt bằng dây sau khi tôi cứng, và sau đó các ngón kẹp được khử ứng suất ở 150°C trong 1 giờ. Trình tự này là lý do tại sao đầu kẹp của chúng tôi không bị nứt tại chân rãnh sau 100.000 chu kỳ. Chúng tôi kiểm tra mỗi mẻ xử lý nhiệt bằng máy đo độ cứng Rockwell C và mẫu vi cấu trúc—không có ngoại lệ.
Kiểm Tra Trước Mỗi Lô Hàng—Không Phải Là Lấy Mẫu Ngẫu Nhiên
Mỗi đầu kẹp đơn lẻ đều được kiểm tra kích thước đầy đủ, không phải kiểm tra theo lô mẫu. Chúng tôi đo góc côn bằng thước sin chính xác (sai số < 0.001 mm trên chiều dài 50 mm), đường kính lỗ kẹp bằng đồng hồ so khí nén (độ phân giải 0.0005 mm), và độ đảo trên đồ gá trục chính tùy chỉnh với đồng hồ so 0.0001 mm. Độ dày lớp oxit đen được xác minh bằng máy đo độ dày lớp phủ. Nếu bất kỳ con số nào nằm ngoài bảng trên, đầu kẹp sẽ bị loại bỏ, không được sửa chữa lại. Bạn nhận được một phiếu kiểm tra có chữ ký cho mỗi mã sản phẩm. Để bạn lưu trữ hồ sơ, chúng tôi cũng gửi bản PDF của báo cáo CMM qua email trong vòng 24 giờ sau khi giao hàng.
Câu Hỏi Thường Gặp: Đơn Hàng Đầu Tiên Của Bạn, Lỗ Kẹp Tùy Chỉnh và Kiểm Soát Chất Lượng
Có số lượng đặt hàng tối thiểu không?
Không có MOQ—bạn có thể đặt hàng một đầu kẹp duy nhất cho một lần chạy thử nghiệm, và giá mỗi chiếc chỉ giảm nhẹ khi đặt 10+ vì chúng tôi chỉ thiết lập đá mài một lần.
Bạn có thể chế tạo kích thước lỗ kẹp tùy chỉnh cho đường kính thanh vật liệu không tiêu chuẩn không?
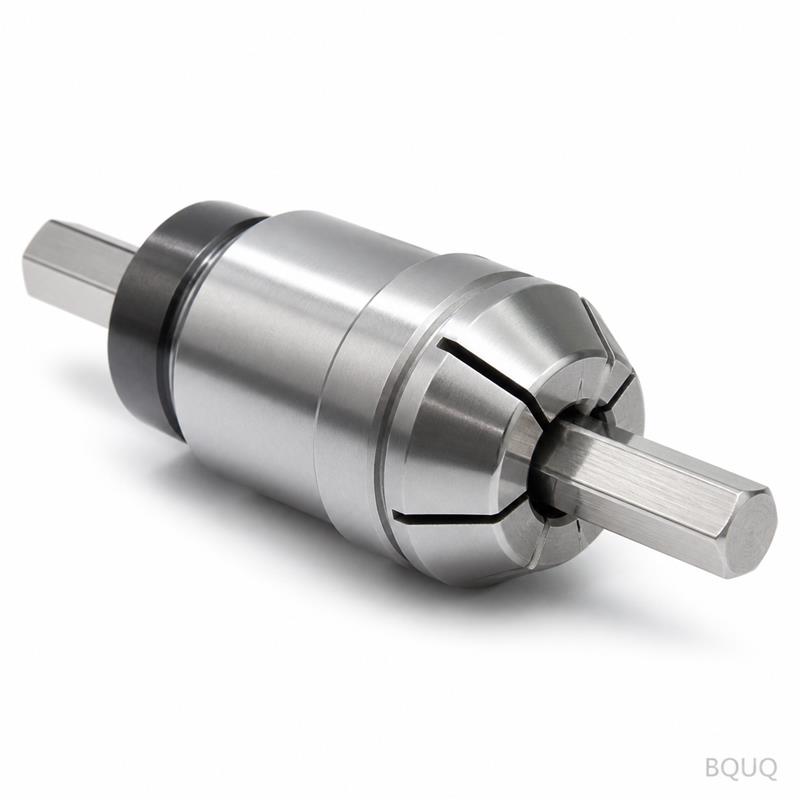
Có, chúng tôi có thể mài bất kỳ lỗ kẹp nào từ Ø3 mm đến Ø42 mm với bước tăng 0.5 mm, và chúng tôi cũng có thể chế tạo lỗ kẹp bậc cho vật liệu hình lục giác hoặc vuông, nhưng điều này cần thời gian điều chỉnh dụng cụ là 3 ngày.
Làm thế nào để bạn xác minh độ đảo trước khi giao hàng?
Chúng tôi lắp đầu kẹp lên một trục kiểm chuẩn có cùng góc côn với trục chính của bạn, sau đó quay ở tốc độ 300 vòng/phút và đo TIR tại mũi kẹp và tại vị trí 3×D bằng cảm biến điện dung.
Thời gian giao hàng cho đơn hàng khẩn cấp là bao lâu?
Tiêu chuẩn là 7 ngày làm việc, nhưng nếu bạn cần đầu kẹp trong 48 giờ, chúng tôi có thể lấy một chiếc từ kho bán thành phẩm của chúng tôi (phôi thô lớn hơn 25%) và mài hoàn thiện với phụ phí khẩn cấp 15%.
Đầu Kẹp Này Phù Hợp Với Hệ Thống Dụng Cụ Cắt Và Đồ Gá Của Bạn Như Thế Nào
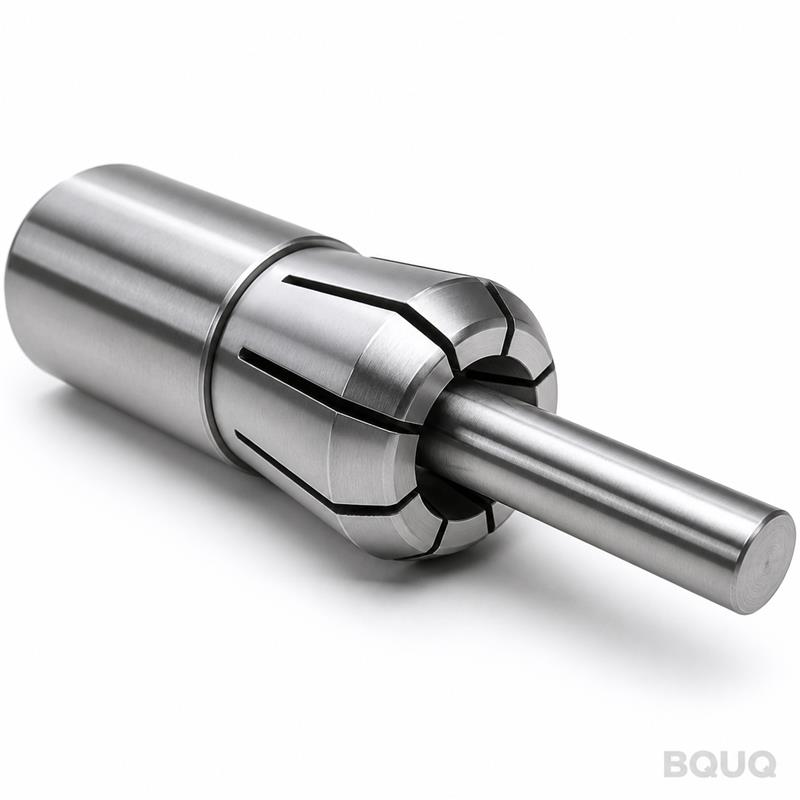
Kết hợp đầu kẹp này với máy tiện CNC hoặc máy tiện tự động kiểu Thụy Sĩ sử dụng mũi trục chính loại 36. Nó kẹp chặt thanh vật liệu tròn, trục đã mài, và các chi tiết đã gia công trước với độ đồng tâm giúp loại bỏ các nguyên công thứ cấp. Để lựa chọn dụng cụ cắt, hãy xem hướng dẫn lựa chọn dụng cụ cắt CNC của chúng tôi để kết hợp các loại mảnh cắt với độ đảo thấp mà đầu kẹp này mang lại. Nếu bạn đang thiết kế một đồ gá mới, hướng dẫn về dung sai gia công CNC của chúng tôi giải thích cách tính toán cho độ đảo 0.005 mm trong phân tích chuỗi kích thước của bạn. Đầu kẹp này là một phần của dây chuyền sản xuất chính xác của chúng tôi, được sản xuất tại Trung Quốc với đầy đủ chứng từ xuất khẩu.