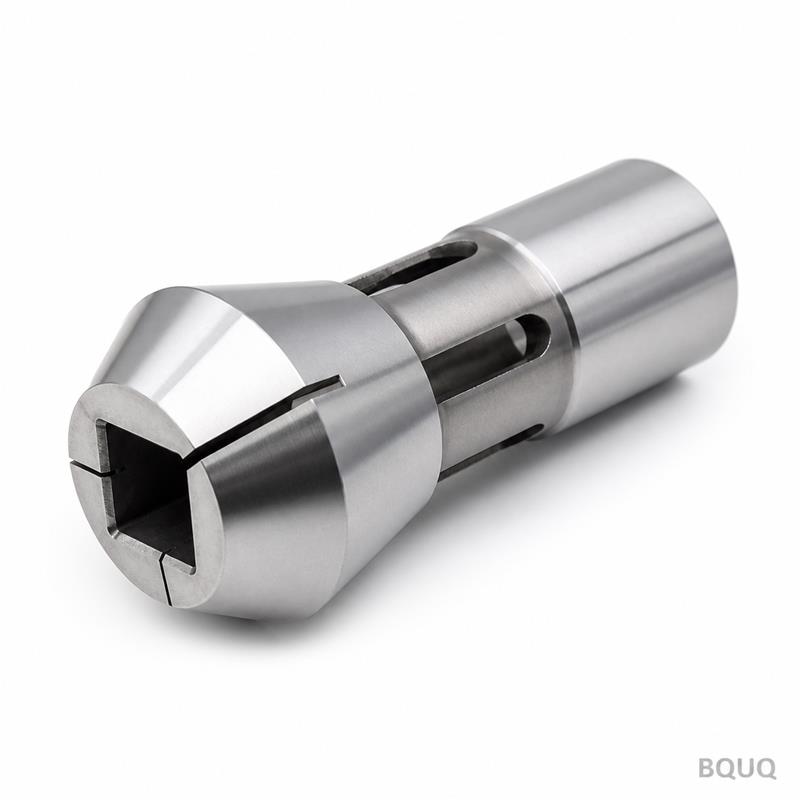
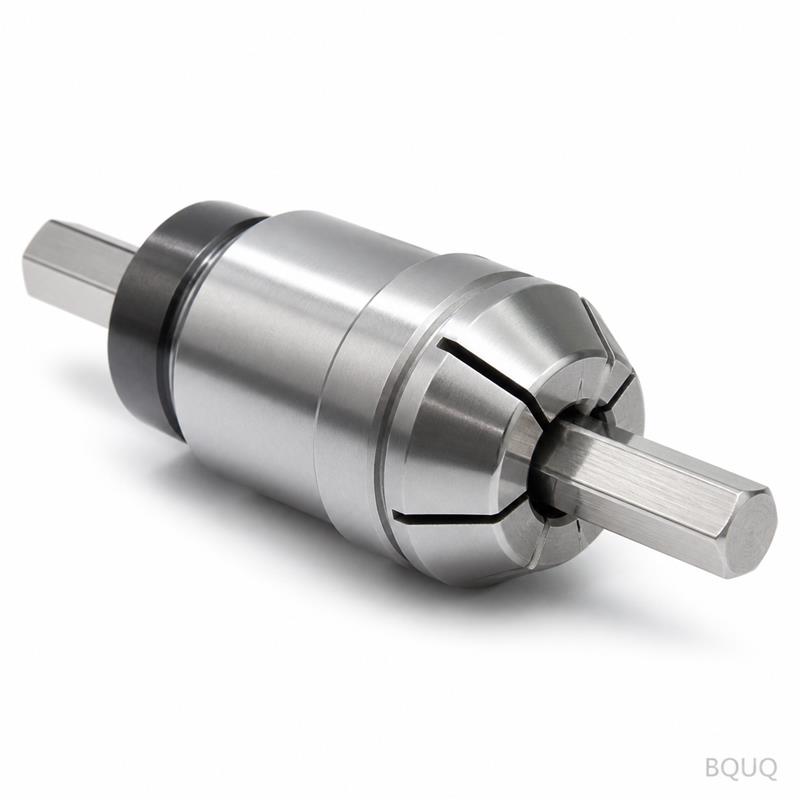
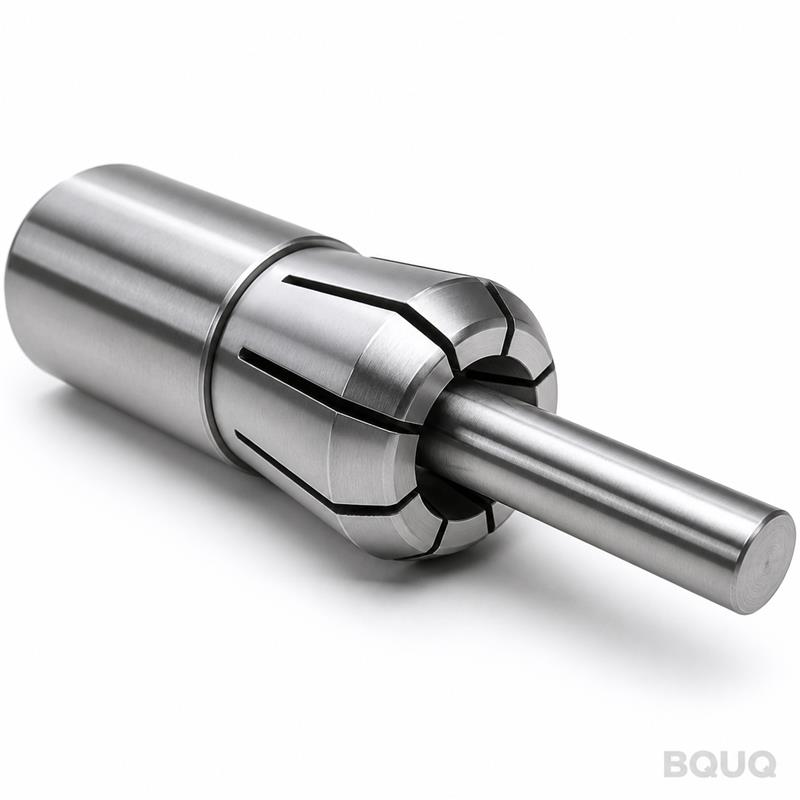
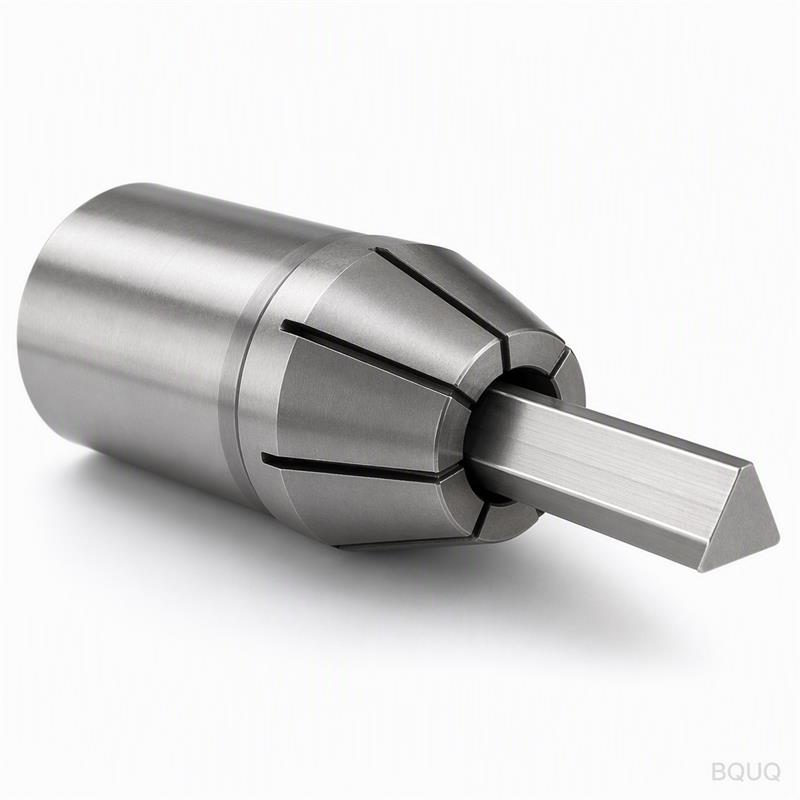
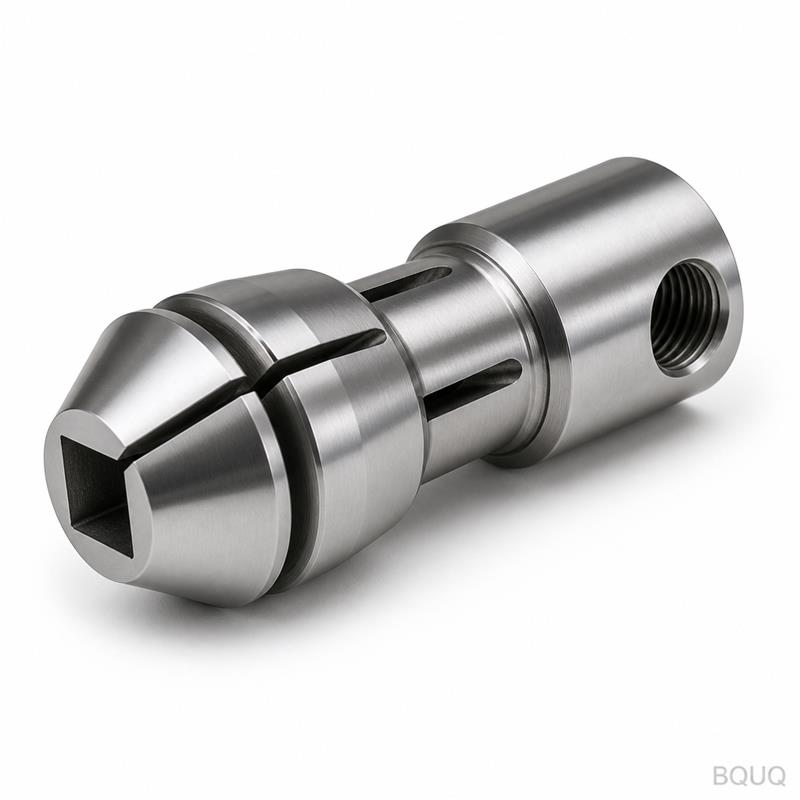
Đây là đầu kẹp lò xo lỗ vuông loại 46 cho máy tiện tự động được gia công CNC, được thiết kế để kẹp các phôi vuông, lục giác hoặc hình chữ nhật trên máy tiện tự động đầu trượt và đầ
Đầu Kẹp Lò Xo Vuông Loại 46 Cho Máy Tiện Tự Động Gia Công CNC BQUQ
Đây là đầu kẹp lò xo lỗ vuông loại 46 cho máy tiện tự động được gia công CNC, được thiết kế để kẹp các phôi vuông, lục giác hoặc hình chữ nhật trên máy tiện tự động đầu trượt và đầu cố định. Sản phẩm
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Đây là đầu kẹp lò xo lỗ vuông loại 46 cho máy tiện tự động được gia công CNC, được thiết kế để kẹp các phôi vuông, lục giác hoặc hình chữ nhật trên máy tiện tự động đầu trượt và đầu cố định. Sản phẩm đảm bảo độ đảo TIR 0.005 mm tại mũi kẹp, độ cứng làm việc 58 HRC để kéo dài tuổi thọ, và thời gian giao hàng tiêu chuẩn 5 ngày từ khi duyệt bản vẽ đến khi xuất xưởng. Đầu kẹp collet này chuyển đổi phôi thanh thô thành các chi tiết chính xác hoàn chỉnh mà không cần các nguyên công thứ cấp.
Tại Sao Lỗ Vuông Thay Vì Lỗ Tròn: Giải Thích Về Hình Học Kẹp
Đầu kẹp collet lỗ vuông không có nghĩa là phôi có hình vuông. Nó có nghĩa là bề mặt kẹp bên trong được gia công với bốn mặt phẳng tạo thành mặt cắt ngang hình vuông. Thiết kế này cung cấp tiếp xúc 4 điểm trên phôi tròn, vượt trội hơn so với collet tròn 3 chấu hoặc 6 rãnh về mô-men chống xoay. Khi chi tiết của bạn yêu cầu khoan ngang, phay hoặc chuốt mặt phẳng, lỗ vuông ngăn thanh vật liệu bị xoắn dưới lực cắt tiếp tuyến.
Loại 46 của chúng tôi đề cập đến đường kính thân collet – 46 mm – là tiêu chuẩn cho máy tiện tự động đầu trượt Citizen, Star và Tsugami với công suất thanh 32 mm. Lỗ vuông được cắt bằng dây và sau đó được mài tay để đạt độ nhám bề mặt Ra 0.2 µm. Bước mài tay này rất quan trọng: nó loại bỏ lớp tái đông đặc từ quá trình cắt dây EDM và tạo ra bề mặt gương giúp giảm ma sát trong quá trình kéo thanh vật liệu ra.
Lựa Chọn Vật Liệu và Quy Trình Xử Lý Nhiệt Chúng Tôi Sử Dụng
Chúng tôi bắt đầu với thép hợp kim 8620 hoặc 9CrSi (tương đương AISI L6). Đối với các đợt sản xuất tiêu chuẩn, 8620 được thấm cacbon đến độ sâu lớp thấm 0.8–1.0 mm, sau đó được tôi cứng đến 58–60 HRC. Đối với các đơn hàng sản xuất khối lượng lớn vượt quá 500 chiếc, chúng tôi chuyển sang 9CrSi, được tôi trong dầu và ram hai lần để đạt độ cứng lõi 52 HRC và độ cứng bề mặt 60 HRC. Việc ram hai lần loại bỏ austenit dư, ngăn ngừa sự thay đổi kích thước trong quá trình vận hành tốc độ cao.
Mỗi đầu kẹp collet được khử ứng suất trước khi mài tinh cuối cùng. Chúng tôi không bỏ qua bước này. Nếu bạn gia công collet từ phôi đã được tôi cứng trước, bạn có nguy cơ biến dạng khi phay các ngón kẹp. Quy trình của chúng tôi: tiện thô, xử lý nhiệt, khử ứng suất, mài đường kính ngoài, cắt dây lỗ vuông, mài tay, sau đó mài tinh đường kính ngoài cuối cùng. Trình tự này giữ độ đồng tâm giữa đường kính ngoài và lỗ trong phạm vi 0.003 mm.
Kiểm Soát Độ Đảo: Cách Chúng Tôi Duy Trì Độ Đảo TIR 0.005 mm Tại Mũi Kẹp
Độ đảo được đo tại ba điểm: mũi collet, phần kẹp và bệ côn. Đầu kẹp collet loại 46 của chúng tôi được mài trong một lần gá đặt giữa hai mũi tâm trên máy mài tròn Studer S33. Bệ côn (góc bao gồm 16°) được mài trước, sau đó đường kính mũi được mài sử dụng cùng một đường tâm. Điều này loại bỏ sự tích lũy sai số mà bạn thấy với quy trình mài nhiều đồ gá.
Chúng tôi kiểm tra mỗi đầu kẹp collet với một thanh kiểm chuẩn được chứng nhận trước khi xuất xưởng. Thanh kiểm được mài đến độ tròn 0.002 mm và được lắp vào đến độ sâu 20 mm. Chúng tôi đo TIR bằng đồng hồ so có độ phân giải 0.001 mm. Nếu chỉ số vượt quá 0.005 mm, collet bị loại và được mài lại. Tỷ lệ loại bỏ của chúng tôi ở bước này là dưới 2% – những sản phẩm đó được làm lại, không phải loại bỏ.
Thông Số Kỹ Thuật cho Đầu Kẹp Collet Lỗ Vuông Máy Tiện Tự Động 46
Thông số
Giá trị
Đường kính thân collet
46 mm (loại 46)
Dải kích thước lỗ vuông
3 mm đến 25 mm (có kích thước tùy chỉnh)
Khả năng tương thích hình dạng phôi
Tròn, vuông, lục giác, hình chữ nhật
Vật liệu
Thép hợp kim 8620 hoặc 9CrSi (AISI L6)
Độ cứng
58–60 HRC bề mặt, 52 HRC lõi
Độ đảo (TIR tại mũi kẹp)
0.005 mm tối đa
Độ đồng tâm (lỗ đến đường kính ngoài)
0.003 mm
Độ nhám bề mặt (lỗ)
Ra 0.2 µm (được mài tay)
Góc côn
16° góc bao gồm
Thời gian giao hàng
5 ngày cho kích thước tiêu chuẩn, 10 ngày cho lỗ tùy chỉnh
MOQ
Không có MOQ – chấp nhận đơn hàng một chiếc
Điều Chỉnh Lực Kẹp Lò Xo và Cơ Chế Nhả Kẹp
"Lò xo" trong đầu kẹp lò xo đề cập đến các ngón kẹp có rãnh linh hoạt dưới lực kéo dọc trục. Chúng tôi gia công 6 rãnh cho lỗ lên đến 12 mm và 8 rãnh cho lỗ lớn hơn. Chiều rộng rãnh là 0.5 mm, được cắt bằng cưa đĩa hợp kim cacbua 0.4 mm. Độ sâu rãnh được tính toán để để lại độ dày bản lề 1.5 mm – điều này tạo ra độ cứng lò xo khoảng 80 N/mm cho mỗi ngón kẹp. Quá dày, collet sẽ không đóng hoàn toàn; quá mỏng, nó sẽ nứt do mỏi.
Chúng tôi cũng kiểm soát bán kính chân rãnh. Một góc nhọn ở đây tạo ra điểm tập trung ứng suất dẫn đến nứt sớm ở 100.000 chu kỳ. Chúng tôi sử dụng bán kính 0.2 mm ở chân rãnh, giúp kéo dài tuổi thọ mỏi lên hơn 500.000 chu kỳ. Nếu bạn cần lực kẹp cao hơn cho các đường cắt gián đoạn nặng, chúng tôi có thể điều chỉnh độ dày bản lề lên 1.8 mm, nhưng điều này làm giảm phạm vi kẹp 0.1 mm.
Kiểm Tra Trước Mỗi Lần Xuất Xưởng: Không Chỉ Là Giấy Chứng Nhận
Mỗi đầu kẹp collet được đánh số sê-ri riêng và đi kèm với báo cáo kiểm tra đầy đủ. Chúng tôi đo và ghi lại: đường kính ngoài, kích thước lỗ, góc côn (sử dụng thanh sin và bi đo), TIR tại ba vị trí, độ nhám bề mặt (với máy đo độ nhám Mitutoyo SJ-210) và độ cứng (với máy đo độ cứng Rockwell trên bề mặt mũi). Chúng tôi cũng thực hiện kiểm tra chức năng – collet được lắp trên đồ gá kiểm tra và chu kỳ 50 lần để xác minh tính nhất quán của lực kẹp.
Báo cáo kiểm tra được gửi qua email cho bạn cùng với mã theo dõi. Nếu bạn yêu cầu kiểm tra bởi bên thứ ba (SGS, TUV hoặc Bureau Veritas), chúng tôi sẽ giữ lô hàng và phối hợp tổ chức buổi kiểm tra. Điều này thêm 2 ngày vào thời gian giao hàng, nhưng chi phí bằng không – chúng tôi không tính phí tăng thêm cho dịch vụ kiểm tra của bên thứ ba.
Khuyến Nghị Về Tuổi Thọ Dụng Cụ và Bôi Trơn để Sử Dụng Kéo Dài
Để tối đa hóa tuổi thọ của đầu kẹp collet loại 46 của bạn, hãy sử dụng dầu cắt không chứa clo với độ nhớt 32–46 cSt ở 40°C. Không sử dụng dung dịch làm mát hòa tan trong nước bên trong lỗ collet – nó sẽ rửa trôi màng bảo vệ và gây ra hiện tượng hàn vi mô giữa các ngón kẹp và phôi. Đối với thanh thép không gỉ (304, 316), hãy bôi keo molybdenum disulfide vào lỗ trước mỗi lần thay thanh. Điều này giảm ma sát 40% và ngăn ngừa hiện tượng dính kim loại.
Bạn cũng nên kiểm tra lực kéo của thanh kéo. Đầu kẹp collet của chúng tôi được thiết kế cho lực kéo tối đa 15 kN. Nếu máy của bạn tác dụng lực lớn hơn, các ngón kẹp sẽ uốn quá mức và bị biến dạng vĩnh viễn. Chúng tôi khuyến nghị lực kéo 8–12 kN cho hầu hết các ứng dụng. Lực kéo chính xác đảm bảo collet nhả kẹp sạch sẽ – nếu không, thanh vật liệu sẽ bị kéo lê khi rút về.
Hồ Sơ Lỗ Vuông Tùy Chỉnh và Cấu Hình Rãnh Đặc Biệt
Chúng tôi có thể gia công lỗ vuông của bạn với dung sai +0.005 / -0.000 mm. Đây là độ hở lắp ghép chặt cho phôi tròn đã được mài sẵn kích thước. Nếu bạn cần độ hở lắp ghép cho thanh cán nóng, chúng tôi có thể mở rộng lỗ đến +0.02 mm. Đối với phôi lục giác, chúng tôi gia công lỗ lục giác với cùng cấu hình 4 rãnh – các rãnh thẳng hàng với các mặt phẳng, không phải các góc.