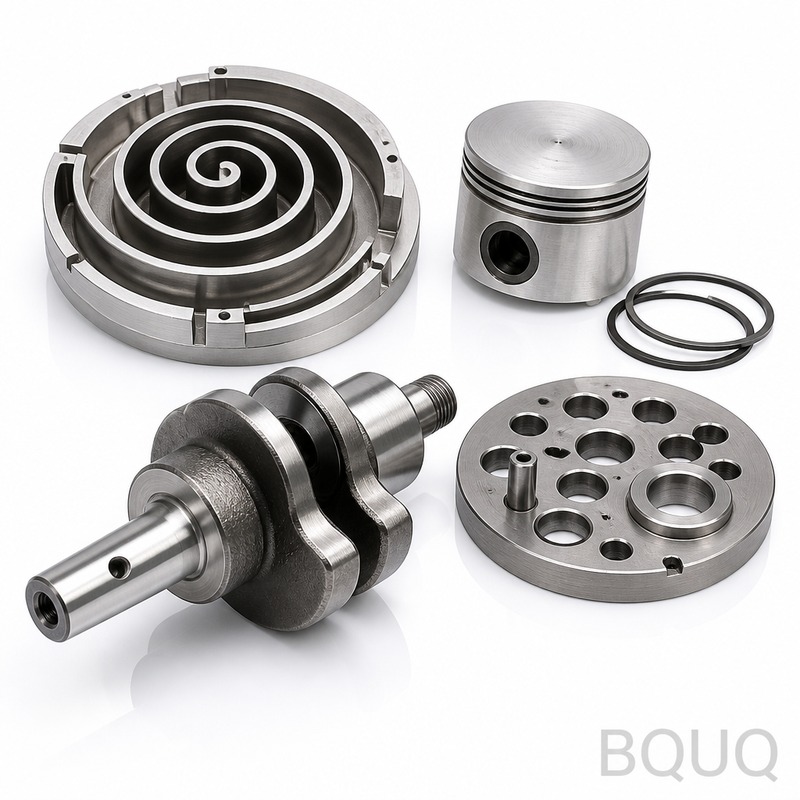
Tại Sao Bộ Trục Xoắn Của Bạn Cần Kiểm Soát 5 Micron, Không Chỉ Là Dung Sai Chặt Đây là bộ Linh Kiện Trục Xoắn Máy Nén Gia Công CNC — gồm trục xoắn cố định và trục xoắn quay tạo thà
Linh Kiện Trục Xoắn Máy Nén Gia Công CNC | Trục Xoắn Chính Xác Bởi BQUQ
Tại Sao Bộ Trục Xoắn Của Bạn Cần Kiểm Soát 5 Micron, Không Chỉ Là Dung Sai Chặt Đây là bộ Linh Kiện Trục Xoắn Máy Nén Gia Công CNC — gồm trục xoắn cố định và trục xoắn quay tạo thành buồng nén trong m
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Tại Sao Bộ Trục Xoắn Của Bạn Cần Kiểm Soát 5 Micron, Không Chỉ Là Dung Sai Chặt
Đây là bộ Linh Kiện Trục Xoắn Máy Nén Gia Công CNC — gồm trục xoắn cố định và trục xoắn quay tạo thành buồng nén trong máy nén trục xoắn của bạn. Lợi ích cụ thể là khe hở đỉnh lặp lại được: chúng tôi giữ dung sai biên dạng ở mức ±0.005 mm và độ đảo tổng dưới 0.008 mm. Điều đó có nghĩa là giảm rò rỉ bên trong, tăng hiệu suất thể tích và vận hành êm hơn ở áp suất xả cao. Thời gian giao hàng là 10 ngày làm việc cho nguyên mẫu, 15 ngày cho sản xuất hàng loạt.
Gia Công Biên Dạng: Cách Chúng Tôi Cắt Đường Cong Involute Mà Không Bị Rung Động
Vòng xoắn là một đường xoắn ốc involute, không phải là một vòng tròn đơn giản. Chúng tôi gia công nó trên máy phay CNC 5 trục với dung dịch làm mát áp suất cao qua trục chính. Đường chạy dao được tạo từ biên dạng CAD thực tế, không phải từ một đường spline đơn giản hóa. Chúng tôi sử dụng dao phay ngón một lưỡi cắt phủ kim cương cho đường chạy hoàn thiện ở tốc độ 12.000 vòng/phút. Điều này cho chúng tôi độ nhám bề mặt cạnh bên là Ra 0.4 µm — đủ mịn để hai trục xoắn trượt lên nhau với ma sát tối thiểu. Chúng tôi cũng kiểm tra độ dày vòng xoắn tại 20 điểm dọc theo đường xoắn ốc; độ lệch được giữ dưới 0.01 mm.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng Để Chống Mài Mòn
Đối với trục xoắn gang, chúng tôi sử dụng gang dẻo QT500-7 — khả năng giảm chấn tốt, giãn nở nhiệt thấp. Đối với trục xoắn nhôm (máy nén nhẹ), chúng tôi sử dụng 6061-T6 hoặc 7075-T6. Nhưng phần quan trọng nhất là bước làm cứng. Đối với trục xoắn thép, chúng tôi áp dụng thấm nitơ khí đến độ cứng bề mặt 48–52 HRC, độ sâu 0.3–0.5 mm. Điều đó mang lại cho bạn bề mặt chống mài mòn mà không bị biến dạng như khi tôi luyện toàn bộ. Chúng tôi đo độ cứng trên mỗi lô hàng bằng máy đo độ cứng Rockwell và ghi lại trong báo cáo kiểm tra. Nếu bạn cần thép không gỉ (cho máy nén y tế hoặc cấp thực phẩm), chúng tôi sử dụng 17-4PH H1025, đạt độ cứng 35–38 HRC mà không cần lớp phủ bổ sung.
Độ Đảo và Cân Bằng: Tại Sao Trục Xoắn Quay Của Bạn Sẽ Không Rung
Trục xoắn quay mất cân bằng gây mài mòn ổ trục và tiếng ồn. Chúng tôi cân bằng động từng trục xoắn quay trên máy cân bằng trục cứng. Độ mất cân bằng dư được giữ ở cấp G2.5 theo ISO 1940. Điều đó có nghĩa là đối với trục xoắn đường kính 150 mm điển hình, độ mất cân bằng dư dưới 1.5 g·mm. Chúng tôi cũng kiểm soát độ đồng tâm giữa lỗ khoan và vòng xoắn: độ đảo của lỗ tâm so với chuẩn xoắn ốc là 0.008 mm TIR. Điều này được đo trên máy CMM với bàn xoay và đầu dò chạm. Chúng tôi không dựa vào trục máy — chúng tôi đo chi tiết thực tế.
Kiểm Tra Trước Mỗi Lần Giao Hàng: Báo Cáo CMM và Biểu Đồ Độ Nhám Bề Mặt
Mỗi chi tiết trục xoắn, không chỉ là mẫu, đều được kiểm tra kích thước. Chúng tôi sử dụng máy CMM Zeiss với độ phân giải 0.5 µm. Báo cáo bao gồm: độ lệch biên dạng vòng xoắn, chiều cao đỉnh, đường kính lỗ khoan, vị trí lỗ chốt và độ phẳng của đế. Đối với độ nhám bề mặt, chúng tôi sử dụng máy đo độ nhám cầm tay với đầu dò 2 µm, đo Ra tại ba vị trí trên cạnh bên. Chúng tôi gửi báo cáo PDF kèm theo linh kiện — không tính thêm phí. Nếu bạn cần PPAP Cấp độ 3 đầy đủ, chúng tôi cũng có thể thực hiện; điều này thêm 2 ngày vào thời gian giao hàng.
Thông số kỹ thuật
Giá trị / Phạm vi
Vật liệu
Gang dẻo QT500-7, nhôm 6061-T6, 7075-T6, thép không gỉ 17-4PH
Phạm vi đường kính trục xoắn
40 mm đến 300 mm (lên đến 500 mm theo yêu cầu)
Dung sai biên dạng
±0.005 mm trên biên dạng vòng xoắn
Tổng độ đảo (lỗ khoan đến xoắn ốc)
0.008 mm TIR
Độ nhám bề mặt (cạnh bên)
Ra 0.4 µm
Độ cứng (thép, thấm nitơ)
48–52 HRC bề mặt, độ sâu 0.3–0.5 mm
Độ cứng (nhôm, T6)
95–105 HB
Cấp cân bằng
G2.5 theo ISO 1940
Thời gian giao hàng (nguyên mẫu)
10 ngày làm việc
Thời gian giao hàng (sản xuất)
15 ngày làm việc
MOQ
Không MOQ — chấp nhận 1 chiếc
Cân Bằng Lựa Chọn: Nhôm vs. Gang Cho Bộ Trục Xoắn Của Bạn
Nếu bạn đang chế tạo máy nén biến tần tốc độ thay đổi cho máy bơm nhiệt, trục xoắn nhôm là lựa chọn của bạn — quán tính thấp hơn có nghĩa là thay đổi RPM nhanh hơn. Nhưng nếu bạn đang vận hành máy nén lạnh áp suất cao (R410A, R32), gang là lựa chọn tốt hơn vì nó chống lại hiện tượng dính kim loại khi màng dầu bị phá vỡ. Chúng tôi gia công cả hai, nhưng dụng cụ cắt là khác nhau. Đối với nhôm, chúng tôi sử dụng dao phay ngón cacbua 3 lưỡi cắt với lớp phủ TiB2. Đối với gang, chúng tôi sử dụng dao 5 lưỡi cắt với AlTiN. Các thông số cắt cũng thay đổi: nhôm chạy ở 8.000 vòng/phút với chiều sâu cắt 2 mm, gang ở 4.500 vòng/phút với chiều sâu 1.5 mm. Chúng tôi có thể tư vấn vật liệu phù hợp cho áp suất và tốc độ vận hành của bạn. Chỉ cần gửi cho chúng tôi chu kỳ làm việc và loại môi chất lạnh của bạn.
Số lượng đặt hàng tối thiểu cho Linh Kiện Trục Xoắn Máy Nén Gia Công CNC là bao nhiêu?
Không có MOQ — chúng tôi chấp nhận một chiếc duy nhất để thử nghiệm nguyên mẫu, và đơn giá giảm ở mức 50, 200 và 500 chiếc.
Bạn có thể tùy chỉnh hình dạng trục xoắn cho máy nén hiện có của tôi không?
Có — gửi mô hình 3D (STEP hoặc IGES) hoặc bản vẽ 2D với bán kính vòng tròn cơ sở, góc involute và chiều cao vòng xoắn; chúng tôi sẽ tạo đường chạy dao chính xác và báo cáo xác minh.
Làm thế nào để bạn kiểm soát chất lượng trên một lô sản xuất 500 trục xoắn?
Chúng tôi sử dụng SPC trên dữ liệu CMM: mỗi chi tiết thứ 5 được đo đầy đủ, và biểu đồ kiểm soát được gửi cho bạn hàng tuần; nếu xuất hiện xu hướng, chúng tôi dừng máy và hiệu chỉnh lại đồ gá.
Thời gian giao hàng cho đơn hàng gấp 20 chiếc là bao lâu?
Chúng tôi có thể giao 20 chiếc trong 7 ngày làm việc nếu bạn phê duyệt thông số vật liệu qua email trong vòng 24 giờ sau khi xem xét bản vẽ.
Chiến Lược Dụng Cụ Cắt: Vượt Qua 'Vùng Rung Động' Trên Thành Trục Xoắn Mỏng
Vòng xoắn mỏng (dưới 3 mm) là khó gia công nhất vì chúng bị biến dạng trong quá trình cắt. Chúng tôi giải quyết điều này bằng chiến lược hai bước. Đầu tiên, chúng tôi phay thô để lại 0.5 mm lượng dư. Thứ hai, chúng tôi phay tinh cả hai mặt của vòng xoắn trong một đường chạy phay thuận duy nhất bằng dao phay ngón chiều dài ngắn 6 mm. Phần nhô ra của dao được giữ dưới 25 mm, và chúng tôi sử dụng đầu kẹp thủy lực — không phải collet — để giảm độ đảo ở đầu dao. Đây là một lựa chọn quan trọng: collet ER tiêu chuẩn có thể thêm 0.01 mm độ đảo, làm hỏng biên dạng vòng xoắn. Nếu bạn muốn hiểu sâu hơn về logic lựa chọn dụng cụ cắt, hãy đọc hướng dẫn lựa chọn dụng cụ cắt CNC của chúng tôi. Đối với toán học đằng sau dung sai ±0.005 mm của chúng tôi, hãy xem hướng dẫn dung sai gia công CNC.
Vận Chuyển và Đóng Gói Linh Kiện Trục Xoắn: Không Gỉ Sét, Không Móp Méo
Chúng tôi đóng gói từng trục xoắn riêng lẻ trong túi VCI (chất ức chế ăn mòn hơi), sau đó đặt trong hộp có lót xốp. Đối với tr