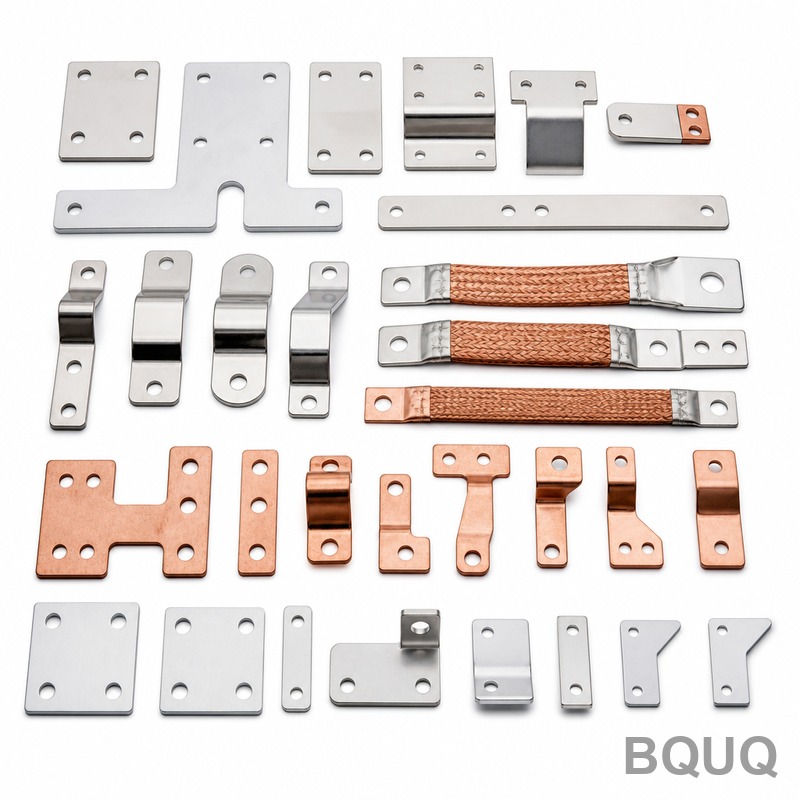
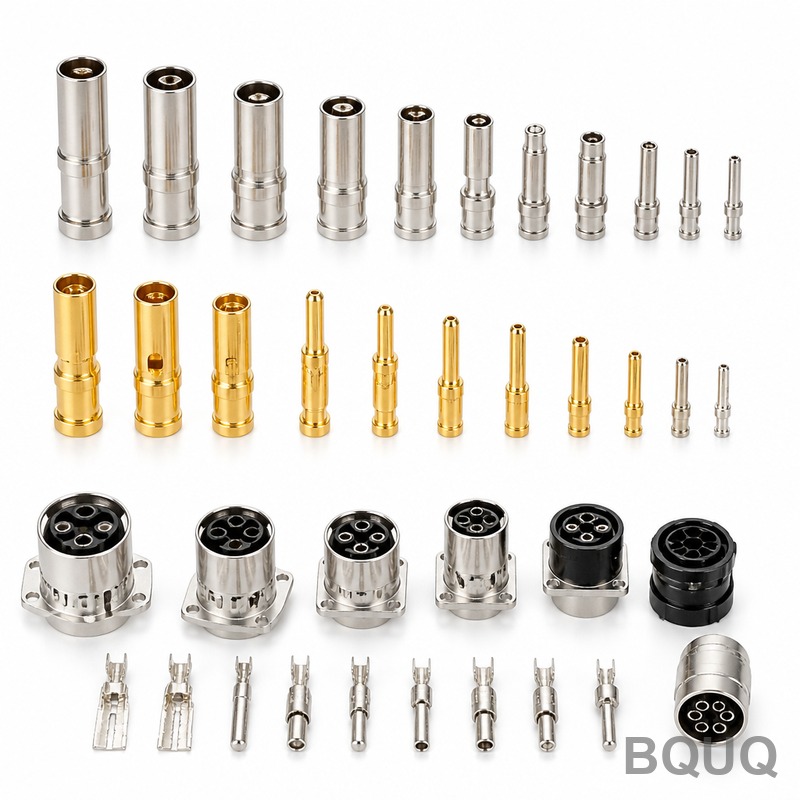
Đây là bộ sưu tập các đầu nối dập kim loại được chế tạo riêng cho các khối pin lưu trữ năng lượng—thanh cái (busbar), đầu cốt (terminal lug), tấm kết nối giữa các cell, và các tiếp
Bộ Sưu Tập Đầu Nối Pin Lưu Trữ Năng Lượng BQUQ | Dập Kim Loại Chính Xác
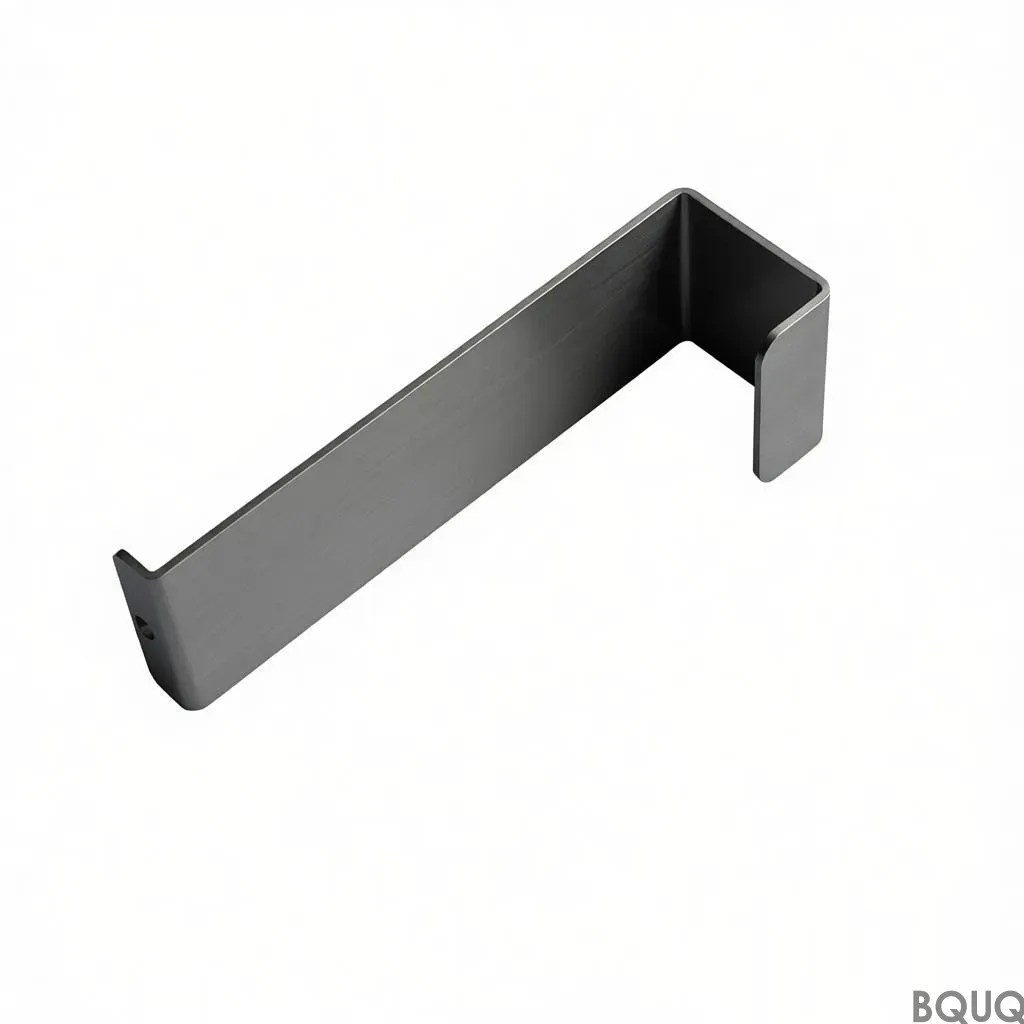
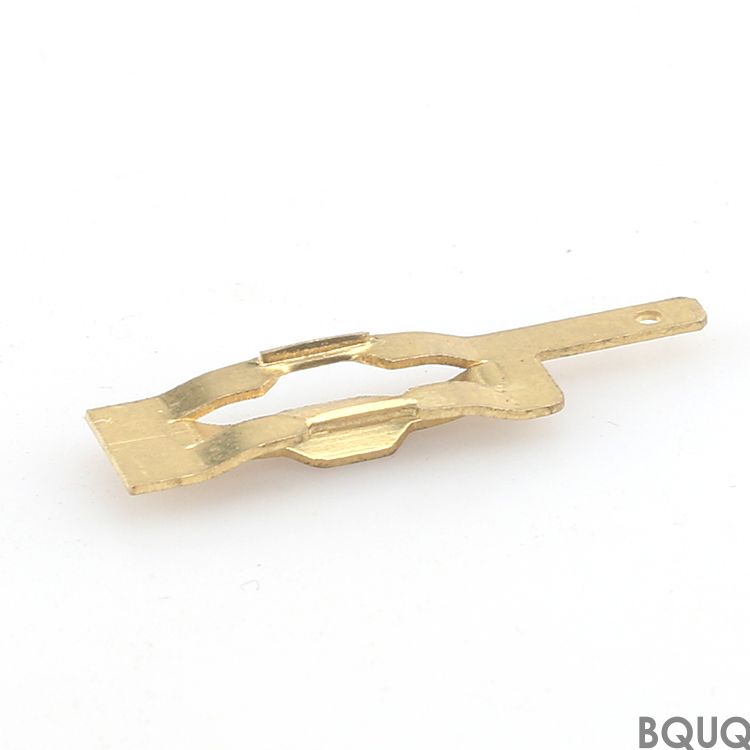
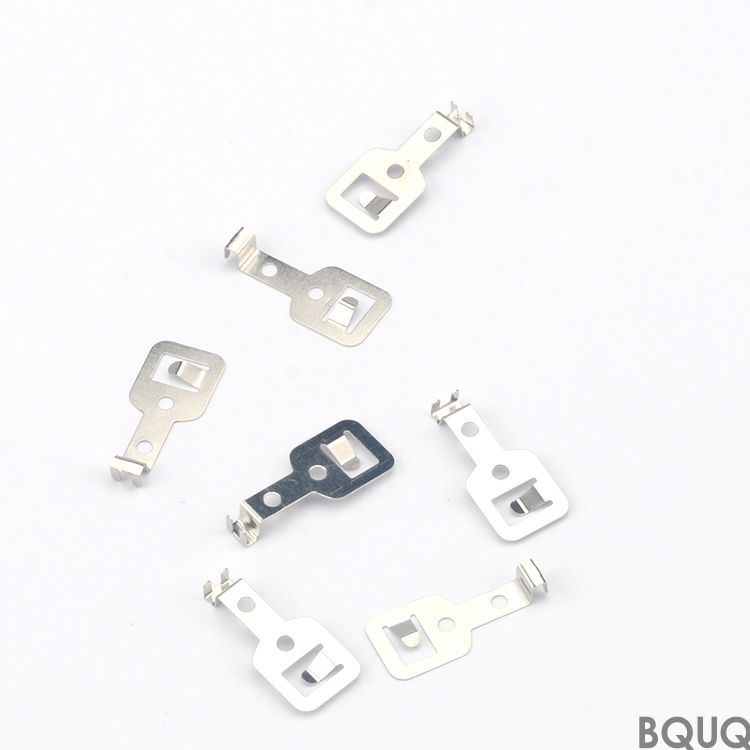
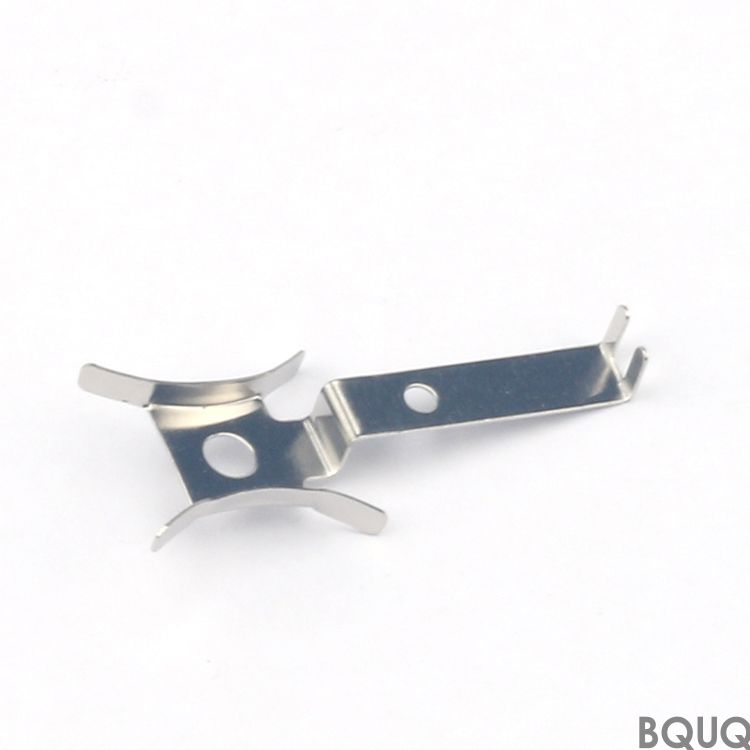
Đây là bộ sưu tập các đầu nối dập kim loại được chế tạo riêng cho các khối pin lưu trữ năng lượng—thanh cái (busbar), đầu cốt (terminal lug), tấm kết nối giữa các cell, và các tiếp điểm dòng điện cao.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Đây là bộ sưu tập các đầu nối dập kim loại được chế tạo riêng cho các khối pin lưu trữ năng lượng—thanh cái (busbar), đầu cốt (terminal lug), tấm kết nối giữa các cell, và các tiếp điểm dòng điện cao. Mỗi chi tiết được dập từ hợp kim đồng hoặc nhôm đã được chứng nhận, sau đó được mạ và tạo hình với dung sai kích thước ±0.01 mm, độ ba via tối đa 0.05 mm và độ nhám bề mặt Ra 0.8. Điều này mang lại cho bạn điện trở tiếp xúc thấp ổn định, lực khớp nối nhất quán, và một chi tiết dập có thể lắp ráp ngay vào dây chuyền mà không cần gia công lại. Chúng tôi là nhà máy sản xuất chính xác tại Đông Quản, Trung Quốc, với 20 năm kinh nghiệm gia công CNC và dập kim loại—và chúng tôi giao hầu hết các đơn hàng đầu nối trong vòng 15 ngày làm việc.
Khuôn Dập Tiến Bộ (Progressive Dies) Kiểm Soát Điện Trở Tiếp Xúc và Độ Phẳng Như Thế Nào
Điện trở tiếp xúc trong đầu nối pin là một hàm số của diện tích bề mặt và áp lực. Khuôn dập tiến bộ của chúng tôi được chế tạo với khe hở khuôn bằng 4–6% độ dày vật liệu, tạo ra vùng cắt sạch và giảm thiểu vùng bị mài bóng gây ra các điểm nóng. Chúng tôi duy trì độ phẳng trong phạm vi 0.02 mm trên toàn bộ bề mặt tiếp xúc, vì vậy khi bạn bắt vít hai đầu nối dập lại với nhau, toàn bộ bề mặt sẽ dẫn điện. Không giống như chi tiết cắt laser hoặc gia công, đầu nối dập có cạnh biến cứng giúp cải thiện khả năng giữ lò xo trong các kết nối tab-to-cell—điều này rất quan trọng đối với các giá đỡ lưu trữ tĩnh dễ bị rung động.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng cho Uốn Cong Chu Kỳ Cao
Chúng tôi dự trữ bốn hợp kim chính cho bộ sưu tập này: đồng C11000 (ETP), đồng phốt pho C5191, nhôm 6061-T6, và thép không gỉ 301. Đối với các đầu nối cần uốn cong—như tab ngắt pin—chúng tôi sử dụng C5191 ở trạng thái nửa cứng (half-hard), đạt độ cứng 90–100 HRB, mang lại hơn 40,000 chu kỳ uốn mà không bị nứt. Đối với thanh cái dòng điện cao, chúng tôi sử dụng C11000 với độ dẫn điện tối thiểu 101% IACS. Nếu thiết kế của bạn yêu cầu một bộ phận lò xo, chúng tôi có thể xử lý nhiệt chọn lọc vùng đã tạo hình đến 380–420 HV bằng quy trình cảm ứng cục bộ, giữ phần còn lại của chi tiết mềm để dễ tạo hình. Không cần ủ phụ trên các chi tiết dập của chúng tôi; cấu trúc hạt được kiểm soát ngay từ giai đoạn cuộn vật liệu.
Tùy Chọn Bề Mặt và Mạ cho Môi Trường Ăn Mòn
Đồng trần bị oxy hóa nhanh trong phòng pin. Chúng tôi cung cấp ba tùy chọn mạ tiêu chuẩn: mạ thiếc (2–4 µm, bề mặt mờ), mạ bạc (3–5 µm, cho các tiếp điểm trượt chu kỳ cao), và mạ niken (1–3 µm, cho các khu vực nhiệt độ cao gần lỗ thông hơi của cell). Mỗi lớp mạ được áp dụng sau khi dập, do đó không có lộ cạnh—một điểm hỏng phổ biến khi mạ trên tấm cắt sẵn. Chúng tôi đo độ nhám bề mặt trung bình ở Ra 0.8 trên bề mặt tiếp xúc và Ra 1.6 trên thân chi tiết. Nếu bạn cần Ra thấp hơn cho gioăng làm kín, chúng tôi có thể thêm bước dập ép (coining) để đưa bề mặt xuống Ra 0.2. Mỗi lô hàng đều được kiểm tra khả năng chống phun muối (tối thiểu 24 giờ theo tiêu chuẩn ASTM B117).
Thông Số
Thông Số Kỹ Thuật / Phạm Vi
Vật Liệu Có Sẵn
C11000, C5191, 6061-T6, Thép Không Gỉ 301
Độ Dày Vật Liệu
0.1 mm – 3.0 mm
Độ Cứng (sau khi dập)
90–100 HRB (đồng phốt pho), 80–90 HRB (đồng)
Dung Sai Kích Thước
±0.01 mm
Độ Phẳng
Tối đa 0.02 mm trên chiều dài 100 mm
Chiều Cao Ba Via
Tối đa 0.05 mm
Độ Nhám Bề Mặt Ra
0.8 µm tiêu chuẩn, 0.2 µm với bước dập ép
Độ Dày Lớp Mạ
Sn 2–4 µm, Ag 3–5 µm, Ni 1–3 µm
Dòng Điện Định Mức Tối Đa (điển hình)
Lên đến 600 A mỗi đầu nối (dựa trên tiết diện)
Thời Gian Giao Hàng (tiêu chuẩn)
15 ngày làm việc
MOQ
Không có MOQ (1 chiếc cho việc tạo mẫu thử)
Kiểm Soát Ba Via và Quy Trình Khử Ba Via Trước Khi Mạ
Ba via trên đầu nối dập không chỉ là khuyết điểm thẩm mỹ—nó tạo ra điểm điện trở cao và có thể làm thủng lớp cách điện co nhiệt. Khuôn dập của chúng tôi được bảo trì với bán kính lưỡi cắt dưới 0.01 mm, và chúng tôi thực hiện quy trình khử ba via hai bước: bước quay mài cơ học (cho các chi tiết dưới 50 mm) tiếp theo là bước đánh bóng điện phân để loại bỏ ba via siêu nhỏ xuống còn 0.01 mm. Chúng tôi đo chiều cao ba via trên mỗi chi tiết thứ 5 bằng kính hiển vi kỹ thuật số với độ phóng đại 100x, và ghi lại kết quả trong báo cáo kiểm tra đi kèm với kiện hàng của bạn. Nếu ba via vượt quá 0.05 mm, toàn bộ lô hàng sẽ bị loại bỏ và dập lại—chúng tôi không phân loại, chúng tôi dập lại.
Kiểm Tra Trước Mỗi Lần Giao Hàng—Quy Trình Kiểm Tra 9 Điểm
Mọi đơn hàng, bất kể số lượng, đều trải qua quy trình kiểm tra 9 điểm trước khi chúng tôi phát hành phiếu đóng gói. Chúng tôi kiểm tra: 1) kích thước tổng thể bằng máy CMM (độ chính xác ±0.002 mm), 2) độ phẳng bằng bàn chuẩn đá granite và căn lá, 3) chiều cao ba via, 4) độ dày lớp mạ bằng máy đo huỳnh quang tia X, 5) độ cứng bằng máy đo vi độ cứng Vickers, 6) điện trở tiếp xúc bằng micro-ohmmeter (mục tiêu dưới 0.5 mΩ cho tiết diện 10 mm²), 7) kiểm tra phun muối trên chi tiết mẫu, 8) kiểm tra trực quan các vết xước hoặc dấu khuôn, và 9) tính toàn vẹn của bao bì chống tĩnh điện và chống ẩm. Chúng tôi cũng gửi cho bạn một bản sao kỹ thuật số của báo cáo kiểm tra trong vòng 24 giờ sau khi giao hàng. Đây là một phần của dịch vụ tiêu chuẩn của chúng tôi—không tính thêm phí.
Bảo Trì Khuôn Mẫu và Tuổi Thọ Khuôn cho Sự Ổn Định Khi Sản Xuất Số Lượng Lớn
Nếu bạn đặt hàng với số lượng lớn, sự nhất quán quan trọng hơn mẫu đầu tiên. Khuôn dập tiến bộ cho đầu nối pin của chúng tôi được chế tạo với các hạt hợp kim cacbua vonfram, và chúng tôi thực hiện lịch bảo trì phòng ngừa: sau mỗi 50,000 nhát dập, chúng tôi dừng máy ép, đo độ mài mòn của đầu chày, và đánh bóng lại nếu bán kính vượt quá 0.02 mm. Điều này giữ cho kích thước chi tiết của bạn ổn định trong suốt quá trình sản xuất 500,000 chiếc. Chúng tôi đã thấy tuổi thọ khuôn vượt quá 2 triệu nhát dập cho các hình dạng thanh cái đơn giản. Đối với đơn hàng đầu tiên của bạn, chúng tôi có thể chế tạo khuôn mẫu thử trong 7 ngày bằng máy cắt dây EDM, sau đó chuyển sang khuôn sản xuất khi thiết kế được chốt. Nếu bạn vẫn đang thiết kế, chúng tôi cũng cung cấp khuôn mềm (khuôn nhôm) cho các đợt chạy thử nghiệm 100–1,000 chiếc với chi phí ban đầu thấp hơn.
Có số lượng đặt hàng tối thiểu (MOQ) cho Bộ Sưu Tập Đầu Nối Pin Lưu Trữ Năng Lượng không?
Không có MOQ—chúng tôi chấp nhận một chiếc mẫu thử nghiệm duy nhất và chỉ yêu cầu bạn thanh toán phí khuôn mẫu hoặc phí thiết lập cho số lượng nhỏ.
Bạn có thể tùy chỉnh hình dạng đầu nối hoặc lớp mạ cho thiết kế khối pin của chúng tôi không?
Có, chúng tôi có thể sửa đổi bất kỳ khuôn dập hoặc tùy chọn mạ nào; gửi bản vẽ 2D hoặc 3D của bạn cho chúng tôi và chúng tôi sẽ đề xuất độ dày vật liệu và lớp mạ dựa trên yêu cầu về dòng điện và nhiệt độ của bạn.
Làm thế nào để bạn đảm bảo chất lượng cho một đợt sản xuất số lượng lớn?
Chúng tôi sử dụng giám sát SPC trực tuyến cho các kích thước quan trọng (độ phẳng và vị trí lỗ) và thực hiện kiểm tra đầy đủ 9 điểm trên một mẫu từ mỗi lô 500 chiếc, không chỉ riêng chi tiết đầu tiên.
Thời gian giao hàng cho một đầu nối dập tùy chỉnh là bao lâu?
Các chi tiết tiêu chuẩn được giao trong 15 ngày làm việc; khuôn tùy chỉnh cần thêm 7–10 ngày để tạo mẫu thử, và các đợt sản xu