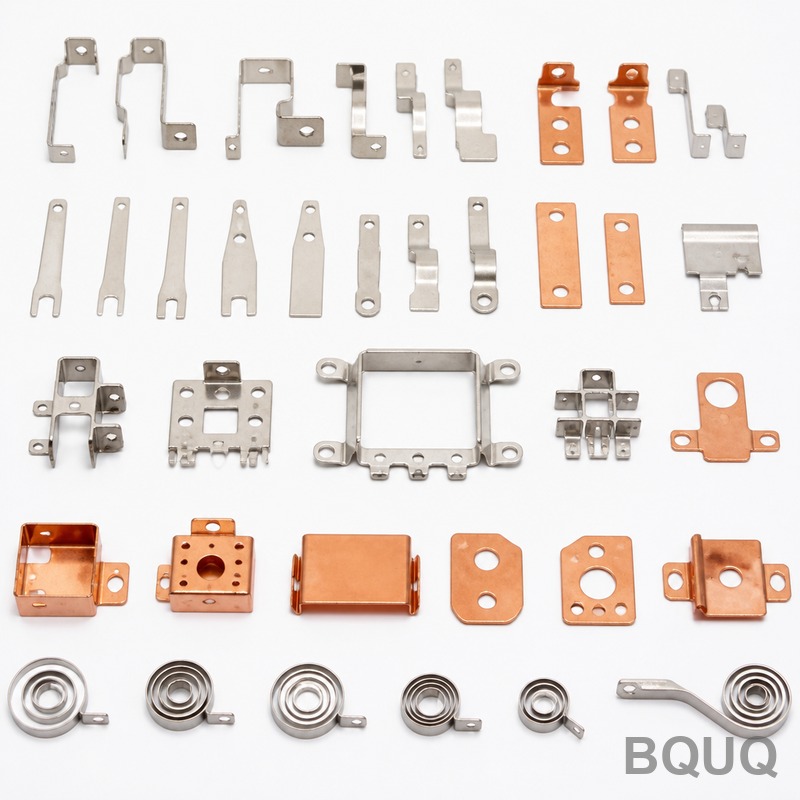
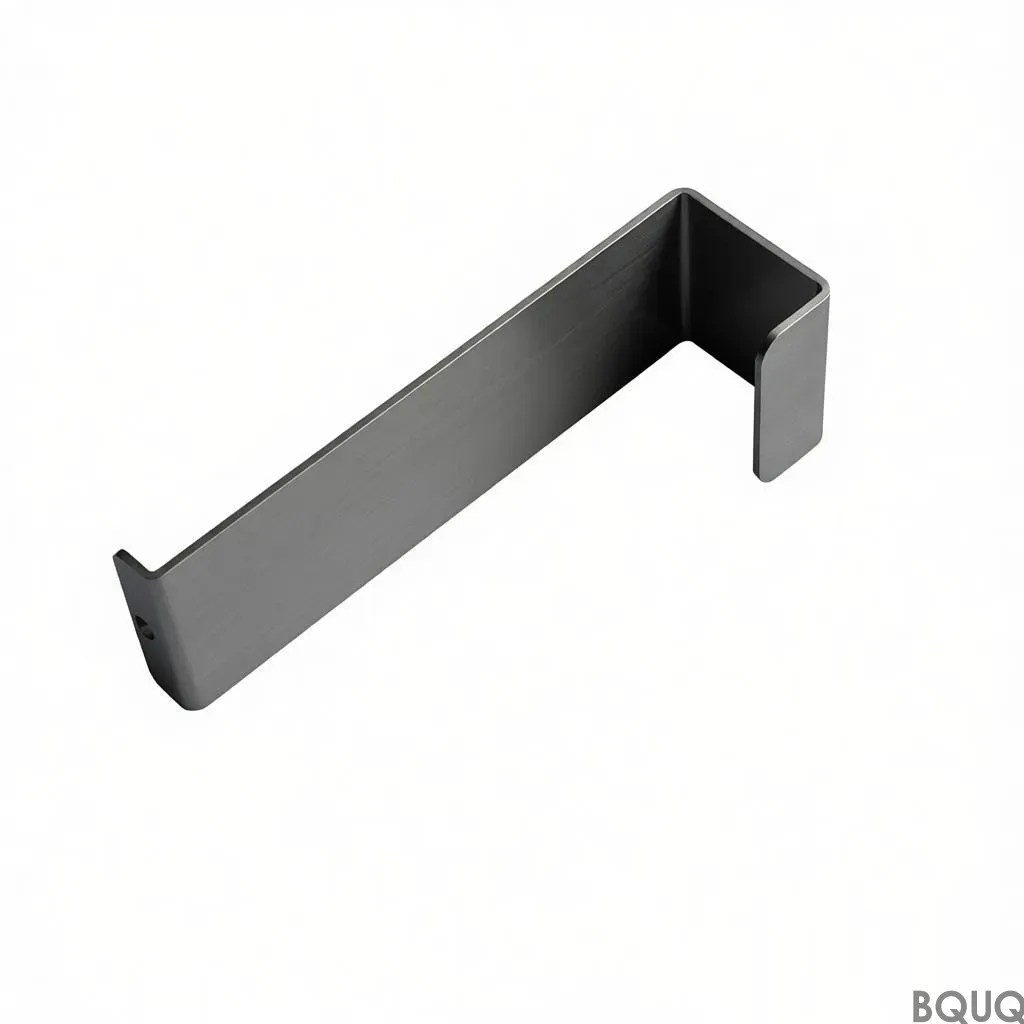
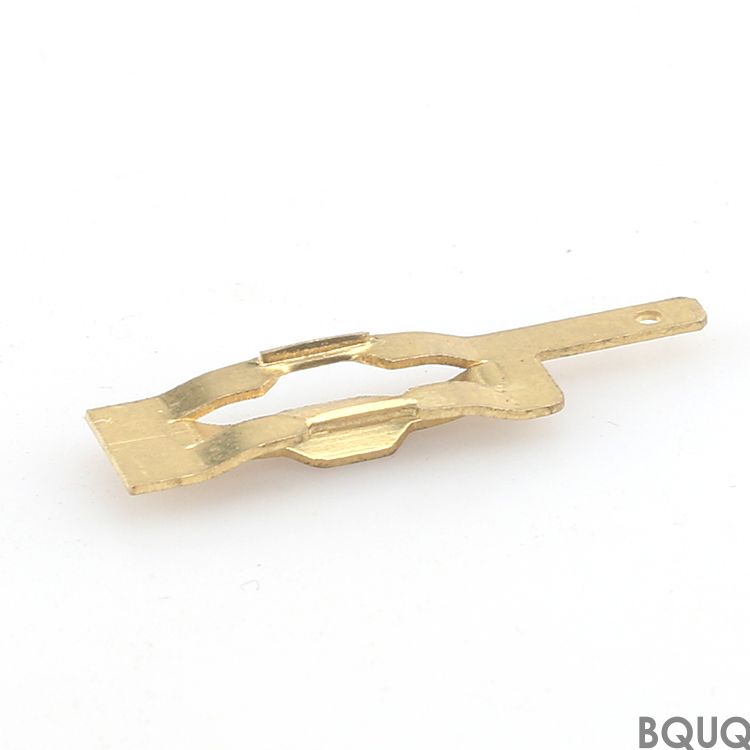
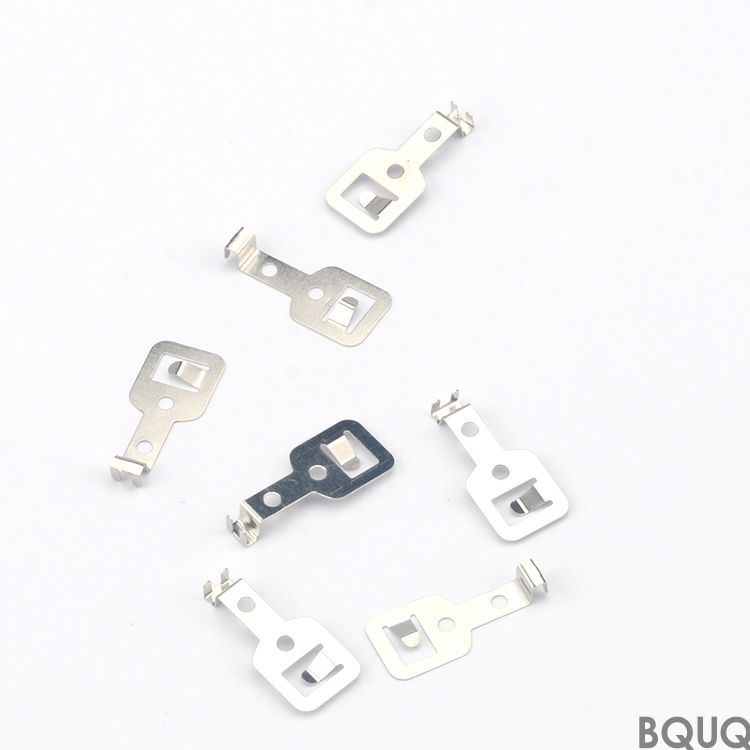
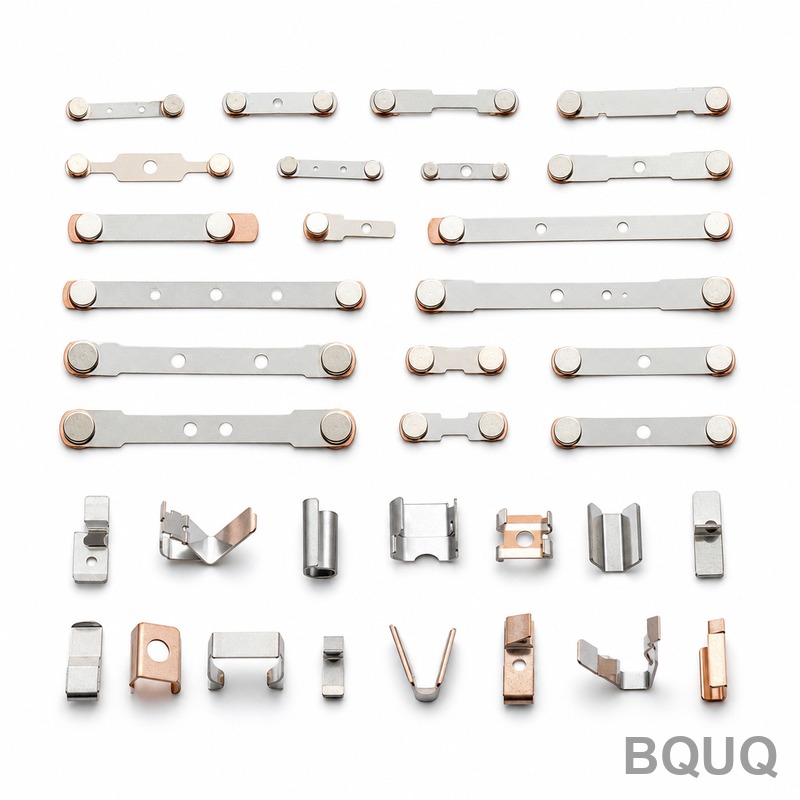
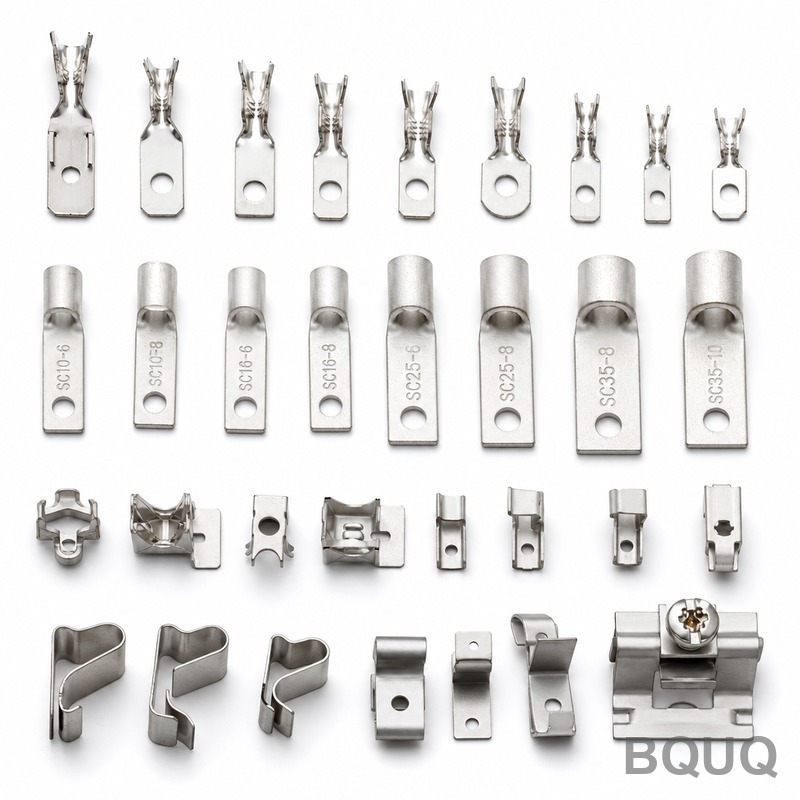
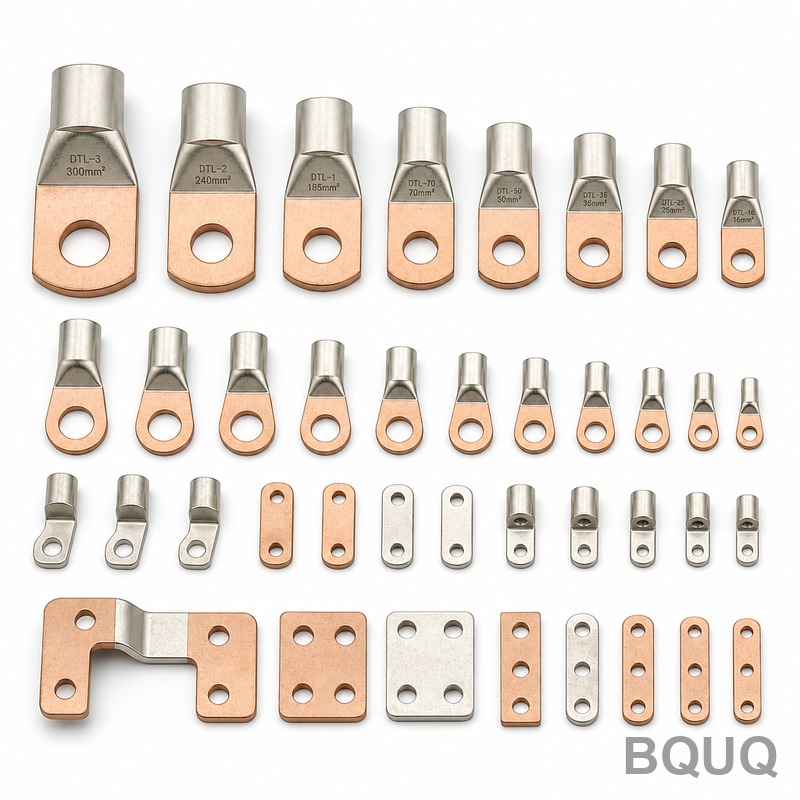
Bộ Sưu Tập Linh Kiện Công Tắc Tơ Điện Áp Cao Cho Xe Điện này bao gồm mọi linh kiện kim loại dập bên trong công tắc tơ DC của bạn—tiếp điểm cố định, cầu động, tấm đế, tab đầu nối,
Bộ Sưu Tập Linh Kiện Công Tắc Tơ Điện Áp Cao Cho Xe Điện | Dập Chính Xác Bởi BQUQ
Bộ Sưu Tập Linh Kiện Công Tắc Tơ Điện Áp Cao Cho Xe Điện này bao gồm mọi linh kiện kim loại dập bên trong công tắc tơ DC của bạn—tiếp điểm cố định, cầu động, tấm đế, tab đầu nối, và tấm lót buồng dập
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bộ Sưu Tập Linh Kiện Công Tắc Tơ Điện Áp Cao Cho Xe Điện này bao gồm mọi linh kiện kim loại dập bên trong công tắc tơ DC của bạn—tiếp điểm cố định, cầu động, tấm đế, tab đầu nối, và tấm lót buồng dập hồ quang. Chúng tôi duy trì độ phẳng ở mức 0.02 mm, dung sai dập ở mức ±0.01 mm, và độ nhám bề mặt ở mức Ra 0.8–1.6, với thời gian giao hàng tiêu chuẩn 15 ngày kể từ khi duyệt bản vẽ. Các linh kiện được tôi cứng đến 40–45 HRC khi cần thiết, sẵn sàng cho việc hàn đầu tip hợp kim bạc hoặc mạ thiếc.
Tại Sao Công Tắc Tơ Của Bạn Cần Linh Kiện Dập Với Dung Sai ±0.01 mm
Điện trở tiếp xúc và hành vi dập tắt hồ quang phụ thuộc vào khe hở giữa tiếp điểm cố định và tiếp điểm động. Nếu cầu dập của bạn lệch 0.05 mm, khe hở tiếp điểm sẽ thay đổi, thời gian hồ quang tăng lên, và rơ le của bạn sẽ trượt bài kiểm tra 100.000 chu kỳ. Khuôn dập liên tục của chúng tôi được mài với dung sai ±0.005 mm, và chúng tôi kiểm tra từng lô hàng bằng máy đo CMM. Chúng tôi đã dập hơn 40 triệu linh kiện công tắc tơ cho các nhà cung cấp cấp 1 trong lĩnh vực xe điện ở Châu Âu và Bắc Mỹ kể từ năm 2018.
Vật Liệu và Xử Lý Nhiệt Phù Hợp Với Thông Số Kỹ Thuật Chống Ăn Mòn Hồ Quang Của Bạn
Chúng tôi dự trữ đồng C1100, đồng berili C17200, đồng T2 với lớp phủ bạc, và thép không gỉ 304/316L cho lò xo và vỏ. Đối với tiếp điểm động, chúng tôi sử dụng miếng chèn CuW (đồng-vonfram) trên nền đồng để chống lại hồ quang 600 V DC. Xử lý nhiệt được thực hiện nội bộ: ủ hòa tan cho đồng berili (độ cứng 36–42 HRC), và tôi cứng chọn lọc cho tấm đế thép đến 45 HRC. Không gia công xử lý nhiệt bên ngoài đồng nghĩa với việc không có sự sai lệch độ cứng giữa các lô hàng.
Thiết Kế Khuôn Dập Cho Sản Xuất Khối Lượng Lớn Không Có Ba Và Cong Vênh
Chúng tôi tự thiết kế khuôn dập liên tục của mình bằng mô phỏng AutoForm. Mỗi khuôn có tối thiểu 12 trạm: dẫn hướng, cắt phôi, dập định hình, uốn, và cắt tinh cuối cùng. Chúng tôi giữ khe hở giữa chày và cối ở mức 5% chiều dày vật liệu—điều này loại bỏ ba mép trên 0.03 mm ở các cạnh trượt bên trong vỏ công tắc tơ. Đối với các linh kiện có lỗ dưới φ1.0 mm, chúng tôi sử dụng miếng chèn cắt dây để duy trì vị trí lỗ trong phạm vi ±0.015 mm qua 500.000 hành trình dập.
Độ Nhám Bề Mặt Ra 0.8 và Quy Trình Phủ Bạc Để Có Điện Trở Tiếp Xúc Thấp
Công tắc tơ điện áp cao mang dòng điện liên tục 250 A; bất kỳ lớp oxit nào trên bề mặt tiếp điểm sẽ làm nhiệt độ tăng 10–20°C. Chúng tôi đánh bóng bề mặt tiếp điểm đến Ra 0.8 và phủ bạc chọn lọc (Ag 99.9%) với độ dày 0.2–0.5 mm lên đầu tiếp điểm. Điều này mang lại cho bạn điện trở tiếp xúc ổn định dưới 0.5 mΩ mỗi cặp. Chúng tôi cũng cung cấp mạ thiếc (5–8 µm) trên các tab đầu nối để chống ăn mòn trong vỏ kín.
Kiểm Tra Trước Mỗi Lô Hàng Xuất Xưởng—CMM, Máy Chiếu, và Nhật Ký Độ Cứng
Mỗi lô hàng đều có báo cáo kiểm tra sản phẩm đầu tiên (FAI) với dữ liệu CMM 3D, cùng với kiểm tra kích thước 100% bằng máy chiếu quang học cho các kích thước khe hở tiếp điểm quan trọng. Chúng tôi đo độ cứng trên ba linh kiện mỗi lô (thang Rockwell C) và ghi lại độ nhám bề mặt bằng máy đo độ nhám. Bạn nhận được báo cáo PDF với các giá trị thực tế, không chỉ là giấy chứng nhận hợp chuẩn. Nếu bất kỳ linh kiện nào vượt quá dung sai, chúng tôi phân loại 100% trước khi đóng gói.
Thời Gian Giao Hàng và Không MOQ—Từ Nguyên Mẫu Đến 500.000 Linh Kiện Mỗi Tháng
Chúng tôi vận hành máy dập tốc độ cao từ 35 tấn đến 250 tấn với tốc độ 200–600 hành trình mỗi phút. Đối với nguyên mẫu, chúng tôi sử dụng khuôn dập một lần và giao hàng trong 7 ngày. Đối với sản xuất, thời gian giao hàng tiêu chuẩn của chúng tôi là 15 ngày sau khi phê duyệt khuôn. Không MOQ—đặt hàng 50 linh kiện cho thử nghiệm bàn hoặc 500.000 cho một đợt ra mắt xe hoàn chỉnh. Chúng tôi dự trữ cuộn vật liệu thô cho C1100, C17200, và 304SS, vì vậy đơn hàng đầu tiên của bạn không bao giờ phải chờ mua vật liệu.
Phân Tích Chi Phí: Khấu Hao Khuôn và Giá Mỗi Linh Kiện Khi Sản Xuất Số Lượng Lớn
Đối với cầu công tắc tơ EV có phủ bạc, chi phí khuôn dao động từ $1.200 đến $3.500 tùy thuộc vào số trạm. Ở mức 10.000 linh kiện, giá mỗi linh kiện là $0.85; ở mức 100.000 linh kiện, giá giảm xuống còn $0.42. Chúng tôi chia sẻ cấu trúc chi phí khuôn một cách minh bạch—bạn chỉ trả tiền cho khuôn, không có phí thiết lập ẩn. Chúng tôi cũng cung cấp chương trình lưu giữ khuôn: nếu bạn đặt hàng lại trong vòng 12 tháng, khuôn sẽ được lưu trữ miễn phí.
Thông số
Giá trị / Phạm vi
Vật liệu
C1100 Cu, C17200 BeCu, CuW (W 70/80), 304/316L SS, T2 Cu với lớp phủ Ag
Chiều dày vật liệu
0.15 mm – 3.0 mm (cuộn hoặc dải)
Dung sai dập
±0.01 mm (đặc tính quan trọng), ±0.05 mm (thông thường)
Độ phẳng / cong vênh
≤0.02 mm trên chiều dài 25 mm
Độ cứng (BeCu)
36–42 HRC (ủ hòa tan + hóa già)
Độ cứng (tấm đế thép)
40–45 HRC (tôi cứng chọn lọc)
Độ nhám bề mặt Ra
0.8 µm (bề mặt tiếp điểm), 1.6 µm (các bề mặt dập khác)
Chiều cao ba mép
≤0.03 mm (đo theo VDA 19)
Điện trở tiếp xúc
≤0.5 mΩ mỗi cặp (lớp phủ Ag, 250 A)
Thời gian giao hàng
7 ngày (nguyên mẫu), 15 ngày (sản xuất)
MOQ
Không MOQ (50 chiếc cho mẫu thử)
Đóng gói
Khay chống tĩnh điện, cuộn hoặc ống, theo IPC/JEDEC
Số lượng đặt hàng tối thiểu cho Bộ Sưu Tập Linh Kiện Công Tắc Tơ Điện Áp Cao Cho Xe Điện là bao nhiêu?
Không có MOQ—bạn có thể đặt 50 chiếc để kiểm tra, và chúng tôi giữ nguyên khuôn cho các đợt sản xuất số lượng nhỏ.
Bạn có thể tùy chỉnh độ dày lớp phủ bạc hoặc vật liệu tiếp điểm không?
Có, chúng tôi điều chỉnh lớp phủ Ag từ 0.2 đến 0.5 mm, hoặc chuyển sang AgSnO2 hoặc CuW, dựa trên dữ liệu thử nghiệm ăn mòn hồ quang của bạn.
Làm thế nào để bạn đảm bảo chất lượng cho các linh kiện công tắc tơ điện áp cao?
Chúng tôi thực hiện FAI bằng CMM, kiểm tra quang học 100% cho khe hở tiếp điểm, và kiểm tra độ cứng theo từng lô, với báo cáo đầy đủ được gửi kèm.
Thời gian giao hàng thực tế cho đơn hàng sản xuất 50.000 linh kiện là bao lâu?
Từ khi duyệt bản vẽ đến khi giao hàng là 15 ngày; đối với đơn hàng lặp lại với khuôn có sẵn là 10 ngày.
Cách Nhận Báo Giá Chính Xác Cho Dự Án Dập Công Tắc Tơ Của Bạn
Gửi bản vẽ của bạn (PDF, STEP, hoặc IGES) kèm theo vật liệu, chiều dày, và sản lượng hàng năm. Các kỹ sư của chúng tôi phản hồi trong vòng 12 giờ với báo giá chính xác, chi phí khuôn, và giá mỗi linh kiện. Chúng tôi cũng đề xuất các thay đổi thiết kế để giảm chi phí khuôn—ví dụ, tăng bán kính góc từ 0.2 lên 0.3 mm có thể giảm 30% độ mài mòn khuôn. Trước khi hoàn thiện thông số vật liệu của bạn, hãy tham khảo hướng dẫn lựa chọn dụng cụ cắt CNC của chúng tôi để biết các mẹo về chất lượng cạnh, và hướng dẫn dung sai gia công CNC để hiểu ±0.01 mm thực sự có ý nghĩa gì trong s