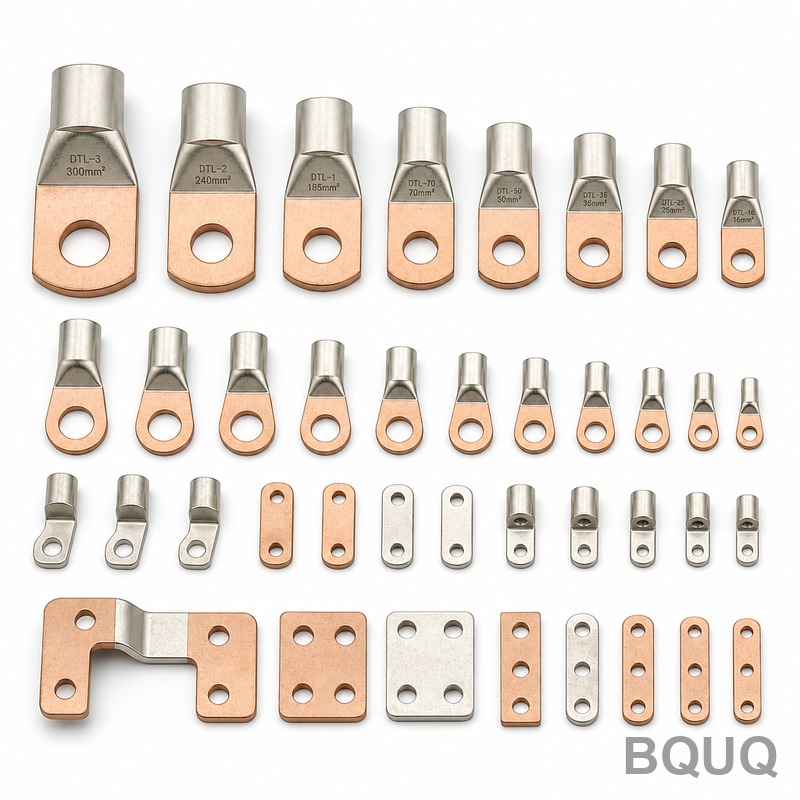
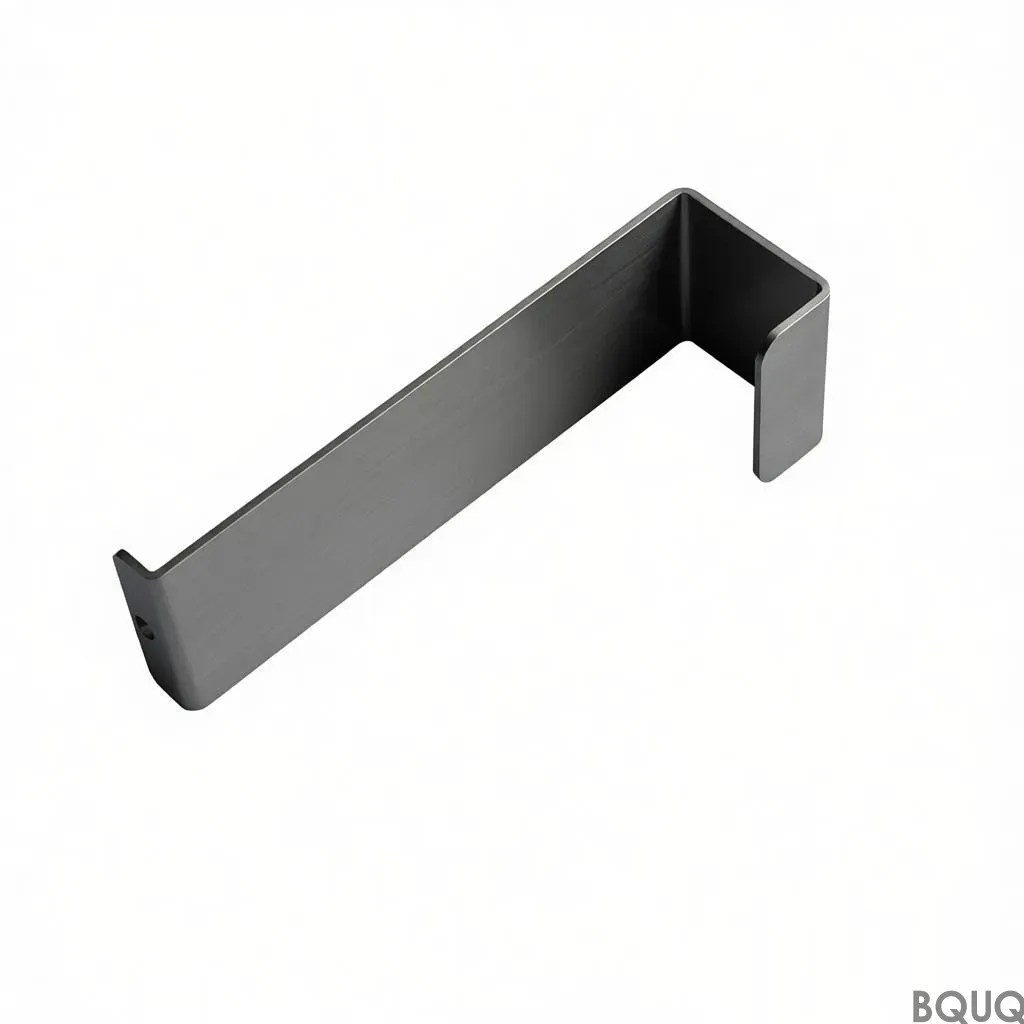
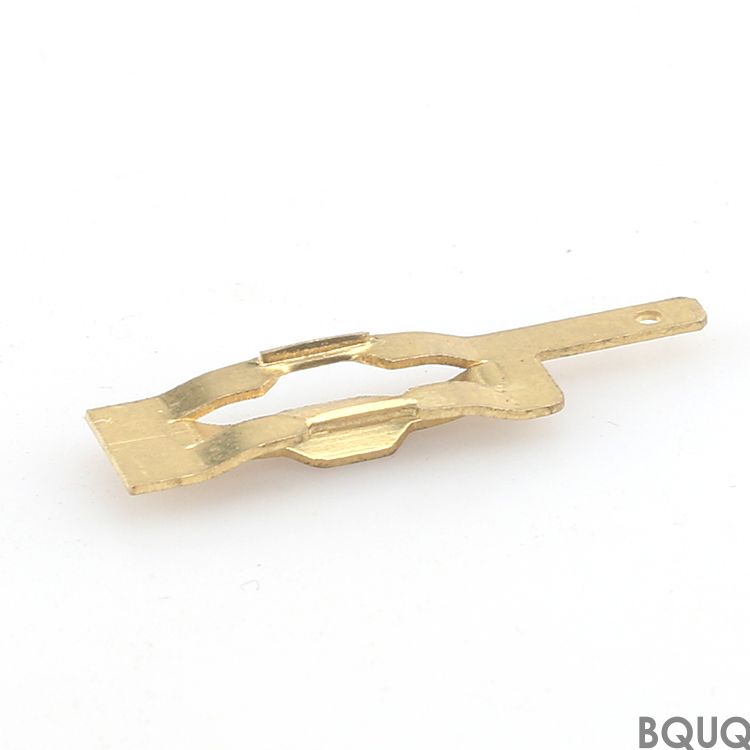
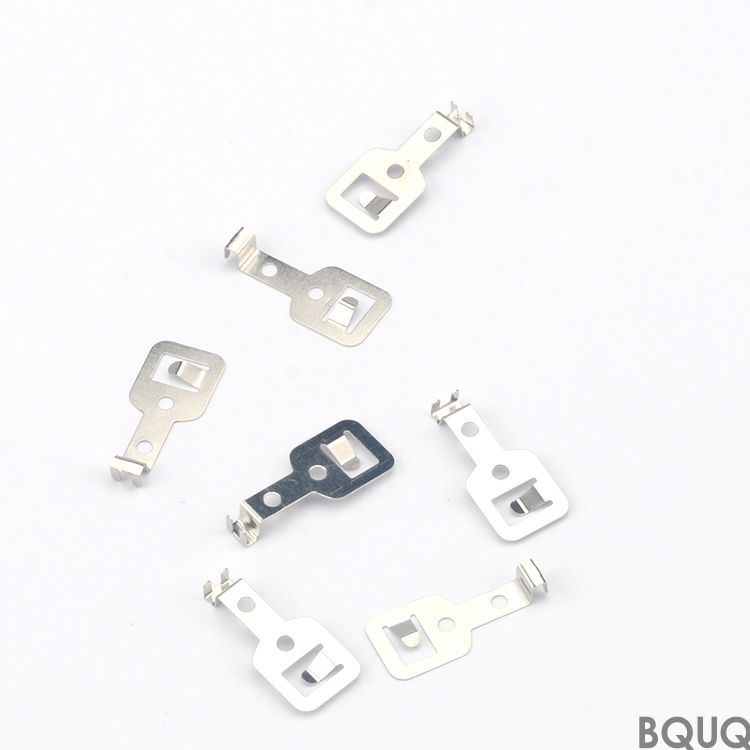
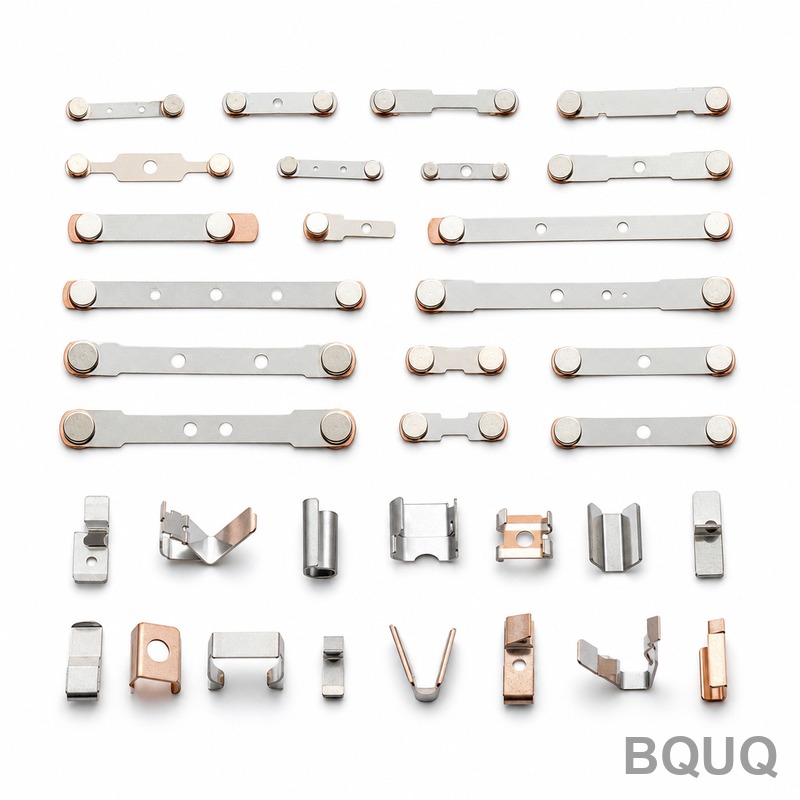
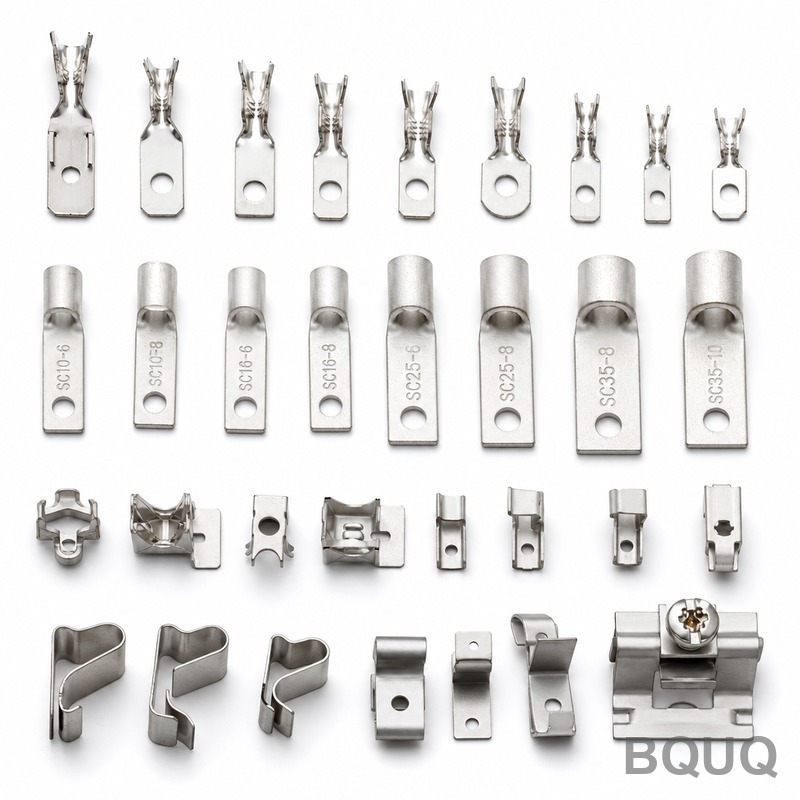
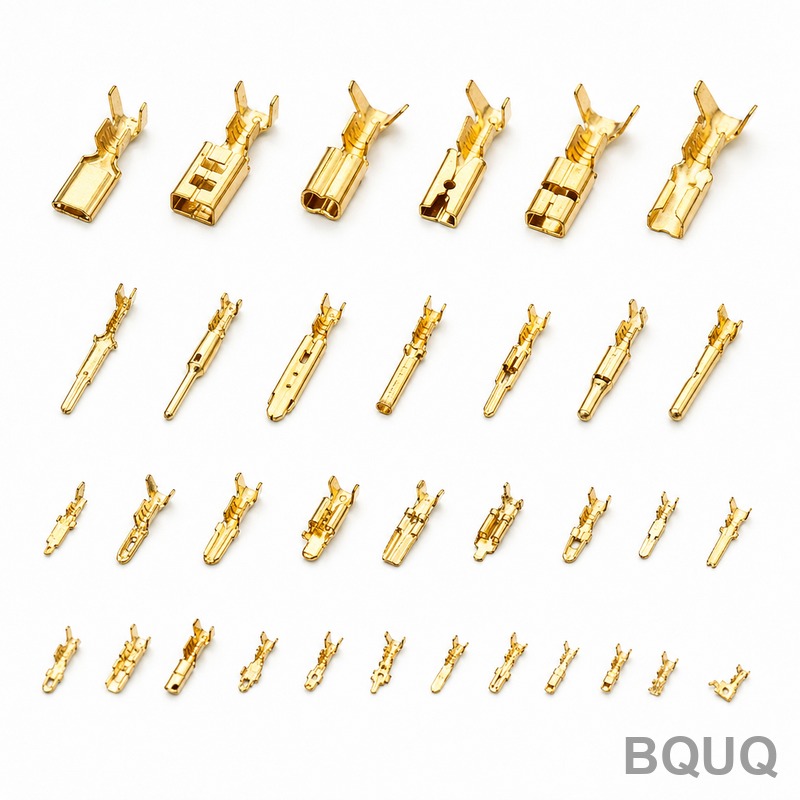
Đây là dòng sản phẩm hoàn chỉnh các đầu nối đồng và đồng thau dập dùng cho phân phối điện cường độ cao, kết nối liên kết pin, và cụm thanh cái. Bạn nhận được độ phẳng trong phạm vi
Bộ Sưu Tập Đầu Nối Điện Dập Chính Xác | Nhà Máy BQUQ Trung Quốc
Đây là dòng sản phẩm hoàn chỉnh các đầu nối đồng và đồng thau dập dùng cho phân phối điện cường độ cao, kết nối liên kết pin, và cụm thanh cái. Bạn nhận được độ phẳng trong phạm vi 0.02 mm, chiều cao
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Đây là dòng sản phẩm hoàn chỉnh các đầu nối đồng và đồng thau dập dùng cho phân phối điện cường độ cao, kết nối liên kết pin, và cụm thanh cái. Bạn nhận được độ phẳng trong phạm vi 0.02 mm, chiều cao ba via dưới 0.05 mm, và dải độ cứng từ 1/4H đến H (HV 80–150) tùy thuộc vào hợp kim và trạng thái nhiệt luyện. Mọi chi tiết đều được sản xuất tại Trung Quốc trong nhà máy Dongguan 20 năm của chúng tôi, với thời gian giao khuôn tiêu chuẩn 15 ngày và thời gian tạo mẫu thử nghiệm 7 ngày.
Tại Sao Đầu Nối Dập Vượt Trội Hơn Khối Gia Công Cho Đường Dẫn Cường Độ Cao
Gia công cắt gọt loại bỏ vật liệu và phá vỡ cấu trúc hạt, làm tăng điện trở tại ranh giới hạt. Dập sắp xếp lại hạt dọc theo bán kính uốn, tạo cho bạn một đường dẫn liên tục, điện trở thấp. Đầu nối điện của chúng tôi có thể mang dòng điện lên đến 300 A trên mỗi 10 mm² tiết diện với mức tăng nhiệt độ dưới 30°C ở tải định mức. Cạnh dập được biến cứng nguội, tăng độ bền cơ học tại điểm tiếp xúc quan trọng mà không cần tăng thêm chiều dày vật liệu.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng Cho Độ Tin Cậy Tiếp Xúc
Chúng tôi dự trữ đồng C1100 ETP, đồng berili C17200, và đồng thau C2680 với độ dày từ 0.3 mm đến 6.0 mm. Đối với các ứng dụng chu kỳ cao, chúng tôi chỉ định C17200 ở trạng thái TH04 (HV 360–420) để chống lại sự giãn ứng suất ở 150°C. Đối với độ dẫn điện thuần túy, chúng tôi sử dụng C1100 ở trạng thái nửa cứng (HV 80–110), đạt độ dẫn điện 101% IACS trong khi vẫn giữ được khả năng uốn 90° mà không bị nứt. Tất cả chứng chỉ vật liệu đều có thể truy xuất theo số mẻ luyện của nhà máy.
Thiết Kế Khuôn Tiến Bộ Duy Trì ±0.01 mm Qua 500,000 Nhát Dập
Phòng khuôn của chúng tôi chế tạo khuôn tiến bộ với chày thép D2 và hạt dao carbide. Chúng tôi kiểm soát vị trí lỗ dẫn hướng dải vật liệu đến ±0.005 mm, giữ cho mô hình lỗ lắp ghép quan trọng của đầu nối trong phạm vi ±0.01 mm vị trí thực. Khuôn được bảo trì theo lịch trình phòng ngừa: chúng tôi đo độ mòn chày sau mỗi 50,000 nhát dập và mài lại trước khi độ trôi dung sai vượt quá 20% thông số cho phép. Đây là lý do chúng tôi có thể cung cấp bảo hành khuôn 500,000 nhát dập cho tất cả các dòng đầu nối tiêu chuẩn.
Tùy Chọn Bề Mặt và Mạ Cho Điện Trở Tiếp Xúc Thấp
Bề mặt đồng trần được hoàn thiện đến Ra 0.8 µm ở các vùng phẳng và Ra 0.4 µm trên các miếng tiếp xúc. Để chống ăn mòn và điện trở tiếp xúc ổn định dưới 0.5 mΩ, chúng tôi cung cấp mạ bạc chọn lọc (3–5 µm), mạ thiếc (5–8 µm), hoặc mạ niken lót cộng phủ vàng (0.1–0.3 µm). Độ bám dính của lớp mạ được kiểm tra bằng thử nghiệm uốn 180° không bong tróc. Chúng tôi cũng áp dụng lớp phủ chuyển hóa cromat trong suốt trên đồng trần để chống oxy hóa trong quá trình lưu kho và vận chuyển.
Kiểm Tra Kích Thước Trước Mỗi Lô Hàng Xuất
Mỗi lô hàng được kiểm tra bằng CMM (Máy Đo Tọa Độ) cho vị trí lỗ, góc uốn, và độ phẳng. Chúng tôi lấy mẫu 32 chi tiết mỗi lô theo tiêu chuẩn AQL 0.65. Đối với các kích thước quan trọng như chiều dày tab tiếp xúc của đầu nối, chúng tôi đo 100% bằng máy đo micromet laser. Độ cứng được kiểm tra trên thang Rockwell 15T tại ba điểm trên mỗi mẫu. Một báo cáo kích thước đầy đủ với biểu đồ CMM được bao gồm trong phiếu đóng gói. Nếu bạn cần PPAP Cấp 3 hoặc chứng chỉ vật liệu với phân tích hóa học, chúng tôi cung cấp miễn phí.
Đóng Gói và Bảo Vệ Chống Xỉn Màu Cho Vận Chuyển Toàn Cầu
Đầu nối được đóng gói trong giấy chống tĩnh điện, VCI (Chất Ức Chế Ăn Mòn Bay Hơi) để ngăn ngừa xỉn màu trong quá trình vận chuyển đường biển. Mỗi lớp được ngăn cách bằng xốp để tránh trầy xước bề mặt tiếp xúc. Thùng xuất khẩu tiêu chuẩn chứa 5,000–10,000 chi tiết tùy thuộc vào kích thước đầu nối. Chúng tôi cung cấp bao bì hút chân không cho lưu trữ dài hạn (trên 12 tháng) mà không tính thêm phí. Đối với vận chuyển hàng không, chúng tôi sử dụng hộp có vách ngăn để loại bỏ hư hỏng cạnh do rung động.
Phân Tích Chi Phí: Chi Phí Khuôn So Với Đơn Giá Cho Đầu Nối Dập
Chi phí khuôn dao động từ $1,500 cho một đầu nối phẳng đơn giản đến $8,000 cho chi tiết đa uốn phức tạp với lò xo tiếp xúc chẻ. Đơn giá tỷ lệ nghịch với số lượng: ở 10,000 chi tiết, bạn trả khoảng $0.45–$0.90 mỗi đầu nối; ở 100,000 chi tiết, giá giảm xuống còn $0.15–$0.35. Vì chúng tôi vận hành máy dập tốc độ cao ở 400–800 nhát/phút, một đơn hàng 50,000 chi tiết chỉ mất 2–3 giờ thời gian dập. Chúng tôi có thể phân bổ chi phí khuôn vào đơn giá nếu sản lượng hàng năm của bạn vượt quá 200,000 chi tiết.
Thông Số Kỹ Thuật
Giá Trị
Ghi Chú
Cấp Vật Liệu
C1100 ETP, C17200 BeCu, C2680 Brass
Chứng chỉ nhà máy truy xuất được
Dải Độ Dày
0.3 mm – 6.0 mm
Dung sai ±0.02 mm
Độ Cứng (C1100)
HV 80 – 110 (1/2H)
Theo ASTM B152
Độ Cứng (C17200)
HV 360 – 420 (TH04)
Cho chi tiết chu kỳ cao
Dung Sai Kích Thước
±0.01 mm (quan trọng), ±0.05 mm (tổng quát)
Kiểm tra bằng CMM
Độ Nhám Bề Mặt
Ra 0.4 µm (miếng tiếp xúc), Ra 0.8 µm (bề mặt phẳng)
Đo bằng máy đo độ nhám
Độ Phẳng
Tối đa 0.02 mm trên chiều dài 50 mm
Trên bàn chuẩn đá granite
Chiều Cao Ba Via
Tối đa 0.05 mm
Theo IPC-2222
Tùy Chọn Mạ
Ag 3–5 µm, Sn 5–8 µm, Ni+Au 0.1–0.3 µm
Chọn lọc hoặc toàn bộ
Thời Gian Giao Hàng
7 ngày (mẫu thử), 15 ngày (sản xuất)
Tính từ khi duyệt bản vẽ
MOQ
Không MOQ
1 mẫu thử hoặc 1,000,000 chi tiết
Cách Chúng Tôi Xử Lý Tài Liệu Tuân Thủ UL và RoHS
Tất cả vật liệu đều tuân thủ RoHS 2.0 (Chỉ thị 2011/65/EU) với báo cáo thử nghiệm do phòng thí nghiệm bên thứ ba cấp. Đối với các linh kiện được công nhận UL, chúng tôi có thể cung cấp thẻ vàng nếu thiết kế đầu nối của bạn khớp với dòng tiêu chuẩn UL 310 hoặc UL 486A. Chúng tôi duy trì dây chuyền dập được chứng nhận UL cho đầu nối tiếp xúc và đầu nối kết nối. Nếu ứng dụng của bạn yêu cầu cấp chống cháy cụ thể hoặc giá trị CTI (Chỉ Số Chống Rò Điện) cụ thể, chúng tôi sẽ chọn vật liệu cách điện phù hợp và sản xuất đầu nối tương ứng. Tài liệu đầy đủ được gửi kèm theo hàng hóa.
Các Hoạt Động Thứ Cấp Nội Bộ Giúp Bạn Tiết Kiệm Thời Gian Lắp Ráp
Chúng tôi thực hiện taro ren, tán đinh, và cắm chốt nội bộ, để bạn nhận được một cụm lắp ráp hoàn chỉnh thay vì các đầu nối rời. Trạm taro CNC của chúng tôi xử lý ren từ M2 đến M8 với độ chính xác vị trí ±0.05 mm. Chúng tôi cũng cung cấp hàn siêu âm dây dẫn vào đầu nối, với thử nghiệm lực kéo để xác minh tính toàn vẹn của mối hàn. Đối với khối đầu nối, chúng tôi có thể lắp ráp các tiếp điểm dập vào vỏ nhựa và kiểm tra lực cắm/rút theo thông số của bạn. Điều này giảm số lượng nhà cung cấp và cắt giảm thời gian kiểm tra đầu vào của bạn.
Tạo Mẫu Nhanh Cho Thiết Kế Đầu Nối Mới
Đối với thiết kế mới, chúng tôi sử dụng kết hợp cắt dây EDM và cắt laser để sản xuất 5–10 mẫu thử trong vòng 7 ngày, mà không cần chờ khuôn cứng. Dung sai mẫu thử là ±0.05 mm, hơi lỏng hơn so với sản xuất nhưng đủ cho thử nghiệm lắp ráp và chức năng. Sau khi bạn phê duyệt mẫu thử, chúng tôi báo giá khuôn sản xuất với khoản tín dụng $500 áp dụng cho đơn hàng sản xuất đầu tiên của bạn. Chúng tôi cũng gửi báo cáo DFM (Thiết Kế Cho Sản