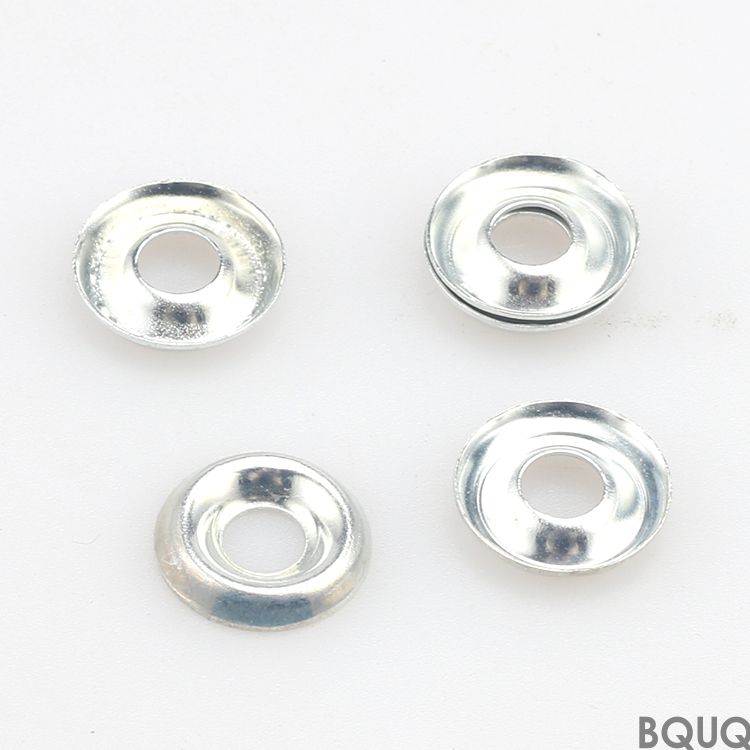
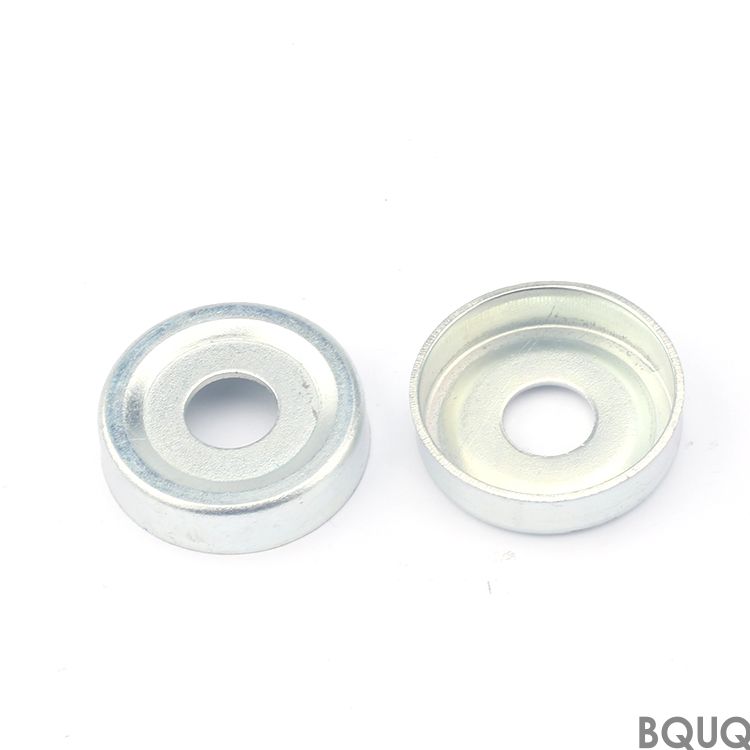
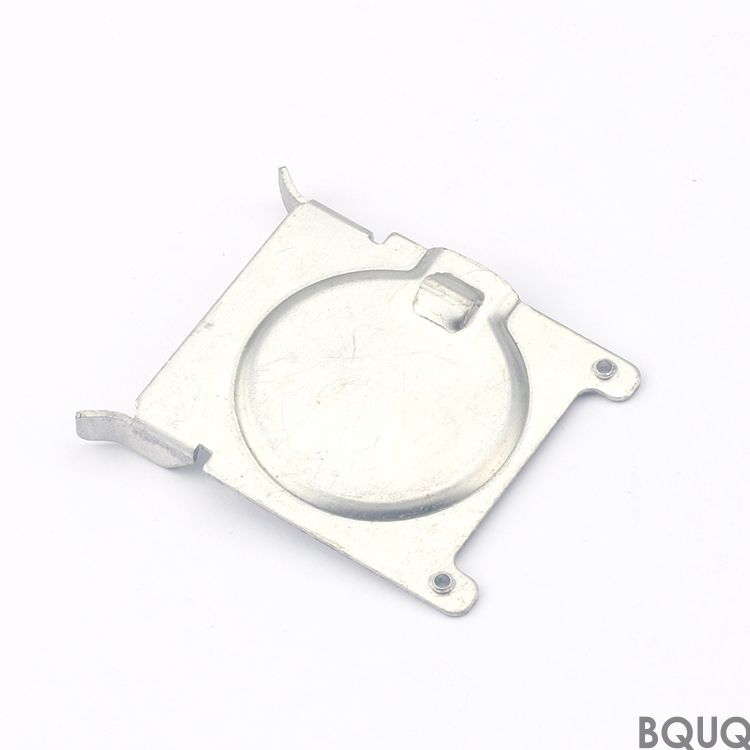
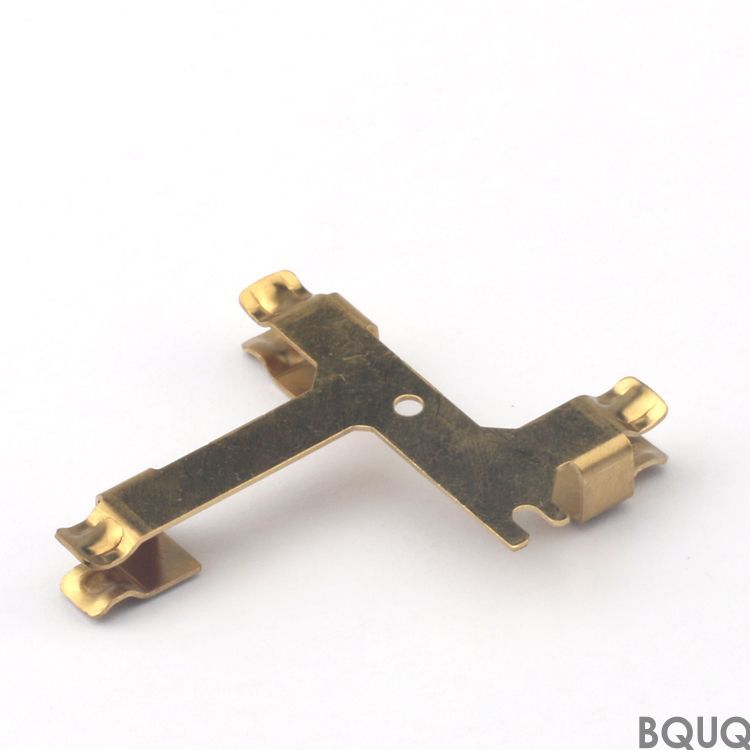
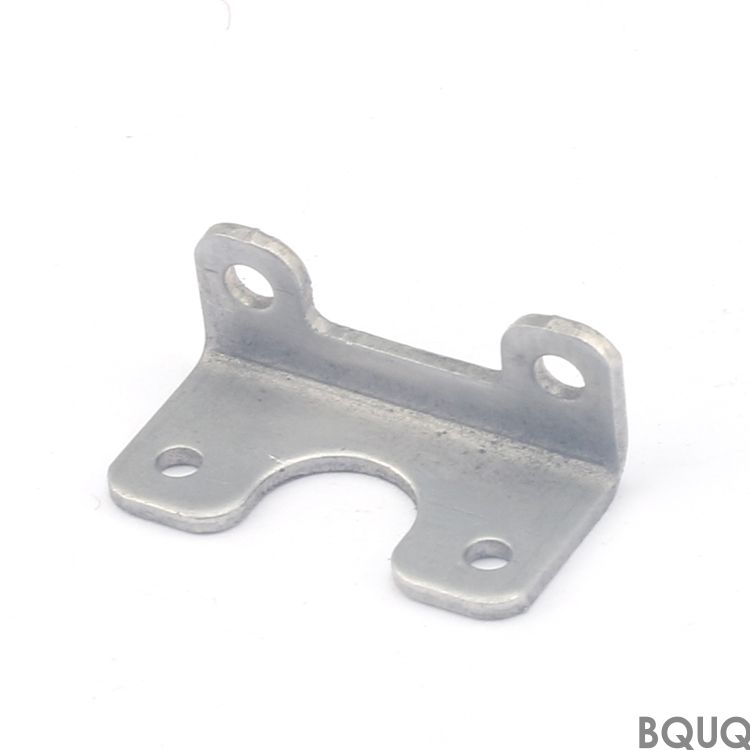
Đây là các chi tiết dập thép lò xo mạ niken được thiết kế chuyên dụng cho cơ cấu công tắc—chỏm tiếp xúc xúc giác, cánh tiếp điểm và lò xo lá. Chúng tôi dập từ thép lò xo đã ủ có độ
BQUQ Chi Tiết Dập Thép Lò Xo Mạ Niken Cho Công Tắc | Chế Tạo Chính Xác Tại Trung Quốc
Đây là các chi tiết dập thép lò xo mạ niken được thiết kế chuyên dụng cho cơ cấu công tắc—chỏm tiếp xúc xúc giác, cánh tiếp điểm và lò xo lá. Chúng tôi dập từ thép lò xo đã ủ có độ dày từ 0,05 mm đến
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Đây là các chi tiết dập thép lò xo mạ niken được thiết kế chuyên dụng cho cơ cấu công tắc—chỏm tiếp xúc xúc giác, cánh tiếp điểm và lò xo lá. Chúng tôi dập từ thép lò xo đã ủ có độ dày từ 0,05 mm đến 3,0 mm (C75S, 65Mn hoặc SUS301), sau đó xử lý nhiệt và mạ niken để đạt độ cứng 48-52 HRC với dung sai độ phẳng ±0,02 mm. Mỗi chi tiết được xuất xưởng với độ đảo tối đa 0,01 mm, và chúng tôi báo giá cố định trong vòng 12 giờ, với thời gian sản xuất ngắn nhất là 7 ngày cho khuôn tiêu chuẩn.
Cách Chúng Tôi Đạt Dung Sai ±0,01 mm Trên Thép Lò Xo Mỏng
Thép lò xo mỏng nổi tiếng là không ổn định trong quá trình dập—nó có xu hướng đàn hồi trở lại, xoắn và cong vênh. Chúng tôi khắc phục điều này bằng quy trình ba bước. Đầu tiên, chúng tôi sử dụng máy dập Bruderer độ chính xác cao (lên đến 600 hành trình mỗi phút) với khe hở khuôn được giữ ở mức 5% chiều dày vật liệu. Thứ hai, chúng tôi thực hiện bước dập ép làm phẳng sau bước cắt phôi để làm phẳng chi tiết và loại bỏ ứng suất bên trong. Thứ ba, chúng tôi khử ứng suất trong lò chân không ở 320°C trong 90 phút trước khi mạ. Quy trình này giữ các điểm tiếp xúc quan trọng trên công tắc của bạn trong dung sai vị trí 0,01 mm, đảm bảo lực tác động của bạn luôn ổn định qua hàng triệu chu kỳ.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng Cho Độ Tin Cậy Tiếp Điểm
Chúng tôi dự trữ ba loại thép lò xo cho chi tiết công tắc: C75S (cho phản hồi xúc giác thông thường), 65Mn (cho tuổi thọ mỏi cao hơn trong tiếp điểm trượt) và SUS301 (cho khả năng chống ăn mòn trước khi mạ). Tất cả chi tiết đều trải qua quá trình tôi dầu ở 830°C, sau đó ram ở 400°C để đạt 48-52 HRC. Chúng tôi không bao giờ bỏ qua bước ram—nếu không có nó, chi tiết sẽ giòn và gãy tại bán kính uốn. Sau khi xử lý nhiệt, chúng tôi áp dụng lớp mạ niken hóa học dày 5-8 micron (theo ASTM B733) mang lại độ cứng bề mặt 550 HV và hệ số ma sát 0,15 khi tiếp xúc với tiếp điểm đồng. Lớp mạ này không bị bong tróc, ngay cả sau thử nghiệm uốn 180 độ.
Kiểm Soát Độ Phẳng và Độ Đảo Cho Cụm Công Tắc Đa Cực
Nếu công tắc của bạn sử dụng nhiều tiếp điểm dập trên một dải dẫn duy nhất, độ đảo giữa các cực là kẻ thù lớn nhất của bạn. Chúng tôi giữ tổng độ đảo (bao gồm độ cong và độ xoắn) ở mức 0,01 mm trên chiều dài 50 mm. Bằng cách nào? Chúng tôi sử dụng hệ thống đo laser trên dây chuyền dập—cứ mỗi chi tiết thứ 500 được kiểm tra tự động. Nếu độ đảo lệch, hệ thống sẽ điều chỉnh căn đệm khuôn theo thời gian thực. Đối với chi tiết dài hơn 30 mm, chúng tôi thêm một bước nắn thẳng thứ cấp trước khi mạ. Đây là lý do các chi tiết dập của chúng tôi lắp vào vỏ công tắc của bạn mà không cần gia công lại thủ công, và vì sao bạn có thể mong đợi lực tác động nhất quán từ chi tiết đầu tiên đến chi tiết thứ 100.000.
Độ Dày Lớp Mạ Niken và Khả Năng Hàn cho Lắp Đặt PCBA
Tiếp điểm công tắc thường cần được hàn trực tiếp lên PCB. Lớp mạ niken tiêu chuẩn của chúng tôi dày 5-8 micron, mang lại khả năng hàn tuyệt vời với chất hàn không chì SAC305. Chúng tôi kiểm tra mỗi lô hàng bằng thử nghiệm cân bằng thấm ướt—thời gian thấm ướt phải dưới 2 giây ở 245°C. Nếu bạn cần lớp mạ dày hơn cho độ mài mòn chu kỳ cao, chúng tôi có thể tăng lên 15 micron, nhưng điều này thêm 2 ngày vào thời gian sản xuất. Chúng tôi cũng cung cấp bề mặt mờ (Ra 0,4) để giảm phản xạ trong cảm biến quang học, hoặc bề mặt sáng bóng (Ra 0,2) để giảm điện trở tiếp xúc. Hãy cho chúng tôi biết thông số điện trở tiếp xúc tối đa của bạn—chúng tôi sẽ điều chỉnh lớp mạ phù hợp.
Kiểm Tra Trước Mỗi Lô Hàng—Không Chỉ Lấy Mẫu
Chúng tôi không thực hiện lấy mẫu AQL. Mỗi chi tiết đều được kiểm tra kích thước, độ cứng và độ dày lớp mạ trước khi đóng gói. Chúng tôi sử dụng hệ thống thị giác Keyence IM-8000 cho kiểm tra kích thước (độ chính xác ±0,5 micron), máy đo độ cứng Vickers Wilson để xác minh HV, và thiết bị đo huỳnh quang tia X (XRF) cho độ dày lớp mạ. Báo cáo kiểm tra được đính kèm trong mỗi lô hàng—bạn nhận được file PDF với các giá trị đo thực tế, không phải giấy chứng nhận tuân thủ. Nếu một kích thước ngoài dung sai, chi tiết đó sẽ bị loại bỏ, không được xuất xưởng. Trong 12 tháng qua, tỷ lệ lỗi xuất xưởng của chúng tôi là 0,03% (đo bằng PPM).
Chi Phí Khuôn và Thời Gian Sản Xuất Cho Chi Tiết Dập Công Tắc Tùy Chỉnh
Đối với tiếp điểm công tắc đơn giản (2-3 lần uốn, một lỗ), khuôn mới của chúng tôi có chi phí từ 800 đến 1.500 USD, và chúng tôi giao mẫu đầu tiên trong 7 ngày. Đối với chi tiết phức tạp với 5+ lần uốn và ngón lò xo, khuôn có giá 2.000-3.500 USD, với 12-15 ngày cho mẫu đầu tiên. Chúng tôi thiết kế khuôn theo mô-đun—vì vậy nếu bạn thay đổi góc uốn hoặc thêm rãnh sau này, chi phí sửa đổi chỉ từ 150-400 USD. Chúng tôi cũng cung cấp tùy chọn khấu hao khuôn: nếu bạn đặt hàng hơn 100.000 chi tiết, chi phí khuôn sẽ được tính vào giá chi tiết, và bạn không phải trả trước bất kỳ chi phí nào cho khuôn.
Tốc Độ Sản Xuất và Linh Hoạt Khối Lượng Từ Nguyên Mẫu Đến Sản Xuất Hàng Loạt
Máy dập tốc độ cao của chúng tôi chạy ở 300-600 hành trình mỗi phút, vì vậy một chi tiết tiếp điểm công tắc điển hình (10 mm x 5 mm) sản xuất được 12.000-20.000 chi tiết mỗi giờ. Chúng tôi có thể chạy lô nguyên mẫu 500 chi tiết trên máy dập thủ công (cho thử nghiệm chức năng của bạn) trong 2 ngày, sau đó mở rộng lên 2 triệu chi tiết mỗi tháng trên các dây chuyền tốc độ cao. Vì chúng tôi là cơ sở chế tạo chính xáctại Trung Quốc với khuôn, xử lý nhiệt và mạ niken nội bộ, chúng tôi kiểm soát toàn bộ quy trình—không có sự chậm trễ gia công ngoài, không có bất ngờ về chất lượng. Và không có MOQ—đặt 100 chi tiết để xác nhận thiết kế của bạn, sau đó mở rộng quy mô khi bạn tăng sản lượng.
Thông số kỹ thuật
Giá trị
Ghi chú
Vật liệu cơ bản
C75S, 65Mn, SUS301
Dải thép đã ủ, độ dày 0,05-3,0 mm
Độ cứng sau xử lý nhiệt
48-52 HRC
Tôi dầu + ram ở 400°C
Dung sai kích thước
±0,01 mm (quan trọng), ±0,02 mm (thông thường)
Được duy trì trên tất cả vị trí uốn và lỗ
Độ phẳng
±0,02 mm trên chiều dài 50 mm
Bước dập ép làm phẳng + con lăn nắn thẳng
Tổng độ đảo
Tối đa 0,01 mm
Bao gồm độ cong và độ xoắn
Độ dày lớp mạ niken
5-8 micron (tiêu chuẩn), 15 micron (tối đa)
Mạ hóa học theo ASTM B733
Bề mặt hoàn thiện (sau mạ)
Ra 0,2 đến 0,4
Tùy chọn sáng bóng hoặc mờ
Kích thước chi tiết tối đa
150 mm x 100 mm
Lớn hơn theo yêu cầu
Thời gian sản xuất (với khuôn mới)
7-15 ngày
Nguyên mẫu trong 2 ngày
MOQ
Không MOQ
1 chi tiết đến 2 triệu mỗi tháng
Có số lượng đặt hàng tối thiểu cho các chi tiết dập này không?
Không, chúng tôi làm việc với không MOQ—bạn có thể đặt 100 chi tiết để xác nhận hoặc 2 triệu cho sản xuất, và đơn giá sẽ được điều chỉnh tương ứng.
Bạn có thể tùy chỉnh hình dạng, góc uốn hoặc độ dày lớp mạ không?
Có, chúng tôi tùy chỉnh mọi thứ—chúng tôi sửa đổi khuôn cho bán kính uốn cụ thể của bạn, thêm rãnh hoặc lỗ, và điều chỉnh lớp mạ niken từ 3 đến 15 micron dựa trên yêu cầu điện trở tiếp xúc và độ mài mòn của bạn.
Làm thế nào bạn đảm bảo chất lượng cho một đợt sản xuất công tắc khối lượng lớn?
Chúng tôi sử dụng đo laser trực tuyến mỗi 500 chi tiết, kiểm tra 100% chi tiết trước khi xuất xưởng, và cung cấp báo cáo kiểm tra theo lô với