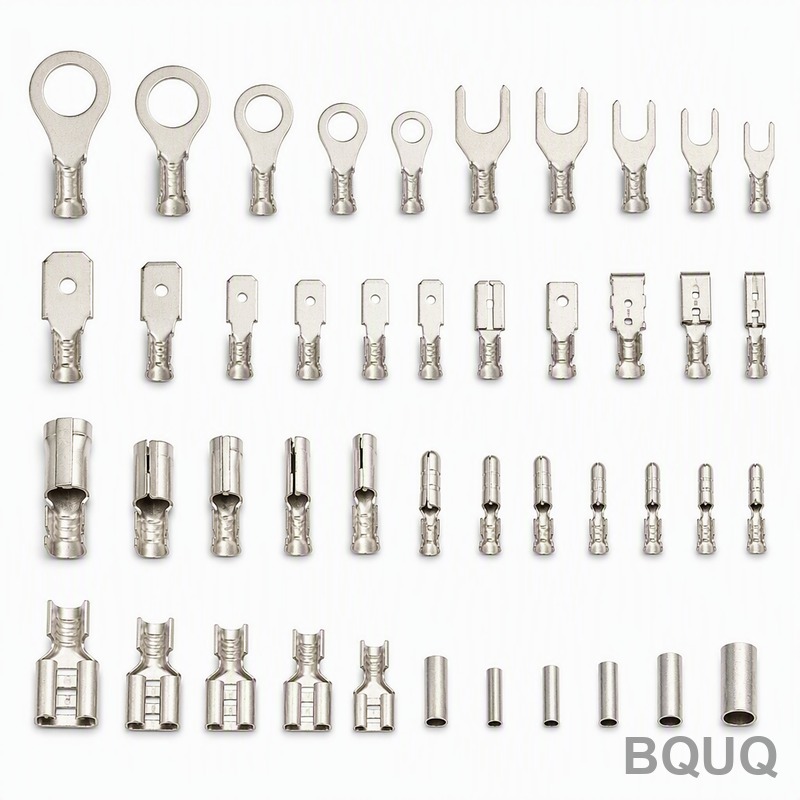
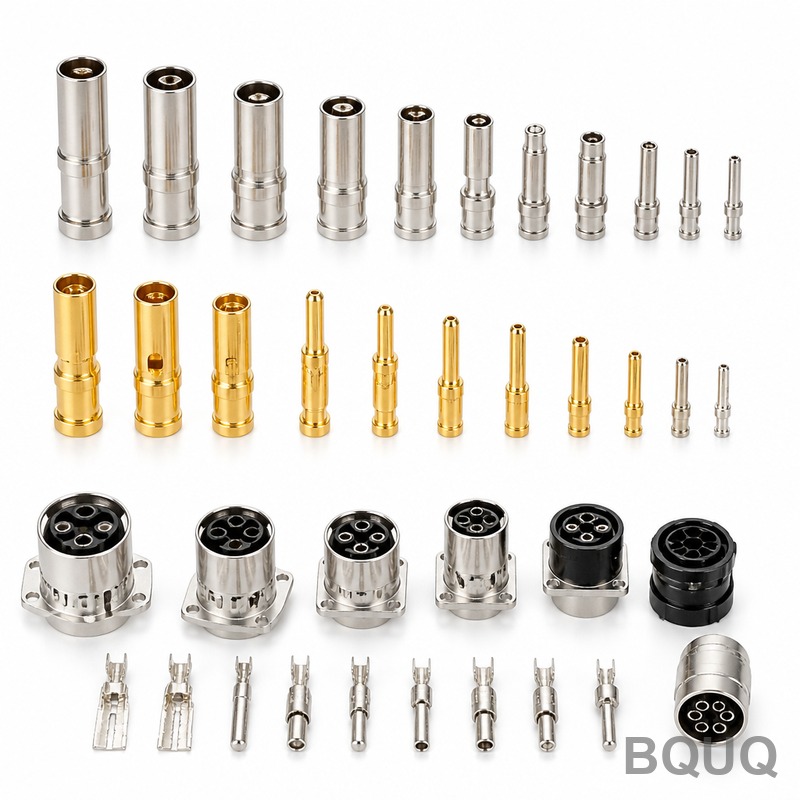
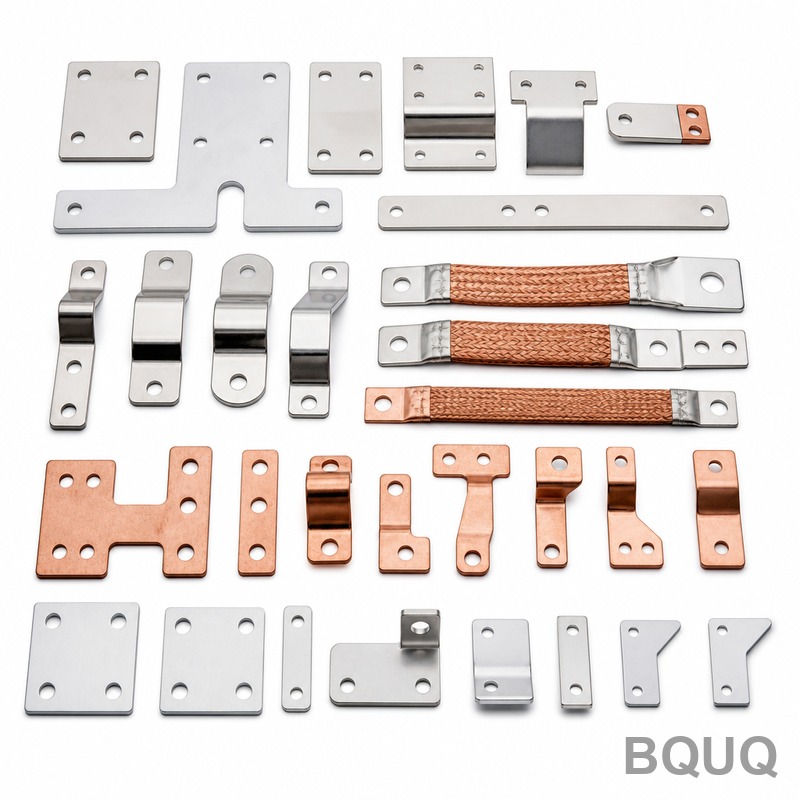
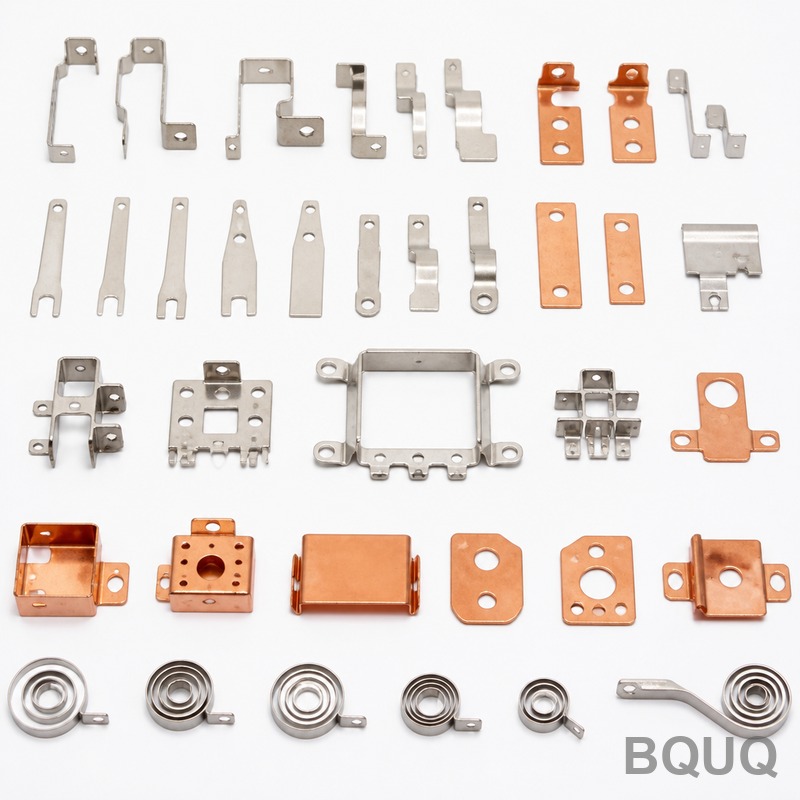
Bộ Sưu Tập Này Là Gì và Vì Sao Nó Giảm Tỷ Lệ Gia Công Lại Của Bạn Đây là dòng đầu nối ép dập khuôn—làm từ đồng thau, đồng phốt pho, và đồng berili—được sản xuất trên máy dập tốc
Bộ Sưu Tập Đầu Nối Ép Chính Xác Dập Khuôn | Nhà Máy BQUQ Trung Quốc
Bộ Sưu Tập Này Là Gì và Vì Sao Nó Giảm Tỷ Lệ Gia Công Lại Của Bạn Đây là dòng đầu nối ép dập khuôn—làm từ đồng thau, đồng phốt pho, và đồng berili—được sản xuất trên máy dập tốc độ cao 25 tấn với kh
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bộ Sưu Tập Này Là Gì và Vì Sao Nó Giảm Tỷ Lệ Gia Công Lại Của Bạn
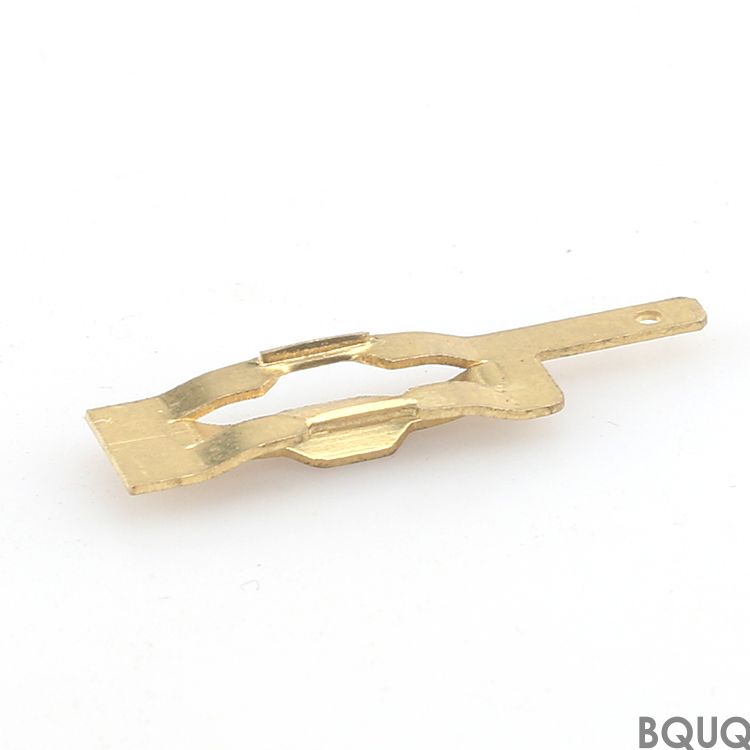
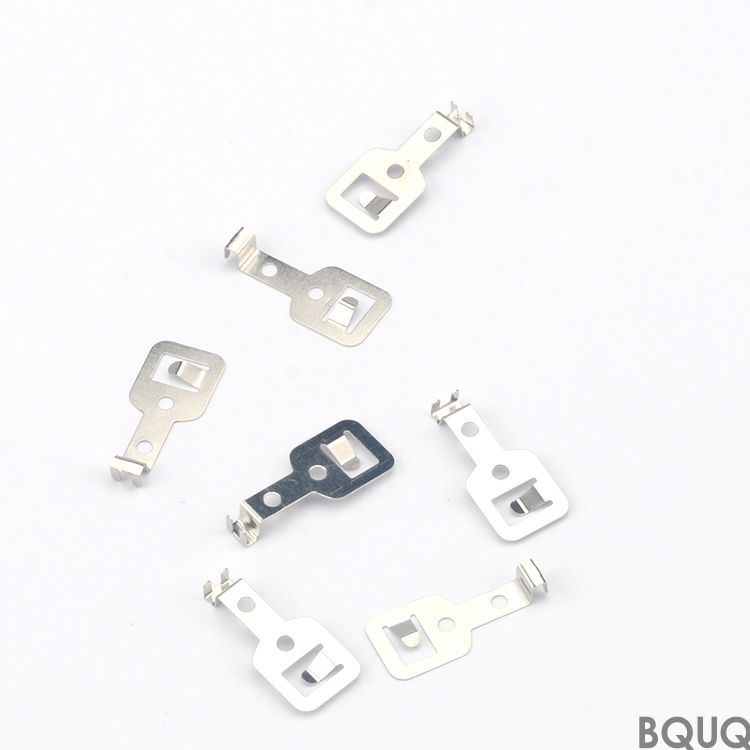
Đây là dòng đầu nối ép dập khuôn—làm từ đồng thau, đồng phốt pho, và đồng berili—được sản xuất trên máy dập tốc độ cao 25 tấn với khuôn tiến bộ. Lợi ích cụ thể: bạn nhận được độ lặp lại kích thước đầu nối đến đầu nối là ±0.01 mm trên hình dạng tiếp xúc quan trọng, chiều cao ba via được giữ dưới 0.03 mm, và độ hoàn thiện bề mặt Ra 0.8 µm trên thân ép. Điều đó chuyển thành sự giảm đáng kể các lỗi kéo tuột khi ép—thường từ 3% xuống dưới 0.5% trong các cụm lắp rung động cao. Mỗi lô hàng được xử lý nhiệt đến 40 HRC khi có yêu cầu, và thời gian giao hàng tiêu chuẩn là 15 ngày từ khi duyệt bản vẽ đến khi giao hàng. Nếu bạn đang theo đuổi điện trở tiếp xúc chặt hơn hoặc khóa cơ học, đây là nền tảng sản xuất chính xác mà bạn xây dựng trên đó.
Bố Trí Khuôn Tiến Bộ: Cách Chúng Tôi Giữ ±0.01 mm Qua 100,000 Lần Dập
Chúng tôi không chạy khuôn cắt và tạo hình đơn giản. Mỗi đầu nối chạy qua khuôn tiến bộ 12 đến 18 trạm. Các lỗ dẫn hướng được đột ở trạm một, sau đó dải vật liệu được định vị bởi bộ cấp liệu dẫn động cam với độ chính xác lặp lại ±0.005 mm. Các trạm tạo hình được chia: đầu tiên là uốn 90°, sau đó là dập phẳng, rồi uốn quá 15° cuối cùng để bù lại hiện tượng đàn hồi. Đây là lý do chiều rộng bên trong thân ép của chúng tôi giữ trong ±0.01 mm ngay cả sau 100,000 lần dập liên tục. Thép khuôn là D2 được tôi cứng đến 58-60 HRC, và chúng tôi mài lại mỗi 300,000 lần dập để giữ chất lượng cạnh ổn định. Đối với các kỹ sư đã thấy đầu nối dập bị cong vênh tại tab hàn—chúng tôi kiểm soát điều đó bằng cách thêm trạm dập phẳng làm phẳng vật liệu nền đến độ biến thiên độ dày ±0.008 mm.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng Cho Đầu Nối Ép
Chúng tôi dự trữ ba hợp kim cơ bản: đồng thau C26000 (nửa cứng) cho đầu nối điện công suất chung, đồng phốt pho C52100 cho tiếp điểm lò xo, và đồng berili C17200 cho ứng dụng uốn chu kỳ cao. Đồng thau có độ cứng 80-90 HRB, đồng phốt pho 90-100 HRB, và đồng berili được hóa già đến 36-40 HRC sau khi tạo hình. Đối với đầu nối phải chịu được 500+ chu kỳ cắm, chúng tôi chỉ định quy trình làm cứng chọn lọc chỉ trên dầm tiếp xúc, để thân ép mềm (70 HRB) cho dễ biến dạng dây. Đừng chấp nhận một bộ phận một độ cứng cho tất cả. Chúng tôi cũng cung cấp mạ thiếc (2-5 µm) hoặc mạ vàng chọn lọc (0.76 µm) chỉ trên vùng tiếp xúc—điều này giúp giảm chi phí mỗi đơn vị của bạn từ 18-22% so với mạ toàn bộ.
Các Kích Thước Quan Trọng Chúng Tôi Đo Trên Mỗi Đầu Nối Dập
Trước khi bất kỳ khuôn nào được phê duyệt, chúng tôi chạy đo lường CMM (máy đo tọa độ) đầy đủ trên 5 bộ phận từ lô thử nghiệm 300 chiếc. Các kích thước chính chúng tôi khóa: chiều rộng bên trong thân ép (dung sai ±0.01 mm), đường kính trong kẹp cách điện (±0.02 mm), chiều dài tổng thể (±0.05 mm), và chiều cao dầm tiếp xúc (±0.015 mm). Chúng tôi cũng đo chiều cao ba via bằng máy đo biên dạng laser—mục tiêu dưới 0.03 mm trên các cạnh cắt, vì ba via làm xước sợi dây và gây đoản mạch gián đoạn. Độ hoàn thiện bề mặt trên vùng ép là Ra 0.8 µm tối đa, được xác minh bằng máy đo biên dạng kim. Mỗi kích thước được ghi lại trong báo cáo PPAP (Quy Trình Phê Duyệt Bộ Phận Sản Xuất), bạn nhận được với lần kiểm tra bộ phận đầu tiên.
Thông Số Kỹ Thuật
Giá Trị / Phạm Vi
Vật liệu cơ bản
Đồng thau C26000, đồng phốt pho C52100, đồng berili C17200
Độ dày đầu nối
0.15 mm – 2.0 mm (tiêu chuẩn), lên đến 3.0 mm cho đầu cọc nguồn
Chiều rộng đầu nối (tối đa)
25 mm
Độ cứng (khi cung cấp)
Đồng thau 80-90 HRB, Đồng phốt pho 90-100 HRB, BeCu 36-40 HRC
Dung sai kích thước quan trọng
±0.01 mm trên thân ép, ±0.02 mm trên kẹp cách điện
Chiều cao ba via (tối đa)
0.03 mm
Độ hoàn thiện bề mặt (vùng ép)
Ra 0.8 µm
Độ lệch (căn chỉnh đầu nối-dải)
±0.02 mm trên chiều dài dải 50 mm
Thời gian giao hàng tiêu chuẩn
15 ngày từ khi duyệt bản vẽ đến lô hàng đầu tiên
MOQ
Không MOQ cho bộ sưu tập tiêu chuẩn; khuôn tùy chỉnh bắt đầu từ 5,000 chiếc
Kiểm Tra Trước Mỗi Lô Hàng: Nhiều Hơn Một Sự Kiểm Tra Ngẫu Nhiên
Chúng tôi không giao một cuộn nào mà không có kiểm tra cuối cùng. Cho mỗi lô sản xuất, chúng tôi lấy 32 mẫu từ đầu, giữa, và cuối quá trình chạy. Mỗi mẫu được kiểm tra chiều cao ép (bằng chốt đo go/no-go), chiều rộng đầu nối (micromet), và khuyết tật bề mặt (độ phóng đại 20x). Sau đó chúng tôi thực hiện kiểm tra kéo phá hủy trên 5 mẫu ép—cỡ dây 22 AWG đến 10 AWG—và yêu cầu lực kéo tuột ít nhất 1.5 lần độ bền kéo định mức của dây. Nếu bất kỳ mẫu nào không đạt, toàn bộ lô bị cách ly và khuôn được cài đặt lại. Chúng tôi cũng bao gồm chứng nhận vật liệu (MTR) với mỗi lô hàng, có thể truy xuất đến số lô cuộn. Đây là quy trình sản xuất chính xác tiêu chuẩn, không phải dịch vụ thêm.
Đóng Gói Cuộn-Đến-Cuộn: Không Đầu Nối Rối, Không Thời Gian Chết
Đầu nối của chúng tôi được đóng gói trên cuộn nhựa (đường kính tiêu chuẩn 330 mm) với băng mang phù hợp với máy ép hiện có của bạn. Chúng tôi cung cấp các tùy chọn bước tiến 2.0 mm, 2.5 mm, 3.0 mm, và 4.0 mm. Độ bền kéo của băng mang là 150 N, vì vậy nó không giãn trong quá trình cấp liệu tốc độ cao. Mỗi cuộn được dán nhãn với số bộ phận, ngày lô, và số lượng—chúng tôi đếm bằng cảm biến mắt quang, không phải bằng trọng lượng, vì vậy số lượng tồn kho của bạn chính xác. Chúng tôi cũng cung cấp liên kết chuỗi cho đầu nối rời nếu dụng cụ của bạn sử dụng bộ cấp phễu. Không MOQ áp dụng cho kích thước cuộn tiêu chuẩn, vì vậy bạn có thể đặt 500 chiếc cho một lô chạy thử nghiệm.
Bạn có MOQ cho Bộ Sưu Tập Đầu Nối Ép Chính Xác Dập Khuôn không?
Không MOQ cho bất kỳ đầu nối tiêu chuẩn nào trong bộ sưu tập này—bạn có thể đặt một cuộn 500 chiếc để tạo mẫu thử, và công việc khuôn tùy chỉnh bắt đầu từ 5,000 chiếc để khấu hao chi phí dụng cụ.
Bạn có thể tùy chỉnh hình dạng đầu nối cho vỏ kết nối hiện có của tôi không?
Có, chúng tôi sửa đổi các miếng chèn khuôn cho kích thước vỏ cụ thể của bạn—thường là thêm hoặc di chuyển các ngạnh giữ hoặc thay đổi chiều dài thân ép—với chi phí sửa đổi dụng cụ bắt đầu từ $800 và thời gian sửa khuôn 10 ngày.
Bạn cung cấp những tài liệu kiểm soát chất lượng nào với mỗi lô hàng?
Mỗi lô hàng bao gồm báo cáo thử nghiệm vật liệu (MTR), báo cáo kiểm tra kích thước (với dữ liệu CMM), và chứng nhận phù hợp (CoC) cho quy trình sản xuất chính xác của chúng tôi.
Thời gian giao hàng hiện tại của bạn cho thiết kế đầu nối ép tùy chỉnh là bao lâu?
Cho đầu nối tùy chỉnh với khuôn tiến bộ mới, thời gian giao hàng là 25 ngày từ khi duyệt bản vẽ đến bộ phận đầu tiên; cho sửa đổi khuôn hiện có, là 12 ngày.
Nhận Báo Giá Cố Định Trong Vòng 12 Giờ—Gửi Bản Vẽ Của Bạn Hôm Nay
Gửi bản vẽ 2D (PDF hoặc DXF) hoặc mô hình 3D (STEP) đến sc@bquq.com, và các kỹ sư của chúng tôi sẽ trả lời trong vòng 12 giờ với giá mỗi chiếc cố định, chi phí dụng cụ (nếu có), và lịch giao hàng. Cho các câu hỏi khẩn cấp, liên hệ chúng tôi trên WhatsApp tại +86 13713157787