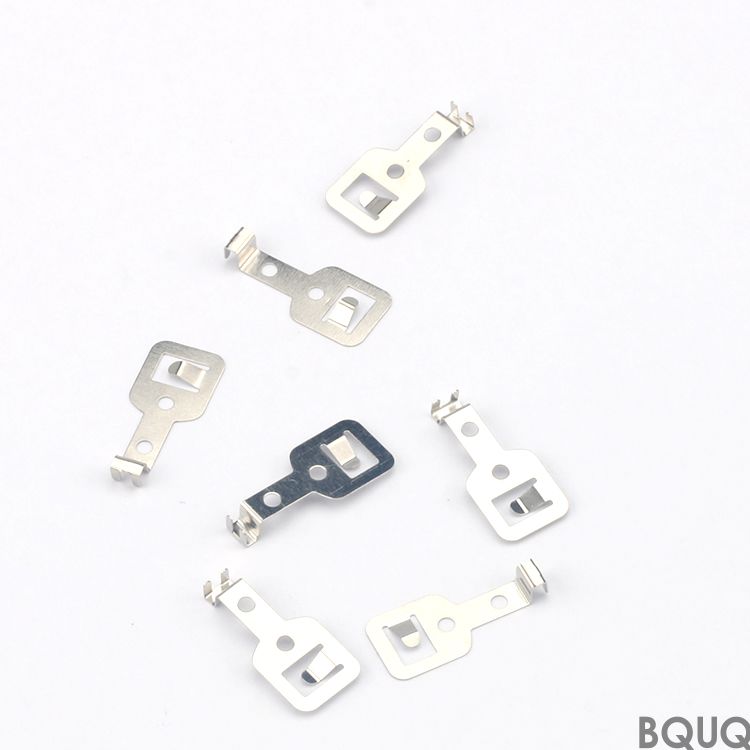
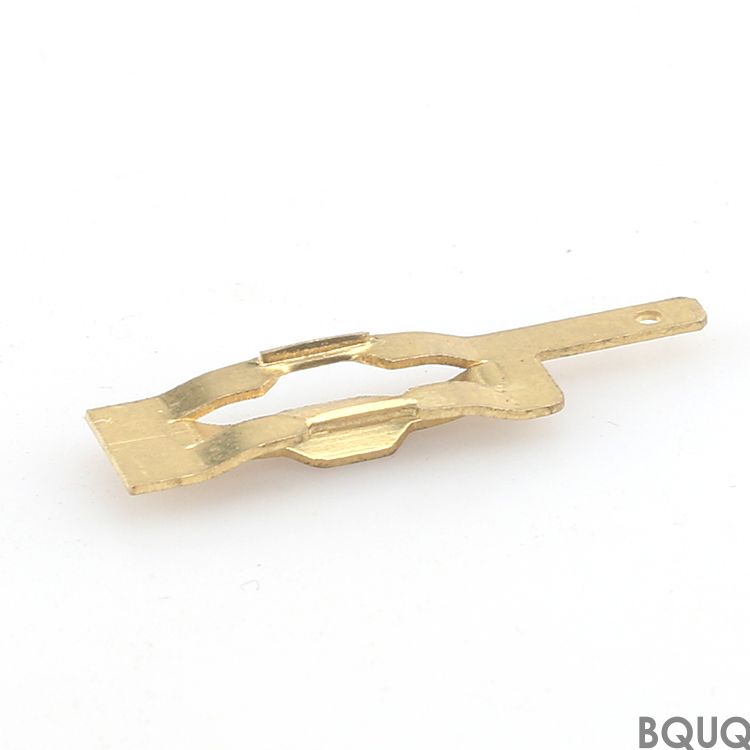
Tấm Dập Này Làm Gì Bên Trong Bộ Pin Của Bạn Đây là tấm tiếp điểm lò xo công suất bằng thép không gỉ, được sản xuất bằng phương pháp dập kim loại chính xác, không phải gia công cắ
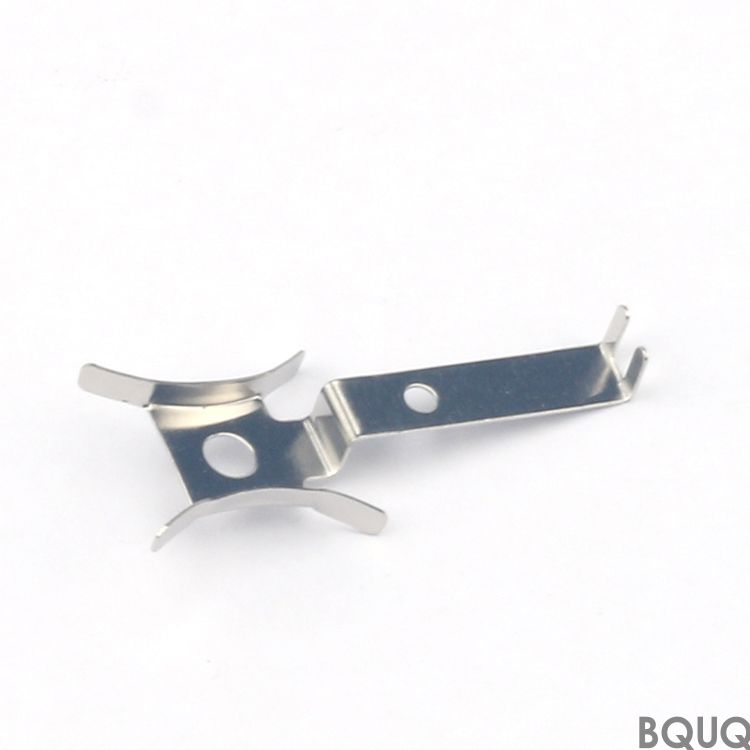
Tấm Kết Nối Pin Dập Nguội Bằng Thép Không Gỉ BQUQ Với Tiếp Điểm Lò Xo Công Suất
Tấm Dập Này Làm Gì Bên Trong Bộ Pin Của Bạn Đây là tấm tiếp điểm lò xo công suất bằng thép không gỉ, được sản xuất bằng phương pháp dập kim loại chính xác, không phải gia công cắt gọt. Nó thay thế c
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Đây là tấm tiếp điểm lò xo công suất bằng thép không gỉ, được sản xuất bằng phương pháp dập kim loại chính xác, không phải gia công cắt gọt. Nó thay thế các tiếp điểm bằng đồng hoặc đồng thau được gia công. Lợi ích là cụ thể: bạn có được bề mặt tiếp xúc phẳng với dung sai ±0.02 mm, cánh lò xo có độ đảo 0.05 mm và độ cứng 42 HRC sau khi xử lý nhiệt. Thời gian giao hàng là 15 ngày kể từ khi duyệt bản vẽ đến khi xuất xưởng. Đó là toàn bộ giá trị đề xuất — hình dạng lặp lại, không có ba via, không sai lệch, giao hàng nhanh.
Tấm này được thiết kế cho các bộ pin trong dụng cụ điện cầm tay, xe đạp điện và hệ thống lưu trữ năng lượng tĩnh. Nó dẫn dòng điện cao qua thân thép dập trong khi cánh lò xo duy trì lực không đổi lên cực pin. Không giống như một khối gia công, chi tiết dập này nhẹ hơn, chi phí mỗi đơn vị thấp hơn và giữ được độ đàn hồi sau 10.000 chu kỳ.
Tại Sao Dùng Thép Không Gỉ Thay Vì Đồng Hoặc Đồng Thau Cho Tiếp Điểm Lò Xo
Đồng dẫn điện tốt hơn nhưng không đàn hồi trở lại. Lò xo đồng thau mỏi nhanh. Thép không gỉ 301 hoặc 304 mang lại độ đàn hồi cần thiết cho cánh lò xo trong khi vẫn giữ được khả năng chống ăn mòn. Đối với tấm này, chúng tôi sử dụng thép không gỉ 301 ở trạng thái tôi cứng hoàn toàn. Sau khi dập, chúng tôi xử lý nhiệt đến 42 HRC. Kết quả là một tiếp điểm giữ được hình dạng dưới sự uốn lặp đi lặp lại.
Nếu ứng dụng của bạn cần độ dẫn điện cao hơn, chúng tôi có thể mạ bạc hoặc mạ vàng lên bề mặt tiếp xúc. Nhưng đối với 90% kết nối pin, thép không gỉ trần là đủ. Nó không bị oxy hóa như đồng. Nó không biến dạng như đồng thau. Điện trở tiếp xúc ổn định trong suốt vòng đời của bộ pin.
Dung Sai Dập Mà Chúng Tôi Duy Trì Trên Tấm Kết Nối Pin Này
Chúng tôi duy trì ±0.02 mm trên tất cả các kích thước quan trọng — độ dày miếng tiếp xúc, chiều rộng cánh lò xo và vị trí lỗ lắp. Các kích thước không quan trọng là ±0.05 mm. Độ phẳng của bề mặt tiếp xúc được giữ ở mức 0.03 mm trên toàn bộ diện tích miếng tiếp xúc. Độ đảo của đầu cánh lò xo là 0.05 mm so với cạnh chuẩn.
Những con số này không phải là lý thuyết. Chúng tôi đo từng lô hàng trên máy đo CMM và máy chiếu biên dạng. Khuôn dập được mài với độ bóng 0.005 mm. Khe hở giữa chày và cối được điều chỉnh cho thép không gỉ — 8% độ dày vật liệu — để bạn có được cạnh cắt sạch mà không bị bo tròn hoặc ba via. Chiều cao ba via được kiểm soát tối đa 0.03 mm.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng Cho Tấm Này
Chúng tôi dự trữ thép không gỉ 301 với độ dày từ 0.2 mm đến 1.5 mm. Độ tôi tiêu chuẩn là tôi cứng hoàn toàn, cho độ cứng cơ bản là 38 HRC. Sau khi dập, chúng tôi xử lý nhiệt toàn bộ chi tiết đến 42 HRC. Đây là chu trình khử ứng suất ở nhiệt độ thấp cộng với tôi cứng, không phải tôi hoàn toàn. Nó bảo toàn tính chất lò xo trong khi loại bỏ mọi ứng suất dư từ quá trình dập.
Đối với các ứng dụng chu kỳ cao, chúng tôi cung cấp thép không gỉ 17-7 PH. Vật liệu này đạt 47 HRC sau khi hóa bền kết tủa. Nó đắt hơn, nhưng kéo dài tuổi thọ mỏi của cánh lò xo lên 50.000 chu kỳ. Nếu bạn cần điều này, hãy cho chúng tôi biết trong RFQ của bạn. Chúng tôi sẽ điều chỉnh khuôn và lịch trình xử lý nhiệt cho phù hợp.
Chất Lượng Bề Mặt và Chất Lượng Cạnh Trên Miếng Tiếp Xúc
Miếng tiếp xúc là phần chạm vào cực pin. Nó phải nhẵn để giảm thiểu điện trở tiếp xúc. Chúng tôi đạt Ra 0.4 µm trên bề mặt miếng tiếp xúc bằng cách sử dụng miếng chèn cối được đánh bóng. Phần còn lại của chi tiết ở trạng thái dập thô, đạt Ra 1.6 µm. Điều này là đủ cho một tiếp điểm lò xo — bạn không cần bề mặt gương ở mọi nơi.
Các cạnh được loại bỏ ba via bằng phương pháp đánh bóng quay. Điều này loại bỏ ba via cực nhỏ từ quá trình cắt dập. Sau đó, chúng tôi thụ động hóa các chi tiết để loại bỏ sắt tự do khỏi bề mặt. Lớp thụ động dày 0.5 đến 1 µm. Nó ngăn ngừa ăn mòn mà không ảnh hưởng đến độ đàn hồi hoặc độ dẫn điện.
Kiểm Tra Trước Mỗi Lần Giao Hàng — Những Gì Chúng Tôi Thực Sự Đo
Mỗi lô hàng đều có báo cáo kiểm tra đầy đủ. Chúng tôi đo: các kích thước quan trọng theo bản vẽ của bạn, độ phẳng của miếng tiếp xúc, độ đảo của cánh lò xo, độ cứng trên máy đo Rockwell và độ nhám bề mặt trên máy đo biên dạng. Chúng tôi cũng kiểm tra lực lò xo trên mẫu 5 chi tiết mỗi lô. Đồ gá kiểm tra đẩy cánh lò xo xuống 0.5 mm và đo lực. Lực phải nằm trong phạm vi ±5% giá trị bạn chỉ định.
Chúng tôi lưu giữ báo cáo kiểm tra chi tiết đầu tiên (FAI) cho mọi khuôn chúng tôi chế tạo. Nếu bạn cần tài liệu PPAP, chúng tôi cung cấp miễn phí. Đối với sản phẩm dập chính xác, kiểm tra không phải là thủ tục hình thức — nó là sự khác biệt giữa một bộ pin hoạt động tốt và một bộ pin hỏng hóc tại hiện trường.
Thông số kỹ thuật
Giá trị
Ghi chú
Vật liệu
301 SS (tôi cứng hoàn toàn)
17-7 PH tùy chọn
Độ dày
0.2–1.5 mm
Theo bản vẽ
Độ cứng
42 HRC
Sau khi xử lý nhiệt
Dung sai quan trọng
±0.02 mm
Được xác minh bằng CMM
Dung sai không quan trọng
±0.05 mm
Theo bản vẽ
Độ phẳng
0.03 mm
Khu vực miếng tiếp xúc
Độ đảo
0.05 mm
Đầu cánh lò xo
Độ nhám bề mặt
Ra 0.4 µm
Chỉ miếng tiếp xúc
Chiều cao ba via
0.03 mm tối đa
Đã loại bỏ ba via
Thời gian giao hàng
15 ngày
Kể từ khi duyệt bản vẽ
MOQ
Không có MOQ
Chào mừng đơn hàng mẫu thử
Tại Sao Sản Xuất Chính Xác Tại Trung Quốc Hợp Lý Cho Chi Tiết Này
Đây là công việc sản xuất chính xác. Chi phí khuôn mẫu là như nhau cho dù bạn mua 500 hay 50.000 chi tiết. Bằng cách dập tại Trung Quốc ở BQUQ, bạn tiết kiệm 30–40% chi phí mỗi đơn vị so với một xưởng ở Mỹ hoặc Châu Âu, với cùng dung sai và chất lượng. Chúng tôi đã làm điều này trong 20 năm. Xưởng khuôn của chúng tôi nằm trong nhà máy, vì vậy chúng tôi kiểm soát thời gian giao khuôn và chất lượng khuôn.
Chúng tôi giao hàng trên toàn thế giới. Đối với các kỹ sư muốn hiểu cách chúng tôi đạt được các dung sai này trên máy dập, hãy đọc hướng dẫn lựa chọn dụng cụ cắt CNC của chúng tôi — nó giải thích cách chúng tôi duy trì các cạnh sắc trên miếng chèn cối. Để hiểu sâu hơn về chiến lược định kích thước, hướng dẫn dung sai gia công CNC của chúng tôi trình bày cách chúng tôi chuyển đổi GD&T của bạn thành các giá trị đo lường được, khả thi.
Khuôn Mẫu và Tạo Mẫu Thử — Cách Chúng Tôi Đưa Chi Tiết Đến Tay Bạn Nhanh Chóng
Đối với mẫu thử, chúng tôi không chế tạo khuôn sản xuất hoàn chỉnh. Chúng tôi sử dụng khuôn tiến liên tục với miếng chèn đơn giản hóa, hoặc cắt dây chi tiết từ dải vật liệu. Điều này giúp bạn có được chi tiết hoạt động trong 5 ngày. Chi tiết mẫu thử sẽ không có độ đàn hồi chính xác như chi tiết sản xuất, nhưng chúng sẽ giống hệt về mặt hình dạng. Bạn có thể kiểm tra lắp ghép, hình dạng và tiếp xúc điện.
Khi bạn duyệt mẫu thử, chúng tôi chế tạo khuôn sản xuất. Việc này mất 20 ngày cho khuôn một trạm đơn giản, hoặc 30 ngày cho khuôn tiến liên tục với 4 trạm. Khuôn sản xuất được chế tạo để ch