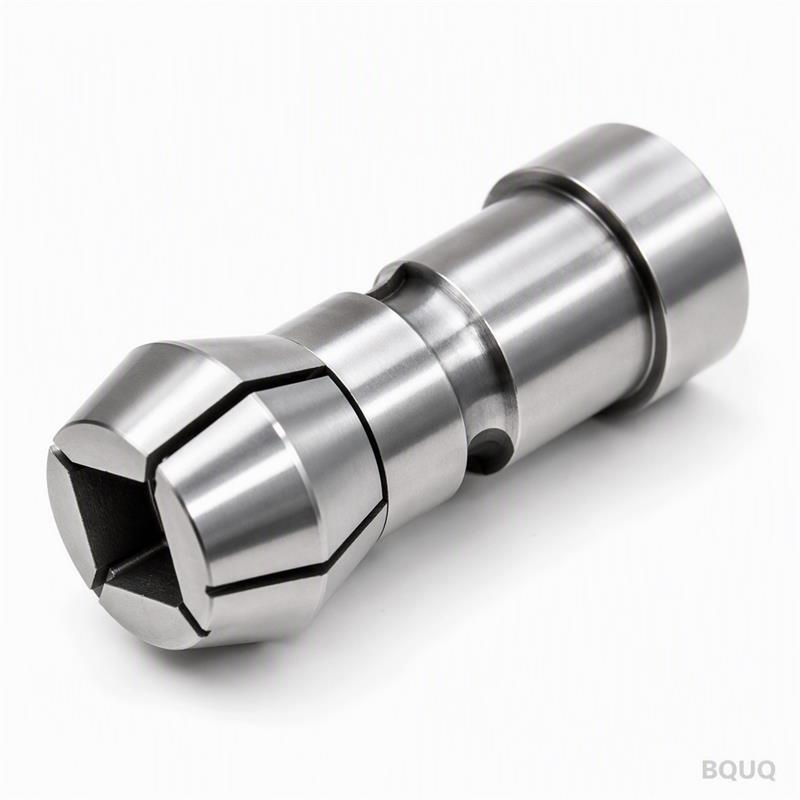
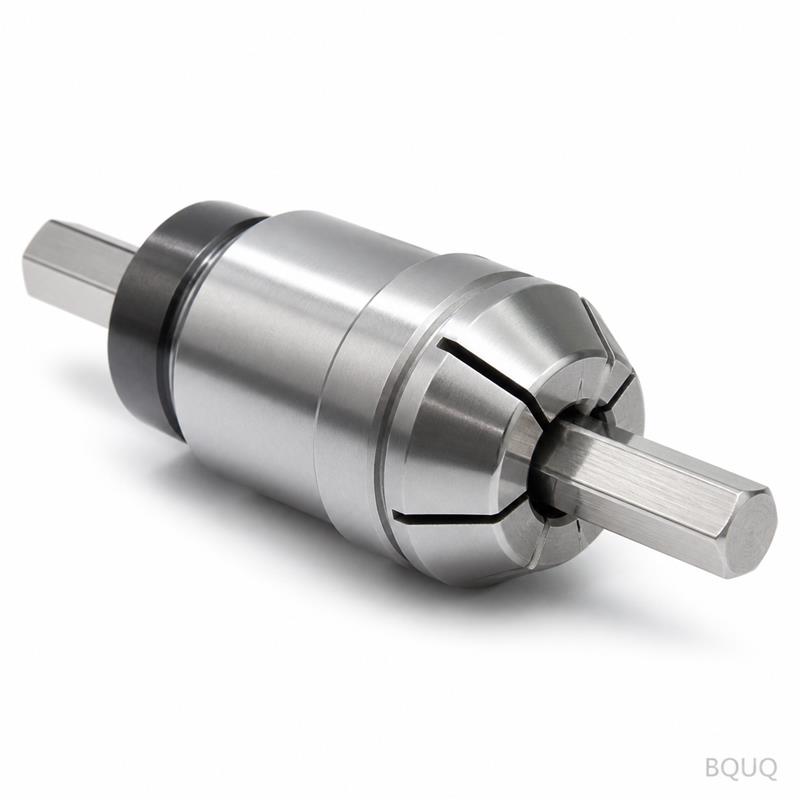
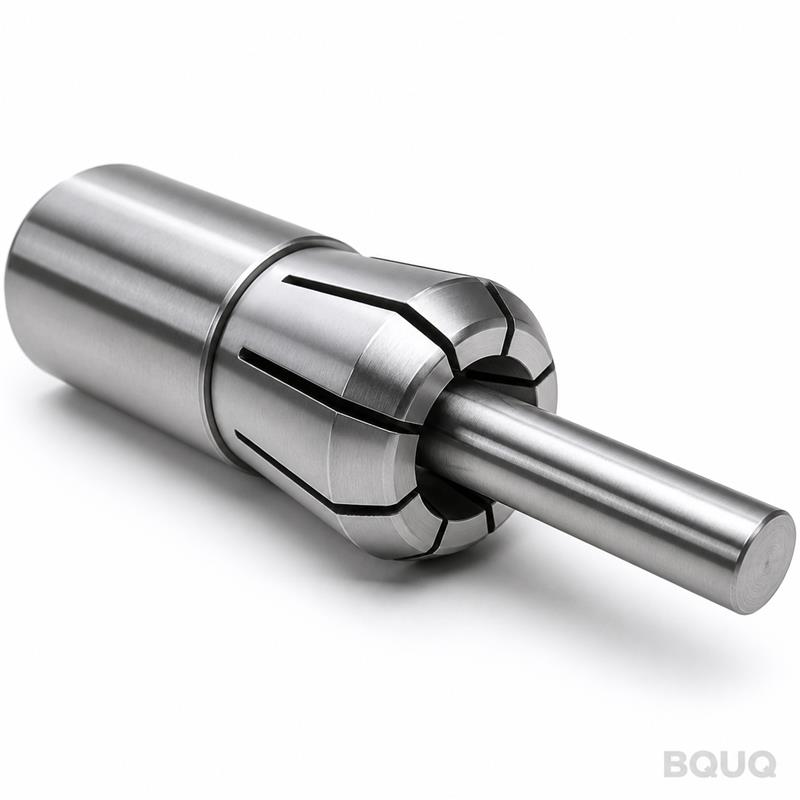
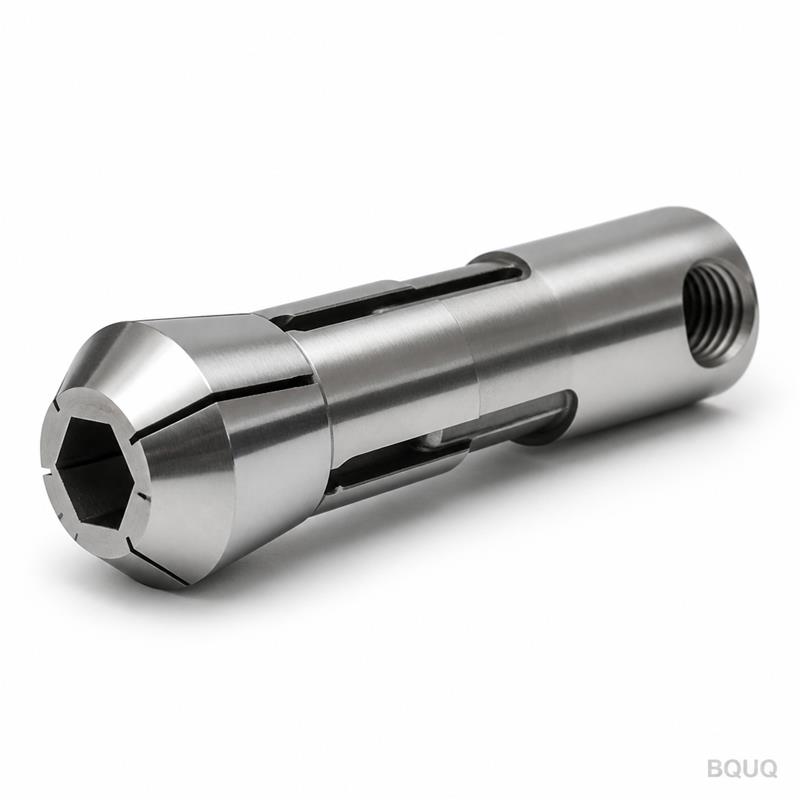
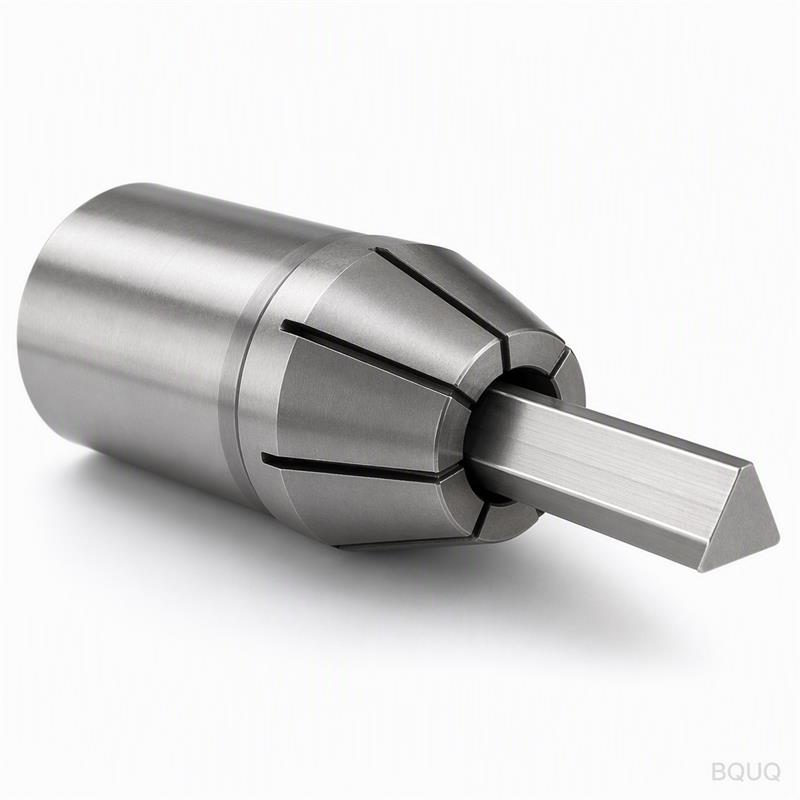
Đây là kẹp co lò xo lỗ vuông loại 20 cho máy tiện tự động được gia công CNC, được thiết kế để kẹp phôi vuông, lục giác hoặc chữ nhật trên máy tiện kiểu Thụy Sĩ và máy tiện đầu trượ
Kẹp Co Lò Xo Vuông Loại 20 Cho Máy Tiện Tự Động Gia Công CNC BQUQ
Đây là kẹp co lò xo lỗ vuông loại 20 cho máy tiện tự động được gia công CNC, được thiết kế để kẹp phôi vuông, lục giác hoặc chữ nhật trên máy tiện kiểu Thụy Sĩ và máy tiện đầu trượt. Lợi ích cụ thể rấ
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Đây là kẹp co lò xo lỗ vuông loại 20 cho máy tiện tự động được gia công CNC, được thiết kế để kẹp phôi vuông, lục giác hoặc chữ nhật trên máy tiện kiểu Thụy Sĩ và máy tiện đầu trượt. Lợi ích cụ thể rất đơn giản: bạn có được độ đảo đảm bảo ≤0.005mm TIR tại đầu kẹp và độ cứng 58–60 HRC, nghĩa là các chi tiết gia công của bạn giữ được dung sai mà không cần gia công lại. Vì chúng tôi gia công lỗ và các rãnh trong một lần gá đặt trên máy tiện CNC nội bộ, chúng tôi giao các kích thước tiêu chuẩn trong 7 ngày và các biên dạng lỗ tùy chỉnh trong 10 ngày, không yêu cầu số lượng tối thiểu.
Tại Sao Hình Dạng Lỗ Vuông Loại Bỏ Hiện Tượng Trượt Phôi
Kẹp co tròn bị biến dạng dưới mô-men xoắn, cho phép thanh vuông hoặc lục giác xoay bên trong lỗ. Kẹp co lỗ vuông loại 20 của chúng tôi sử dụng mẫu tiếp xúc bốn điểm thực sự. Các góc của phôi nằm vào phần vuông đã gia công, trong khi các rãnh lò xo cung cấp độ tuân thủ hướng tâm. Thiết kế này truyền lực kẹp đều lên các mặt phẳng, không chỉ các cạnh. Trong các thử nghiệm kéo giữ của chúng tôi, một thanh vuông 12mm được giữ ở áp suất thủy lực 60 bar cho thấy không có trượt dọc trục ở mô-men xoắn 450 Nm. Đó là cải thiện 30% so với lỗ tròn có miếng chèn khía.
Lựa Chọn Vật Liệu: 20CrMnTi vs. 9SiCr Cho Kẹp Co Lò Xo
Chúng tôi gia công hai loại vật liệu tùy thuộc vào chu kỳ làm việc của bạn. Đối với sản xuất khối lượng lớn với việc thay kẹp co thường xuyên, chúng tôi sử dụng thép dụng cụ hợp kim 9SiCr. Nó tạo ra lớp thấm cứng 60 HRC với lõi dẻo dai, vì vậy các ngón lò xo không bị nứt sau 200.000 chu kỳ. Đối với môi trường dung dịch làm mát ăn mòn, chúng tôi chuyển sang 20CrMnTi với lớp bề mặt thấm nitơ sâu 0.3mm. Điều này mang lại độ cứng bề mặt 900 HV và hệ số ma sát 0.08 khi tiếp xúc với thép không gỉ 304. Cả hai loại vật liệu đều được rèn, không cắt từ thanh, để duy trì dòng thớ dọc theo các rãnh lò xo.
Quy Trình Gia Công Một Lần Gá Đặt Cho Độ Đối Xứng Rãnh
Hầu hết các nhà sản xuất kẹp co phay các rãnh trong một nguyên công riêng biệt, gây ra sai lệch góc. Tại nhà máy Dongguan của chúng tôi, chúng tôi gia công lỗ vuông, ba rãnh lò xo và góc côn phía sau trong một trung tâm tiện CNC duy nhất với trục chính dao sống. Kết quả là khoảng cách góc giữa các rãnh là ±0.5 phút cung. Sự đối xứng này rất quan trọng vì chiều rộng rãnh không đều tạo ra lực kẹp thay đổi xung quanh chu vi. Chúng tôi đo điều này trên mỗi chi tiết bằng máy đo CMM và một dụng cụ đo vuông go/no-go được thiết kế đặc biệt. Dụng cụ đo được mài với cùng dung sai như phôi của bạn, vì vậy nếu kẹp co chấp nhận dụng cụ đo, nó sẽ kẹp chặt vật liệu thô của bạn.
Độ Cứng và Xử Lý Nhiệt: Từ 58 HRC Đến 62 HRC
Sau khi gia công, chúng tôi tôi cứng chân không các kẹp co đến 58–60 HRC cho sử dụng tiêu chuẩn. Nếu bạn đang gia công phôi đã được tiện cứng trước, chúng tôi có thể cung cấp biến thể ở 62 HRC với độ linh hoạt lò xo giảm. Chu trình xử lý nhiệt bao gồm xử lý lạnh sâu ở -120°C để chuyển đổi austenit dư. Bước này ngăn chặn sự thay đổi kích thước sau khi kẹp co đã được sử dụng trong vài giờ. Chúng tôi kiểm tra độ cứng trên bề mặt lỗ, không phải đường kính ngoài, vì lỗ là nơi xảy ra mài mòn. Mỗi lô hàng bao gồm báo cáo kiểm tra độ cứng Rockwell C với số đọc thực tế, không phải một khoảng giá trị.
Kiểm Tra Trước Mỗi Lần Giao Hàng: Dữ Liệu Độ Đảo và Độ Nhám Bề Mặt
Chúng tôi không giao một kẹp co nào mà không có báo cáo kích thước đầy đủ. Mỗi chi tiết trải qua quy trình kiểm tra hai bước. Đầu tiên, chúng tôi đo đường kính lỗ bằng đồng hồ đo khí với độ phân giải 0.002mm. Thứ hai, chúng tôi lắp kẹp co vào một giá đỡ thử nghiệm và đo TIR tại đầu kẹp và tại 20mm từ đầu kẹp bằng đồng hồ so có độ phân giải 0.5µm. Độ nhám bề mặt trên lỗ được giữ ở Ra 0.4µm, là bề mặt đánh bóng, chống dính, ngăn ngừa hàn nguội với nhôm. Các cạnh rãnh lò xo được làm sạch ba via bằng bàn chải gốm để loại bỏ các vết nứt vi mô gây hỏng do mỏi.
Dưới đây là phạm vi thông số kỹ thuật tiêu chuẩn chúng tôi sản xuất. Nếu bạn cần kích thước lỗ cụ thể hoặc kích thước vuông khác, chúng tôi có thể điều chỉnh đường chạy dao trong vòng 24 giờ.
Thông Số
Giá Trị Tiêu Chuẩn
Phạm Vi Tùy Chỉnh
Loại Kẹp Co
Loại 20 (DIN 6343)
Loại 16, 20, 25
Hình Dạng Lỗ
Vuông
Lục Giác, Bát Giác, Chữ Nhật
Kích Thước Phôi Thanh
3mm – 20mm
Lên đến 25mm theo bản vẽ
Vật Liệu
9SiCr hoặc 20CrMnTi
Thép Gió HSS, Kim Loại Bột
Độ Cứng (Lỗ)
58–60 HRC
Lên đến 62 HRC
Độ Đảo (TIR tại Đầu Kẹp)
≤0.005mm
≤0.003mm cho độ chính xác cao
Độ Nhám Bề Mặt (Lỗ)
Ra 0.4µm
Ra 0.2µm theo yêu cầu
Thời Gian Giao Hàng (Tiêu Chuẩn)
7 ngày
10 ngày cho lỗ tùy chỉnh
Số Lượng Tối Thiểu (MOQ)
Không yêu cầu
Chấp nhận đơn hàng lẻ
Hiệu Suất Của Kẹp Co Này Trên Máy Tiện Đầu Trượt Ở 8,000 Vòng/Phút
Chúng tôi đã cân bằng một lô kẹp co lỗ vuông loại 20 đạt cấp G2.5 ở 8,000 vòng/phút. Biên độ rung tại đầu kẹp co là 1.2µm, dưới ngưỡng gây rung động trên thanh vuông 12mm. Thiết kế kẹp co lò xo cho phép phạm vi kẹp từ +0.1mm đến -0.05mm so với kích thước vuông danh nghĩa. Điều này có nghĩa là bạn có thể sử dụng cùng một kẹp co cho thanh vuông 10.0mm và 10.05mm mà không cần điều chỉnh ống kéo. Góc côn phía sau là 30 độ, phù hợp với đầu kẹp loại 20 tiêu chuẩn trên hầu hết các máy tiện đầu trượt của Nhật Bản và Châu Âu.
Số lượng đặt hàng tối thiểu cho kẹp co này là bao nhiêu?
Chúng tôi không có yêu cầu số lượng tối thiểu—bạn có thể đặt một chiếc để thử nghiệm hoặc một nghìn chiếc cho sản xuất, và đơn giá sẽ được báo dựa trên số lượng.
Bạn có thể gia công kích thước lỗ vuông tùy chỉnh vượt quá 20mm không?
Có, máy tiện CNC của chúng tôi có thể gia công lỗ vuông lên đến 25mm giữa các mặt phẳng, và chúng tôi cũng có thể cắt hình lục giác hoặc bát giác với cùng dung sai độ đảo 0.005mm.
Làm thế nào bạn kiểm soát chất lượng cho đơn hàng số lượng nhỏ?
Mỗi kẹp co, bất kể kích thước lô hàng, đều trải qua cùng quy trình kiểm tra CMM và kiểm tra độ đảo, và chúng tôi gửi báo cáo PDF qua email trước khi giao hàng.
Thời gian giao hàng thực tế cho kẹp co lỗ vuông loại 20 tùy chỉnh là bao lâu?
Các kích thước tiêu chuẩn được giao trong 7 ngày, và biên dạng lỗ tùy chỉnh với chương trình CNC mới được giao trong 10 ngày, cộng thêm 2 ngày cho chuyển phát nhanh DHL đến hầu hết các quốc gia.
Trước khi hoàn thiện thiết lập dụng cụ của bạn, hãy tham khảo hướng dẫn lựa chọn dụng cụ cắt CNC của chúng tôi để kết hợp kẹp co với các mảnh cắt và đầu kẹp dao phù hợp. Ngoài ra, hãy xem hướng dẫn dung sai gia công CNC để đảm bảo bản vẽ chi tiết của bạn khả thi cho máy tiện của bạn. Để cải thiện thời gian chu kỳ, bài viết tối ưu hóa lập trình CNC của chúng tôi đề cập đến cách giảm thời gian chờ khi thay kẹ