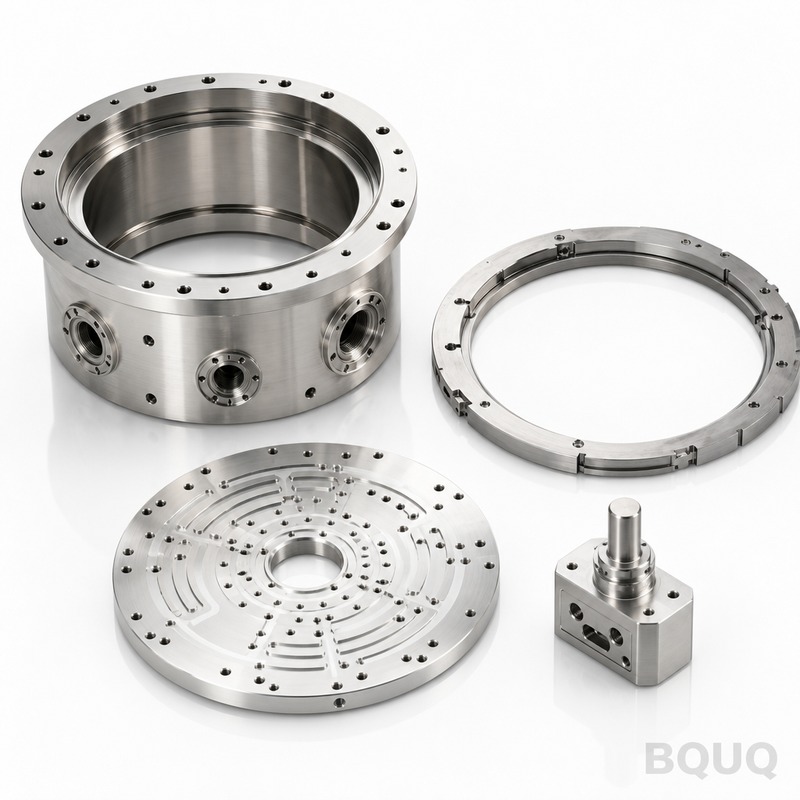
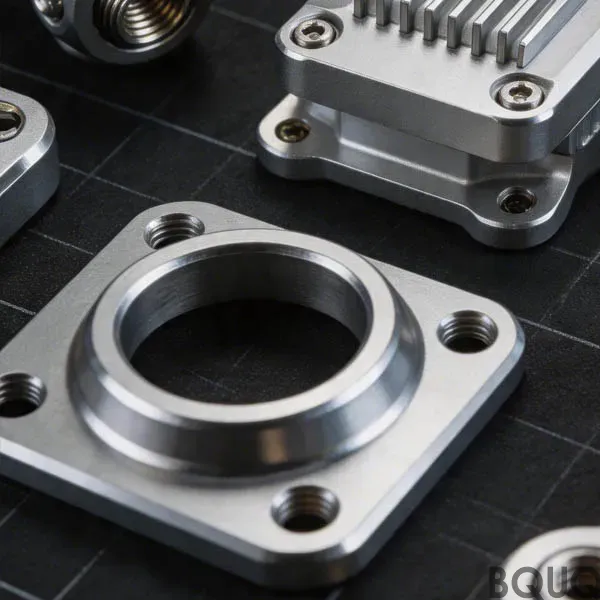
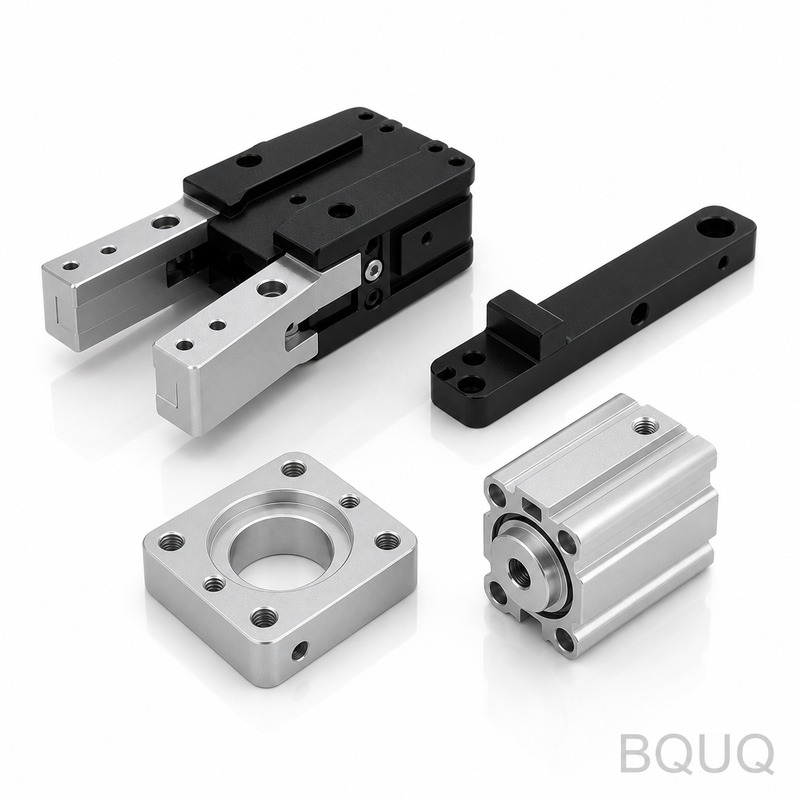
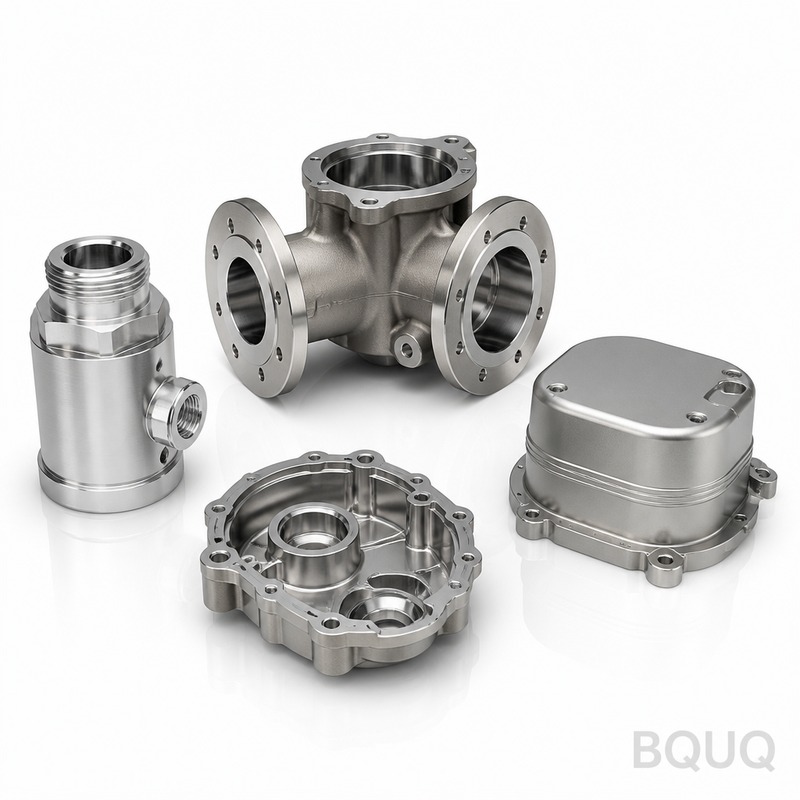
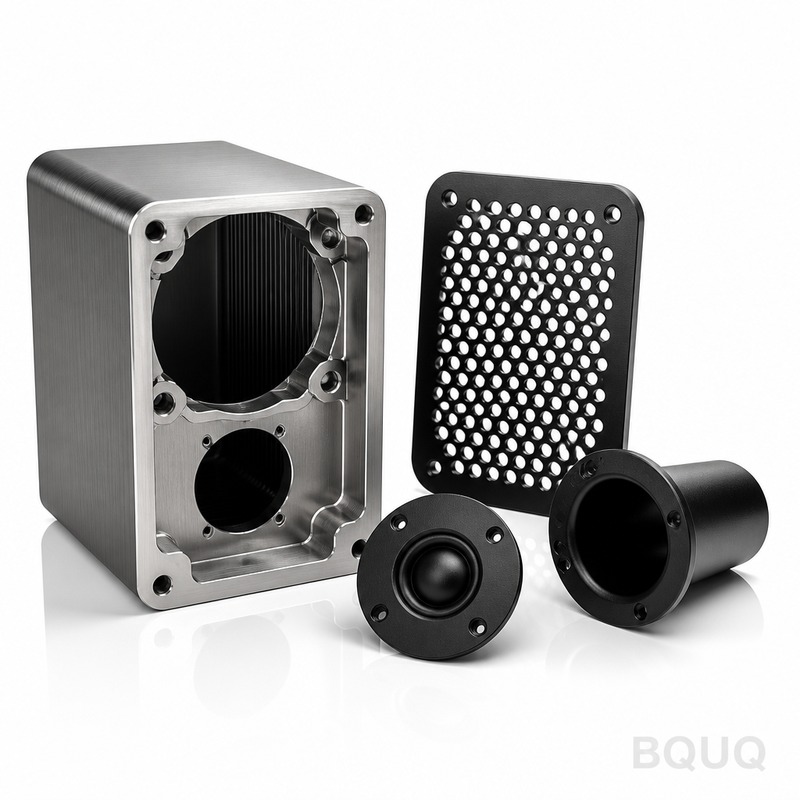
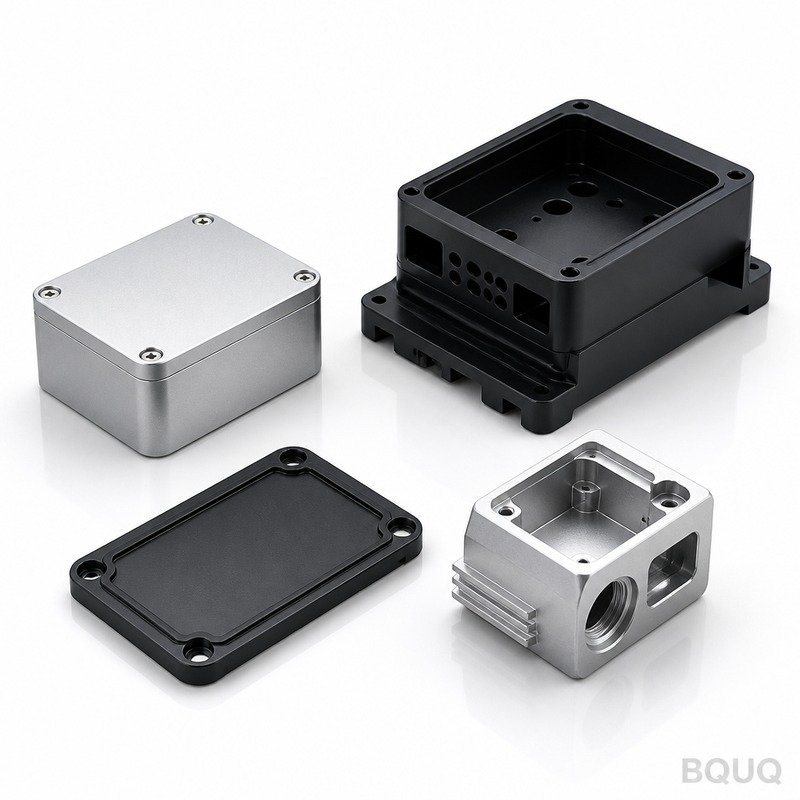
Các Linh Kiện Buồng Bán Dẫn Gia Công CNC này là các vỏ bọc kín chân không, chống plasma, nơi diễn ra các bước xử lý wafer. Chúng tôi giữ độ dày thành đạt 0,005 mm, đạt độ đảo 0,00
BQUQ Linh Kiện Buồng Bán Dẫn Gia Công CNC | Sản Xuất Chính Xác
Các Linh Kiện Buồng Bán Dẫn Gia Công CNC này là các vỏ bọc kín chân không, chống plasma, nơi diễn ra các bước xử lý wafer. Chúng tôi giữ độ dày thành đạt ±0,005 mm, đạt độ đảo 0,005 mm trên tất cả các
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Các Linh Kiện Buồng Bán Dẫn Gia Công CNC này là các vỏ bọc kín chân không, chống plasma, nơi diễn ra các bước xử lý wafer. Chúng tôi giữ độ dày thành đạt ±0,005 mm, đạt độ đảo 0,005 mm trên tất cả các bề mặt tiếp xúc, và giao hàng mẫu đầu tiên trong 5 ngày — không phải 15 ngày. Mỗi linh kiện được phay từ nhôm hoặc thép thanh đã được chứng nhận trên máy 3 trục và 5 trục, sau đó được anodize cứng để đạt độ cứng bề mặt tương đương 60 HRC nhằm chống ăn mòn trong môi trường khắc và lắng đọng khắc nghiệt.
Cách Chúng Tôi Gia Công Rãnh Làm Kín Chân Không
Rãnh làm kín là trái tim của mọi buồng — một đường rò rỉ ở đây sẽ phá hỏng quy trình. Chúng tôi cắt các rãnh này bằng dụng cụ một điểm chuyên dụng, không phải dao phay ngón đa năng. Chương trình CNC của chúng tôi sử dụng phương pháp phay leo ở tốc độ 12.000 vòng/phút với bước tiến ngang 0,02 mm, tạo ra bề mặt nén vòng đệm O-ring đều. Chúng tôi kiểm tra từng rãnh bằng đồng hồ đo khí đã hiệu chuẩn, không chỉ bằng máy đo biên dạng. Kết quả: tốc độ rò rỉ heli dưới 1×10⁻⁹ mbar·L/s trên mọi buồng chúng tôi giao hàng.
Vật Liệu và Xử Lý Nhiệt cho Khả Năng Chống Plasma
Chúng tôi bắt đầu với nhôm 6061-T6 cho hầu hết các buồng vì nó cân bằng giữa độ dẫn nhiệt (167 W/m·K) và khả năng gia công. Đối với plasma gốc flo, chúng tôi chuyển sang thép không gỉ 316L hoặc Inconel 625 — các hợp kim này chống lại sự ăn mòn halogen có thể hòa tan nhôm tiêu chuẩn. Sau khi phay, chúng tôi áp dụng anodize cứng (Loại III) đạt 50–60 HRC, hoặc mạ niken hóa học đạt 48–52 HRC trên thép không gỉ. Độ bền T6 được xác minh bằng kiểm tra độ dẫn điện trên mọi thanh vật liệu nhập về.
Kiểm Tra Trước Mỗi Lần Giao Hàng: CMM, Đồng Hồ Đo Khí và Laser
Chúng tôi không dựa vào kiểm tra ngẫu nhiên. Mỗi linh kiện buồng được kiểm tra toàn bộ bằng CMM với đầu dò độ phân giải 0,001 mm — từ 40 đến 120 điểm đo tùy theo hình dạng. Rãnh làm kín được đo bằng cùng đồng hồ đo khí dùng trong lắp ráp cuối cùng. Độ nhám bề mặt được kiểm tra bằng máy đo biên dạng laser, không phải dụng cụ đo xước cầm tay. Tất cả dữ liệu được lưu trong báo cáo PDF kèm số PO của bạn, gửi cho bạn trước khi linh kiện được giao.
Tại Sao Phay 5 Trục Vượt Trội Hơn 3 Trục cho Cổng Buồng
Thành buồng có các cổng nghiêng, lỗ dẫn khí và kênh làm mát mà máy 3 trục không thể tiếp cận nếu không qua nhiều lần gá đặt. Mỗi lần gá đặt thêm rủi ro độ đảo. Máy 5 trục DMG MORI của chúng tôi cắt các đặc điểm này trong một lần kẹp, giữ dung sai vị trí ±0,01 mm trên toàn bộ linh kiện. Với bản vẽ của bạn, nếu góc cổng là 30° hoặc 45°, chúng tôi gia công trong một lần — không cần thao tác EDM hoặc khoan phụ.
Thời Gian Giao Hàng và Chính Sách Không MOQ cho Mẫu Thử và Tăng Quy Mô
Thời gian giao hàng tiêu chuẩn là 5–7 ngày cho một buồng mẫu thử, 15 ngày cho lô 50 chiếc. Chúng tôi không áp đặt số lượng đặt hàng tối thiểu — đặt một linh kiện để kiểm định, sau đó tăng lên 500. Đây là sản xuất chính xác tại Trung Quốc với điểm khác biệt: chúng tôi tự vận hành dây chuyền gia công, vì vậy chúng tôi kiểm soát tiến độ. Không môi giới, không trung gian, không chờ đợi ca làm việc tại nhà thầu phụ.
Tùy Chọn Độ Nhám Bề Mặt: Ra 0,4 đến Ra 1,6, Theo Yêu Cầu Quy Trình Của Bạn
Bề mặt bên trong buồng tiếp xúc với plasma cần Ra 0,4 µm để giảm phát tán hạt — chúng tôi đạt được điều này bằng dao phay ngón cacbua 4 lưỡi với bước tiến ngang 0,01 mm, sau đó là một lần chạy kim cương 2 µm. Đối với kênh làm mát nơi độ nhám giúp truyền nhiệt, chúng tôi để Ra 1,6 µm. Bảng dưới đây cho thấy các tùy chọn tiêu chuẩn của chúng tôi; hãy cho chúng tôi biết thông số của bạn, và chúng tôi đáp ứng mà không tính thêm chi phí trừ khi hình dạng yêu cầu dụng cụ tùy chỉnh.
Thông số
Phạm vi tiêu chuẩn
Ghi chú
Vật liệu
6061-T6 Al, 316L SS, Inconel 625
Chứng nhận với truy xuất nguồn gốc phôi
Kích thước linh kiện tối đa
800 mm × 600 mm × 400 mm
Lớn hơn theo yêu cầu
Độ cứng (Al sau anodize)
50–60 HRC
Anodize Loại III, độ dày 25–50 µm
Độ cứng (SS sau mạ niken)
48–52 HRC
Niken hóa học, 20–30 µm
Dung sai (gia công)
±0,005 mm
Trên bề mặt làm kín quan trọng
Dung sai (chung)
±0,02 mm
ISO 2768-fine
Độ nhám bề mặt
Ra 0,4 µm đến Ra 1,6 µm
Đo bằng máy đo biên dạng laser
Độ đảo (đặc điểm đồng tâm)
0,005 mm TIR
Xác minh trên CMM
Thời gian giao hàng (mẫu thử)
5 ngày
Từ khi duyệt bản vẽ
Thời gian giao hàng (lô 50 chiếc)
15 ngày
Không MOQ — đặt 1 hoặc 500
Cách Chúng Tôi Xử Lý Kích Thước Cổng Tùy Chỉnh và Mặt Bích Phi Tiêu Chuẩn
Buồng của bạn có thể sử dụng mặt bích CF, ISO-K hoặc thiết kế kẹp độc quyền. Chúng tôi gia công tất cả từ phôi thanh — không hàn, không braze. Bề mặt mặt bích được mài phẳng đến độ phẳng 0,002 mm, và lỗ bu lông được khoan với vị trí thực ±0,05 mm. Nếu bản vẽ của bạn chỉ định một cổng không có trong thư viện dụng cụ tiêu chuẩn của chúng tôi, chúng tôi lập trình trực tiếp. Phần mềm CAM của chúng tôi xử lý nội suy xoắn ốc cho ren, vì vậy bạn không cần miếng chèn riêng.
Số lượng đặt hàng tối thiểu cho các linh kiện này là bao nhiêu?
Không MOQ — chúng tôi gia công một linh kiện buồng mẫu thử để kiểm định, sau đó tăng lên bất kỳ khối lượng nào bạn cần.
Bạn có thể tùy chỉnh góc cổng và kênh làm mát theo bản vẽ của tôi không?
Có, máy 5 trục của chúng tôi cắt mọi góc từ 0° đến 90° với độ chính xác vị trí ±0,01 mm, và chúng tôi khoan kênh làm mát sâu tới 300 mm với đường kính tối thiểu 3 mm.
Làm thế nào bạn kiểm tra chất lượng trước khi giao hàng?
Mỗi linh kiện được kiểm tra toàn bộ bằng CMM với độ phân giải 0,001 mm, rãnh làm kín được đo bằng đồng hồ đo khí, và độ nhám bề mặt được đo bằng laser — tất cả dữ liệu được gửi cho bạn dưới dạng báo cáo PDF.
Thời gian giao hàng thực tế cho lô 20 buồng là bao lâu?
Chúng tôi giao lô 20 chiếc trong 10 ngày kể từ khi duyệt bản vẽ, và chúng tôi xác nhận tiến độ qua email trong vòng 12 giờ sau khi nhận được RFQ của bạn.
Tại Sao Chúng Tôi Tự Gia Công Buồng Nội Bộ, Không Thuê Ngoài
Hầu hết các nhà máy ở Đông Quản thuê ngoài công việc buồng cho một xưởng thứ hai. Chúng tôi thì không. 20 máy CNC của riêng chúng tôi chạy 24/7, và đội QC của chúng tôi làm việc cùng tầng với các vận hành viên. Đó là lý do chúng tôi có thể đảm bảo độ đảo 0,005 mm — vận hành viên mang linh kiện đến CMM, không phải qua cả thành phố. Đó cũng là lý do chúng tôi đạt mẫu thử trong 5 ngày: không xếp hàng chờ nhà cung cấp bên ngoài. Đây là sản xuất chính xác tại Trung Quốc, nhưng với sự kiểm soát của một cơ sở vận hành đơn lẻ.
Để tránh các sai lầm phổ biến, hãy đọc hướng dẫn chọn dụng cụ cắt CNC của chúng tôi — nó giải thích hình dạng dụng cụ ảnh hưởng đến độ nhám bề mặt buồng của bạn như thế nào. Đối với thông số chặt hơn, hãy xem hướng dẫn dung sai gia công CNC của chúng tôi để biết những gì có thể đạt được trong sản xuất, không chỉ trên linh kiện mẫu. Và nếu bạn đang đánh giá chi phí năng lượng, ghi chú sản xuất chính xác bền vững của