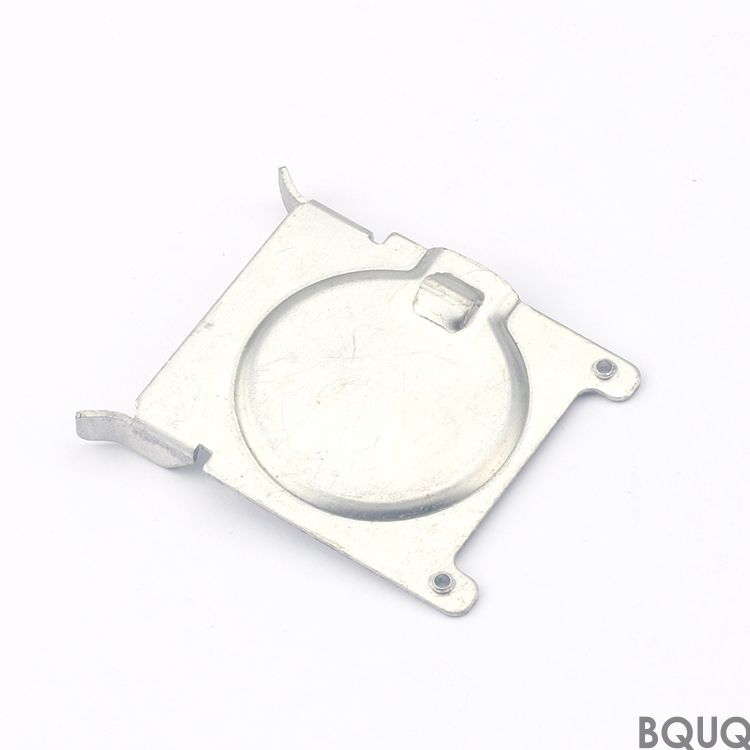
Dập tấm kim loại là quy trình cốt lõi tại nhà máy Đông Quản 20 năm kinh nghiệm của BQUQ: chúng tôi đưa cuộn thép, nhôm hoặc đồng qua khuôn dập liên hoàn (progressive dies) để đột
BQUQ Linh Kiện Dập Tấm Kim Loại – Gia Công Chính Xác Sản Xuất Tại Trung Quốc
Dập tấm kim loại là quy trình cốt lõi tại nhà máy Đông Quản 20 năm kinh nghiệm của BQUQ: chúng tôi đưa cuộn thép, nhôm hoặc đồng qua khuôn dập liên hoàn (progressive dies) để đột lỗ, uốn và tạo hình
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dập tấm kim loại là quy trình cốt lõi tại nhà máy Đông Quản 20 năm kinh nghiệm của BQUQ: chúng tôi đưa cuộn thép, nhôm hoặc đồng qua khuôn dập liên hoàn (progressive dies) để đột lỗ, uốn và tạo hình linh kiện của bạn trong một chu kỳ dập. Kết quả cụ thể là dung sai lặp lại ±0,01 mm trên các kích thước quan trọng, độ nhám bề mặt đạt Ra 0,8 µm và thời gian giao hàng tiêu chuẩn 12 ngày cho các đợt chạy thử nghiệm. Mọi linh kiện dập rời khỏi nhà xưởng với độ cứng trong khoảng HRC 22–48 tùy theo cấp vật liệu và chúng tôi không áp dụng số lượng đặt hàng tối thiểu—gửi một bản vẽ, nhận một linh kiện hoàn hảo.
Cách Khuôn Dập Liên Hoàn Của Chúng Tôi Duy Trì ±0,01 mm Qua Hơn 100.000 Nhát Dập
Chúng tôi chế tạo toàn bộ khuôn dập liên hoàn nội bộ bằng thép dụng cụ D2 và M2, được tôi cứng đến HRC 58–62. Các trạm khuôn được cắt dây và mài bằng máy mài chuẩn (jig-ground), giúp cố định vị trí của từng trạm trong phạm vi ±2 µm so với các lỗ định vị (pilot holes). Trong quá trình dập, chúng tôi vận hành 200–600 nhát dập mỗi phút và chốt định vị (pilot pins) đăng ký lại vị trí dải vật liệu tại mỗi trạm. Đó là cách chúng tôi duy trì dung sai vị trí 0,01 mm ngay cả ở khối lượng lớn. Đối với các chi tiết chịu mài mòn cao như tab cắt và uốn (lance-and-form tabs), chúng tôi thêm các miếng chèn carbide vào khuôn, kéo dài tuổi thọ khuôn lên hơn 1.000.000 nhát dập trước khi cần mài lại.
Vật Liệu Chúng Tôi Sử Dụng: Từ SPCC Đến Thép Không Gỉ 316L
Chúng tôi dự trữ cuộn vật liệu ở sáu kim loại cơ bản: thép cán nguội SPCC, thép mạ điện SECC, thép không gỉ SUS 301/304/316L, nhôm 5052, đồng C1100 và thép lò xo 65Mn. Đối với mỗi loại, chúng tôi có dải độ dày đã được kiểm chứng trước—0,1 mm đến 6,0 mm—và giới hạn chảy được ghi nhận để bạn không cần phải ước đoán. Nếu linh kiện của bạn cần một lớp phủ cụ thể, chúng tôi gửi phôi dập đến dây chuyền mạ của đối tác để mạ kẽm, niken hoặc thiếc và chúng tôi kiểm tra lại độ nhám bề mặt sau khi mạ vì lớp mạ làm thay đổi Ra từ 0,1–0,2 µm.
Kiểm Soát Ba Via và Chất Lượng Cạnh: Những Con Số Bạn Thực Sự Cần
Chiều cao ba via trên cạnh dập là điều đầu tiên khiến dây chuyền lắp ráp của bạn từ chối sản phẩm. Chúng tôi kiểm soát ba via ở mức tối đa 5% độ dày vật liệu và đối với độ dày dưới 1,0 mm, ba via được giữ dưới 0,05 mm. Chúng tôi đạt được điều này bằng cách duy trì khe hở cắt giữa chày và cối ở mức 5–8% độ dày phôi cho mỗi bên. Đối với các linh kiện cần cạnh mịn để tiếp xúc điện hoặc làm kín, chúng tôi thêm bước cạo (shaving) hoặc nén ép (coining) thứ cấp, giúp giảm độ nhám cạnh xuống Ra 0,8 µm. Chúng tôi đo chiều cao ba via bằng panme kỹ thuật số trên từng sản phẩm đầu tiên (first article) và sau đó cứ mỗi 500 sản phẩm trong suốt quá trình chạy.
Phân Xưởng Khuôn Nội Bộ Xử Lý Gì Khi Thiết Kế Của Bạn Thay Đổi
Bản vẽ của bạn sẽ thay đổi—điều đó là chắc chắn. Phân xưởng khuôn của chúng tôi có ba máy cắt dây CNC và hai máy mài chuẩn (jig grinder) chuyên dụng cho việc sửa đổi khuôn. Một thay đổi thiết kế điển hình—di chuyển lỗ 2 mm hoặc thay đổi góc uốn 5 độ—mất 36 giờ từ khi sửa khuôn đến khi có mẫu dập đầu tiên. Chúng tôi không tính phí kỹ thuật riêng cho các thay đổi trong phạm vi khuôn ban đầu. Đối với một khuôn hoàn toàn mới, chúng tôi báo giá chi phí chế tạo khuôn trước và chi phí này được khấu hao về 0 nếu bạn đặt hàng hơn 50.000 linh kiện trong suốt vòng đời khuôn.
Kiểm Tra Trước Mỗi Lần Giao Hàng: Vượt Xa Thước Cặp
Mỗi lô hàng đều được kiểm tra sản phẩm đầu tiên (FAI) đầy đủ trên máy đo CMM với độ chính xác 1,5 µm. Chúng tôi đo các kích thước quan trọng, độ nhám bề mặt bằng máy đo profilometer và độ cứng bằng máy đo độ cứng Rockwell trên mẫu từ mỗi cuộn vật liệu. Đối với linh kiện sản xuất hàng loạt, chúng tôi sử dụng calip đo qua/không qua (go/no-go gauges) tại máy dập mỗi 500 nhát dập và kiểm tra ngẫu nhiên cuối cùng 5% lô hàng. Bạn nhận được báo cáo kiểm tra kỹ thuật số với các điểm dữ liệu CMM, chứng chỉ vật liệu và ảnh chụp linh kiện dập cạnh thước đo tỷ lệ. Nếu chúng tôi bỏ sót một kích thước nào, chúng tôi thay thế lô hàng bằng chi phí của mình—chính sách đó đã không bị áp dụng trong 14 tháng qua.
Xử Lý Nhiệt và Độ Cứng: Khi Dập Không Phải Là Bước Cuối Cùng
Đối với các linh kiện thép lò xo như kẹp và vòng đệm, chúng tôi dập chúng ở trạng thái ủ mềm (HRC 20–25), sau đó gửi đến dây chuyền xử lý nhiệt để tôi đẳng nhiệt (austempering) đạt HRC 44–48. Trình tự này tránh mài mòn khuôn và nứt vỡ. Đối với các linh kiện thép không gỉ cần độ bền cao hơn, chúng tôi sử dụng cấp thép hóa bền kết tủa (SUS 630) và hóa già (age-harden) đến HRC 38–42. Chúng tôi ghi nhận giá trị độ cứng trên báo cáo kiểm tra cho mỗi lô xử lý nhiệt. Nếu linh kiện của bạn không cần xử lý nhiệt, chúng tôi vẫn kiểm tra độ cứng sau khi dập để đảm bảo cuộn vật liệu không bị biến cứng (work-hardened) vượt quá thông số kỹ thuật của bạn.
Thời Gian Giao Hàng và Vận Chuyển: Từ Đông Quản Đến Bến Của Bạn
Thời gian giao hàng tiêu chuẩn là 12 ngày làm việc cho một linh kiện dập với số lượng lên đến 100.000 chiếc, bao gồm cả thời gian chế tạo khuôn. Đối với một mẫu thử nghiệm đơn lẻ, chúng tôi có thể giao trong 7 ngày. Chúng tôi vận chuyển qua DHL hoặc FedEx cho các đơn hàng nhỏ (1–50 kg) và vận chuyển đường biển cho các đơn hàng số lượng lớn trên 500 kg. Mỗi kiện hàng bao gồm các linh kiện dập được bọc trong giấy chống ăn mòn VCI, được ngăn cách bằng vách ngăn để tránh trầy xước. Chúng tôi báo giá chi phí vận chuyển thành một dòng riêng để bạn thấy rõ chính xác số tiền bạn phải trả—không có phí xử lý ẩn.
Thông Số Kỹ Thuật
Năng Lực BQUQ
Vật liệu
SPCC, SECC, SUS 301/304/316L, 5052 Al, C1100 Cu, 65Mn
Độ dày vật liệu
0,1 mm – 6,0 mm
Kích thước linh kiện tối đa
500 mm × 400 mm
Dung sai kích thước
±0,01 mm (quan trọng), ±0,05 mm (thông thường)
Độ nhám bề mặt (Ra)
0,8 µm (sau khi dập), 0,4 µm (sau khi nén ép)
Chiều cao ba via
≤ 5% độ dày vật liệu
Độ cứng (sau khi dập)
HRC 22–28 (ủ mềm), HRC 44–48 (xử lý nhiệt)
Tuổi thọ khuôn dập liên hoàn
1.000.000+ nhát dập trước khi mài lại
Thời gian giao hàng (mẫu thử)
7 ngày làm việc
Thời gian giao hàng (sản xuất)
12 ngày làm việc cho đến 100.000 chiếc
MOQ
Không có tối thiểu (1 chiếc vẫn được)
Số lượng đặt hàng tối thiểu (MOQ) cho Dập Tấm Kim Loại của bạn là bao nhiêu?
Chúng tôi không có MOQ—đặt hàng một linh kiện mẫu thử hoặc 100.000 chiếc; giá mỗi đơn vị chỉ điều chỉnh theo khối lượng vật liệu, không theo quy mô đơn hàng.
Bạn có thể tùy chỉnh khuôn dập để phù hợp với hình dạng linh kiện cụ thể của tôi không?
Có, chúng tôi chế tạo toàn bộ khuôn nội bộ từ bản vẽ CAD 3D hoặc bản vẽ 2D của bạn và chúng tôi sẽ sửa đổi khuôn trong vòng 36 giờ nếu bạn thay đổi kích thước lỗ hoặc góc uốn trong giai đoạn lấy mẫu.
Làm thế nào bạn đảm bảo chất lượng trên một đợt dập số lượng lớn?
Chúng tôi thực hiện kiểm tra sản phẩm đầu tiên bằng CMM trên mỗi lô hàng, kiểm tra calip đo qua/không qua mỗi 500 nhát dập và kiểm tra 5% tổng số lượng trước khi giao hàng—tất cả đều được ghi lại trong báo cáo kỹ thuật số.
Thời gian giao hàng tiêu chuẩn của bạn là bao lâu và bạn có