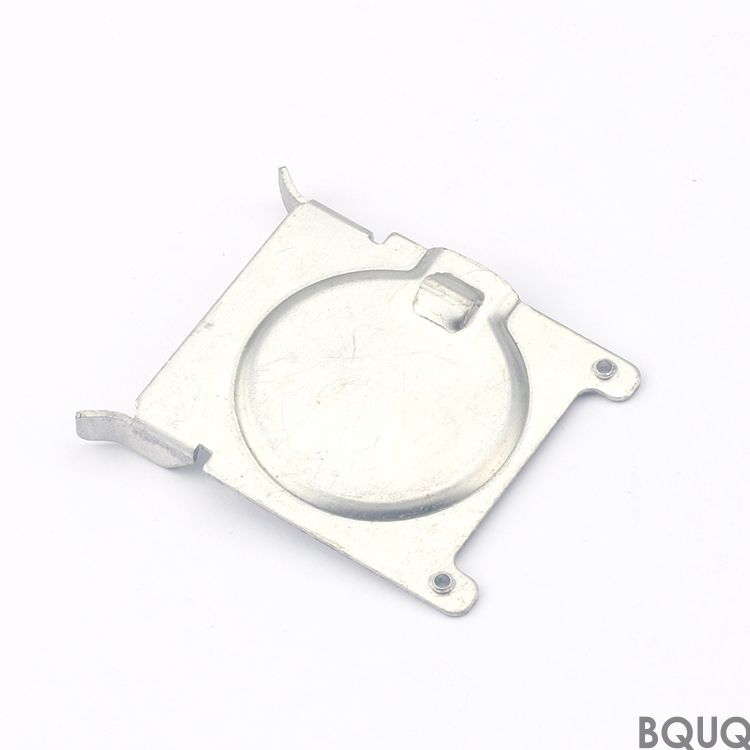
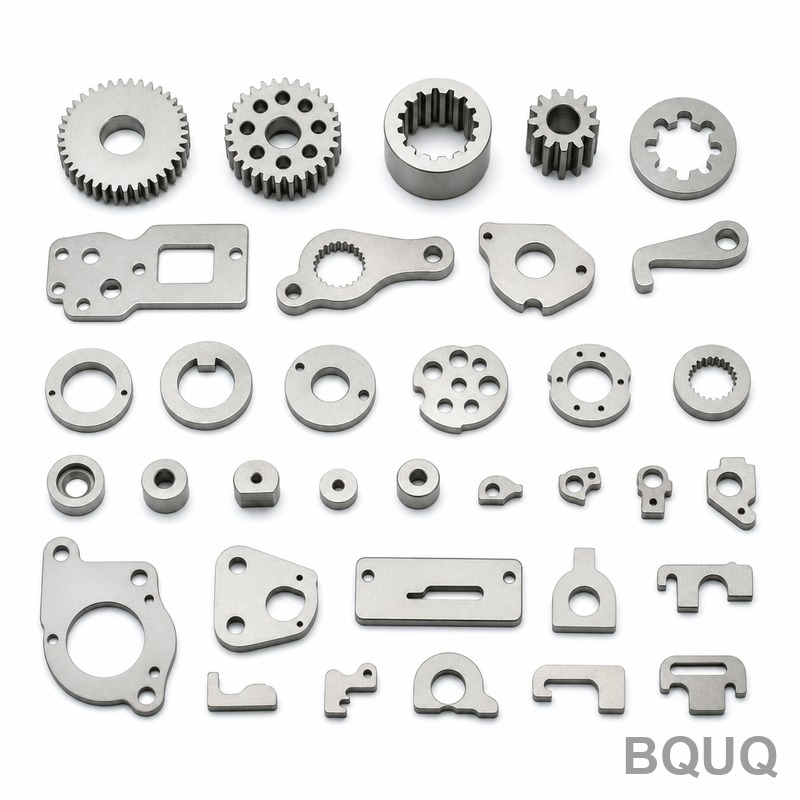
Dập tấm kim loại là một quy trình tạo hình nguội, trong đó dải kim loại cuộn được đưa qua khuôn dập để cắt, uốn, và dập nổi chi tiết trong một hành trình liên tục. Tại nhà máy Dong
Linh Kiện Dập Tấm Kim Loại Chính Xác BQUQ Sản Xuất Tại Trung Quốc, Không MOQ
Dập tấm kim loại là một quy trình tạo hình nguội, trong đó dải kim loại cuộn được đưa qua khuôn dập để cắt, uốn, và dập nổi chi tiết trong một hành trình liên tục. Tại nhà máy Dongguan của BQUQ, chúng
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dập tấm kim loại là một quy trình tạo hình nguội, trong đó dải kim loại cuộn được đưa qua khuôn dập để cắt, uốn, và dập nổi chi tiết trong một hành trình liên tục. Tại nhà máy Dongguan của BQUQ, chúng tôi duy trì dung sai dập ở mức ±0.01mm trên các kích thước quan trọng, với chiều cao ba via dưới 0.05mm và độ phẳng trong phạm vi 0.1mm trên mỗi 100mm — đạt được nhờ 20 năm kinh nghiệm thiết kế khuôn và kiểm soát máy ép servo. Mẫu thử điển hình được giao trong 7 ngày, linh kiện sản xuất trong 15 ngày, và độ cứng trên các chi tiết dập sau xử lý nhiệt đạt 58 HRC mà không bị nứt.
Lựa Chọn Thép Làm Khuôn Quyết Định Chi Phí Thực Sự Của Linh Kiện
Khuôn dập của bạn là trái tim của mọi chi tiết. Chúng tôi sử dụng thép làm khuôn D2, DC53, và SKD11 cho các khuôn có tuổi thọ trên 500,000 hành trình. Đối với các đơn hàng số lượng lớn trên 1 triệu chi tiết, chúng tôi chuyển sang sử dụng mảnh cắt carbide trên các cạnh cắt — điều này giảm mài mòn khuôn tới 70% và giữ dung sai chi tiết của bạn ổn định trong suốt cả lô hàng. Chúng tôi cũng phân tích sản lượng hàng năm của bạn trước khi báo giá: nếu bạn cần 5,000 chi tiết mỗi năm, chúng tôi khuyên dùng khuôn thép đã tôi cứng; nếu bạn cần 5 triệu, chúng tôi chế tạo khuôn tiến bộ (progressive die) với 8-12 trạm. Quyết định kỹ thuật ban đầu này tự nó đã giúp giảm 30-40% chi phí cho mỗi chi tiết so với phương pháp sử dụng khuôn thông thường.
Khuôn Tiến Bộ (Progressive Die) So Với Khuôn Đơn Cấp: Chúng Tôi Sử Dụng Loại Nào Cho Hình Dạng Chi Tiết Của Bạn
Chúng tôi vận hành ba loại máy ép hàng ngày: máy ép servo từ 25 tấn đến 400 tấn, máy ép tốc độ cao lên đến 600 hành trình mỗi phút, và máy ép thủy lực cho các chi tiết dập sâu. Đối với các chi tiết phẳng có lỗ, chúng tôi sử dụng khuôn tiến bộ để thực hiện cắt phôi, đột lỗ, uốn, và dập nổi trong một lần — loại bỏ các nguyên công phụ. Đối với các chi tiết có độ dập sâu hoặc các mặt bích 90 độ phức tạp, chúng tôi chuyển sang khuôn chuyển tiếp (transfer die) trên máy ép thủy lực để kiểm soát dòng chảy vật liệu và ngăn ngừa rách. Mọi khuôn dập đều được mô phỏng bằng phần mềm AutoForm trước khi cắt thép, vì vậy bạn không bao giờ phải trả tiền cho việc chế tạo khuôn theo phương pháp thử và sai. Chúng tôi đảm bảo kiểm tra chi tiết đầu tiên (FAI) trong vòng 24 giờ sau khi sản xuất mẫu.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng Cho Dập
Chúng tôi dự trữ SPCC, SECC, SUS301, SUS304, nhôm 5052, và đồng C1100 với độ dày từ 0.1mm đến 6.0mm. Đối với các chi tiết dập cần tôi cứng, chúng tôi sử dụng thép martensitic đã tôi trước (ví dụ: SK5, SK7) đạt 48-52 HRC sau khi tạo hình, hoặc chúng tôi xử lý nhiệt sau bằng lò chân không để đạt 58 HRC với độ biến dạng tối thiểu. Các tùy chọn bề mặt bao gồm ủ sáng, mạ điện phân kẽm, và mạ kẽm nhúng nóng. Chúng tôi cũng cung cấp dịch vụ tôi cứng chọn lọc bằng cảm ứng cho các vùng chịu mài mòn — chi tiết của bạn có các cạnh cứng và lõi dẻo dai. Tất cả chứng chỉ vật liệu đều có thể truy xuất theo số mẻ nấu của nhà máy thép, và chúng tôi giữ kho cuộn thép cho 95% các hợp kim phổ biến để thời gian giao hàng của bạn không bao giờ phải chờ đợi việc mua vật liệu.
Kiểm Soát Ba Via và Chất Lượng Cạnh Trên Mọi Phôi Dập
Chiều cao ba via là lý do phổ biến nhất khiến chi tiết bị loại bỏ trong dập. Chúng tôi kiểm soát điều này bằng cách duy trì khe hở khuôn từ 5-8% độ dày vật liệu cho mỗi bên — đối với thép 1.0mm, khe hở đó là 0.05-0.08mm. Máy ép của chúng tôi có bộ điều chỉnh chiều cao khuôn tự động bù đắp cho sự giãn nở nhiệt trong các quá trình chạy dài, giữ ba via dưới 0.05mm ngay cả sau 100,000 hành trình. Đối với các cạnh tiếp xúc với gioăng hoặc bề mặt lắp ghép, chúng tôi thêm một bước cắt tinh (fine-blanking) thứ cấp để đạt được bề mặt cắt 100% — không có vùng đứt gãy, không có ba via. Chúng tôi đo ba via bằng máy so sánh quang học trên mọi chi tiết đầu tiên và mỗi 2 giờ trong quá trình sản xuất. Nếu bản vẽ của bạn có mũi tên chỉ hướng ba via, chúng tôi sẽ định hướng khuôn theo đúng — không tính thêm phí.
Kiểm Tra Trước Mỗi Lô Hàng Xuất Xưởng: Báo Cáo CMM và Độ Cứng
Mỗi lô hàng đều có báo cáo kích thước từ máy đo CMM Zeiss (máy đo tọa độ) với độ phân giải 0.5µm. Chúng tôi đo tất cả các kích thước quan trọng, vị trí lỗ, và dung sai biên dạng theo bản vẽ 2D hoặc mô hình 3D của bạn. Độ cứng được kiểm tra bằng máy đo độ cứng Rockwell cho thép và máy đo Vickers cho tấm mỏng. Độ nhám bề mặt được kiểm tra bằng máy đo profilometer — chúng tôi duy trì Ra 0.8µm trên bề mặt dập và Ra 0.2µm trên các khu vực dập nổi. Chúng tôi cũng thực hiện kiểm tra trực quan 100% để phát hiện trầy xước, vết lõm, và đổi màu dưới độ phóng đại 2x. Báo cáo kiểm tra được gửi qua email cho bạn trong vòng 24 giờ sau khi hoàn thành mẫu và kèm theo mỗi lô hàng sản xuất. Nếu chúng tôi bỏ sót một dung sai, chúng tôi sẽ sản xuất lại chi tiết mà không tính phí — điều này được ghi rõ trong hợp đồng của chúng tôi.
Thông số
Thông số kỹ thuật
Ghi chú
Độ dày vật liệu
0.1 – 6.0 mm
Thép, thép không gỉ, nhôm, đồng
Dung sai (đột lỗ)
±0.01 mm
Trên các vị trí lỗ quan trọng
Dung sai (uốn)
±0.05 mm
Trên chiều dài uốn 100mm
Độ nhám bề mặt
Ra 0.8 µm
Như khi dập; Ra 0.2 µm khi dập nổi
Chiều cao ba via
≤0.05 mm
Tiêu chuẩn; cắt tinh = 0
Độ phẳng
0.1 mm / 100 mm
Sau khi khử ứng suất
Độ cứng (sau xử lý nhiệt)
48 – 58 HRC
Xử lý nhiệt chân không
Kích thước chi tiết tối đa
600 mm x 400 mm
Lớn hơn qua máy ép song song
Tuổi thọ khuôn
500k – 5M hành trình
Carbide cho sản lượng lớn
Thời gian giao hàng
7 ngày (mẫu thử), 15 ngày (sản xuất)
Tính từ khi duyệt bản vẽ
Không MOQ: Từ Một Mẫu Thử Đến Hàng Triệu Chi Tiết
Hầu hết các nhà máy dập yêu cầu số lượng tối thiểu 10,000 chi tiết để khấu hao chi phí khuôn. Chúng tôi thì không. Chính sách không MOQ của chúng tôi có nghĩa là bạn có thể đặt hàng 1 mẫu thử để kiểm tra lắp ráp, 500 chi tiết cho một đợt chạy thử, hoặc 500,000 chi tiết cho sản xuất toàn phần. Đối với số lượng ít, chúng tôi sử dụng khuôn mô-đun giúp giảm 60% thời gian thiết lập và chi phí dụng cụ. Đối với số lượng lớn, chúng tôi vận hành máy ép tốc độ cao ở 400-600 hành trình mỗi phút để giữ giá mỗi đơn vị cạnh tranh. Chúng tôi hiểu rằng phát triển sản phẩm là một quá trình lặp đi lặp lại — đơn hàng đầu tiên của bạn có thể là 50 chiếc, đơn hàng thứ hai là 5,000 chiếc. Chúng tôi lưu giữ khuôn của bạn miễn phí trong 2 năm, vì vậy việc đặt hàng lại chỉ là một cuộc gọi. Không tối thiểu, không phí lưu kho, không phí thiết lập ẩn.
Chúng Tôi Đảm Bảo Độ Chính Xác Lặp Lại Giữa Các Lô Hàng Như Thế Nào
Độ chính xác của dập bị sai lệch theo thời gian do mài mòn khuôn và thay đổi nhiệt độ máy ép. Chúng tôi khắc phục điều này bằng các cảm biến trong khuôn đo độ dày dải kim loại và lực đột mỗi chu kỳ. Nếu lực sai lệch hơn 3% so với đường cơ sở, máy ép tự động dừng và công nhân vận hành điều chỉnh khuôn. Vòng kiểm soát khép kín này giữ cho các chi tiết của bạn giống hệt nhau từ chi tiết đầu tiên đến chi tiết thứ 100,000. Chúng tôi cũng sử dụng hệ thống điểm tham chiếu cố định — mỗi khuôn được đăng ký trên một tấm chuẩn, vì vậy việc lắp lại khuôn sau bảo trì tái tạo cùng một sự căn chỉnh trong phạm vi 0.005mm. Đối với khuôn nhiều khoang, chúng tôi cân bằng dòng chảy vật liệu bằng các chốt điều khiển dòng chảy, đảm bả