Dập thanh cái trung tâm dữ liệu: Đồng T2 2mm, Độ dẫn điện cao, 100K/Tháng
Thanh cái trung tâm dữ liệu mang toàn bộ dòng sự cố của một rack, và giao diện được dập của nó là nơi dòng điện đó hoặc đi qua sạch sẽ hoặc biến thành nhiệt. Hai yếu tố quyết định kết quả: độ dẫn điện của đồng và chất lượng bề mặt tiếp xúc được dập. Sai một trong hai sẽ dẫn đến điểm nóng, sụt áp tăng, và một chi tiết hỏng kiểm tra nhiệt đúng vào thời điểm không mong muốn.
Bối cảnh & Thách thức Dự án
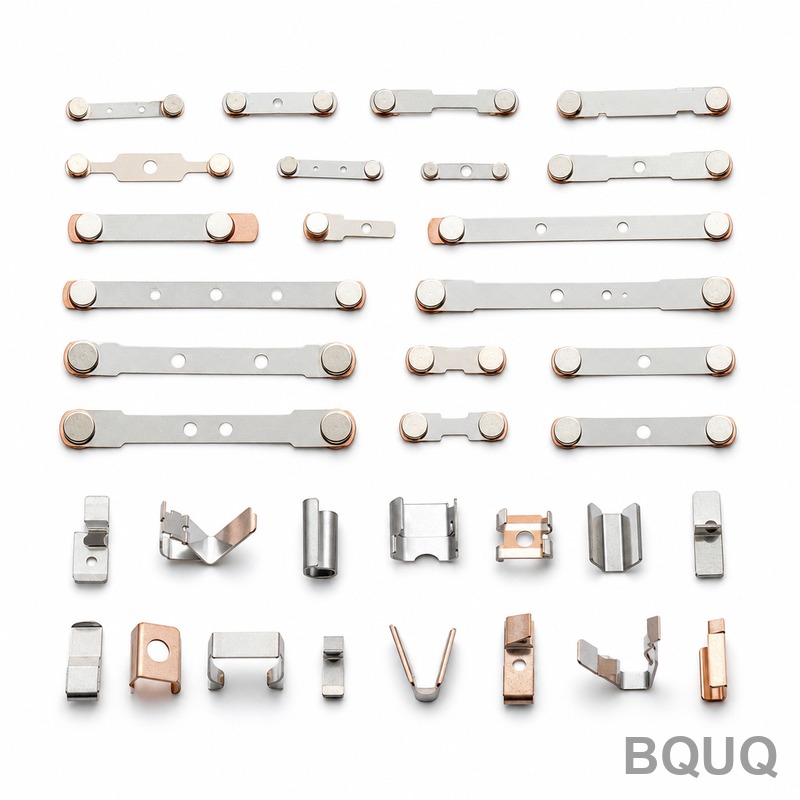
Một nhà cung cấp thiết bị phần cứng nguồn cho trung tâm dữ liệu đã đến với chúng tôi với một họ thanh cái đồng được dập cho phân phối điện dòng cao bên trong rack và hệ thống busway. Các chi tiết được tạo hình từ dải đồng T2 dày 2mm, và ở độ dày này vật liệu đủ cứng để chống lại khuôn, nhưng cũng đủ mềm để biến dạng ở những chỗ không mong muốn. Sản lượng bắt đầu từ 100.000 chiếc mỗi tháng với lộ trình rõ ràng tăng lên gấp nhiều lần khi nền tảng được triển khai.
Các thanh cái phải đảm bảo điện trở tiếp xúc thấp tại các giao diện bắt bu lông và cắm vào, giữ độ phẳng để áp khít đúng vào các linh kiện ghép, và mang lớp mạ thiếc giữ bề mặt ổn định qua nhiều năm trong môi trường ấm, chịu tải liên tục. Bất kỳ ba via nào trên bề mặt tiếp xúc, bất kỳ vết nứt nào tại chỗ uốn, bất kỳ sự thay đổi nào về độ dày lớp mạ đều trở thành rủi ro độ tin cậy trong một hệ thống mà không ai có thể cho phép ngừng hoạt động chỉ vì một chi tiết dập.
Thách thức kỹ thuật là các yêu cầu này xung đột với nhau trong quá trình dập. Đồng có độ dẫn điện cao hơn thì mềm hơn và dễ bị nứt cạnh và xước xát hơn; bán kính uốn chặt hơn làm tăng nguy cơ gãy ở mặt ngoài chỗ uốn; và tiết diện 2mm có nghĩa là khuôn phải chịu tải trọng lớn trong khi vẫn tạo ra vết cắt sạch, không ba via trên mọi cạnh tiếp xúc. Thêm mạ thiếc sau đó và các cạnh cắt cùng độ phẳng phải đã đúng ngay từ đầu, vì mạ chỉ khuếch đại những gì quá trình dập để lại.
Áp lực thương mại thêm một ràng buộc thứ hai. Họ thanh cái thay đổi theo từng thế hệ rack, vì vậy khuôn phải được thiết kế một lần và sau đó sản xuất nhất quán qua các lô dài, đồng thời vẫn cho phép sửa đổi các đặc điểm giữa các chương trình mà không phải loại bỏ toàn bộ khuôn. Điều đó có nghĩa là tuổi thọ khuôn có thể dự đoán được, kiểm soát ba via, và một quy trình có thể đo lường được, không chỉ chạy.
Lựa chọn vật liệu đã được cố định sớm: đồng T2, một mác có độ dẫn điện cao là mặc định cho phần cứng nguồn DC, ở độ dày 2mm để mang dòng điện mà không tăng nhiệt độ quá mức. Lựa chọn đó, kết hợp với sản lượng, đã loại bỏ gia công cắt gọt hoặc đúc và chỉ thẳng vào dập khuôn liên hoàn là con đường duy nhất có thể đạt được cả chi phí và tính nhất quán cùng lúc.
Giải pháp Quy trình BQUQ
Tổng thể: thiết kế khuôn liên hoàn dựa trên hành vi thực tế của đồng, kiểm soát tạo hình theo từng giai đoạn, và coi các bề mặt tiếp xúc là các đặc điểm chính xác thay vì sản phẩm phụ của quá trình dập.
Thiết kế Khuôn Liên hoàn
Các thanh cái chạy trên khuôn liên hoàn liên tục nên mọi đặc điểm, từ lỗ định vị đến biên dạng tiếp xúc, đường uốn, và cắt tỉa cuối cùng, đều được thiết lập bởi cùng một khuôn trong một lần chạy, giữ mối quan hệ lỗ-với-cạnh nhất quán qua hàng triệu hành trình. Khuôn được thiết kế với tạo hình theo giai đoạn để mỗi chỗ uốn chia sẻ một phần biến dạng thay vì một cú đánh mạnh, đó là điều giữ đồng T2 2mm không bị nứt ở bán kính ngoài.
Tạo hình, Uốn & Loại bỏ Ba via
Bán kính uốn được đặt để phù hợp với độ giãn thực tế của vật liệu thay vì mức tối thiểu trên bản vẽ, và các cạnh cắt được duy trì để tạo ra vết cắt sạch với ba via tối thiểu. Sau khi tạo hình, chi tiết đi qua bước loại bỏ ba via được kiểm soát để loại bỏ các cạnh sắc trên bề mặt tiếp xúc và lỗ bu lông mà không làm tròn các đặc điểm cần giữ sắc nét. Vì khuôn là liên hoàn, chi tiết được tạo hình hoàn chỉnh và tách ra trong một dòng chảy liên tục, giữ thời gian chu kỳ thấp và tính nhất quán kích thước cao ở 100K chiếc mỗi tháng.
Mạ Thiếc & Kiểm soát Điện trở Tiếp xúc
Mạ là nơi độ tin cậy lâu dài của thanh cái được thiết lập. Chi tiết được mạ đến độ dày được kiểm soát với độ bám dính tốt, và quy trình được giám sát để thiếc không tích tụ không đều trên các cạnh hoặc thành lỗ, đó là nơi điện trở tiếp xúc âm thầm tăng lên. Độ phẳng được xác minh sau khi mạ, vì một thanh cái được mạ không áp phẳng sẽ cho điện trở cao bất kể đồng bên dưới tốt đến đâu. Mạ niken có sẵn khi cần bề mặt cứng hơn, chống mài mòn hơn cho các chu kỳ ghép lặp lại.
Thông số Kỹ thuật Chính
| Mục | Thông số |
|---|---|
| Vật liệu | Dải đồng T2, phôi 2mm (có sẵn dải 0.1-3mm) |
| Tạo hình | Dập khuôn liên hoàn / liên tục với uốn theo giai đoạn |
| Vị trí lỗ | ±0.05mm, sai lệch góc uốn trong 0.5 độ |
| Xử lý bề mặt | Mạ thiếc (có sẵn mạ niken); kiểm soát độ phẳng sau mạ |
| Điện trở tiếp xúc | Thấp và ổn định giữa các lô, được xác minh trên chi tiết hoàn chỉnh |
| Sản lượng | 100.000 chiếc/tháng, có thể mở rộng lên sản lượng hàng triệu |
| Kiểm tra | Kiểm tra kích thước theo lô, độ dày lớp mạ, và xác minh độ phẳng |
| Giao hàng | Mẫu trong 5 ngày, lô sản xuất đầu tiên trong 18 ngày |
Kiểm soát Chất lượng & Giao hàng
Trước khi sản xuất đầy đủ, kiểm tra mẫu đầu tiên xác nhận biên dạng tiếp xúc, vị trí lỗ, góc uốn, tình trạng ba via, và độ dày lớp mạ so với bản vẽ. Mẫu đầu tiên đã được phê duyệt đó trở thành đường cơ sở cho toàn bộ chương trình, và được kiểm tra lại mỗi khi khuôn được bảo dưỡng hoặc lô cuộn mới được đưa vào.
Trong sản xuất, mỗi lô đều có kiểm tra kích thước với lấy mẫu, xác minh độ dày lớp mạ, và kiểm tra độ phẳng trên các bề mặt áp khít. Chiều cao ba via và tình trạng cạnh được theo dõi vì chúng quyết định chất lượng tiếp xúc. Toàn bộ quy trình vận hành dưới hệ thống chất lượng ISO9001:2015.
Kết quả: mẫu trong 5 ngày, lô sản xuất đầu tiên trong 18 ngày, và một quy trình ổn định ở 100.000 chiếc mỗi tháng đã mở rộng lên sản lượng hàng triệu khi nền tảng của khách hàng phát triển. Điện trở tiếp xúc giữ nhất quán giữa các lô, và độ phẳng duy trì trong yêu cầu áp khít sau khi mạ, đó là điều giữ các chi tiết khỏi danh sách hỏng nhiệt của khách hàng.
Sản phẩm & Tài nguyên Liên quan
Các chi tiết đồng và đồng thau được dập cho nhiệm vụ điện là yêu cầu thường xuyên ở đây. Các bộ sưu tập liên quan bao gồm Đầu cực & Tiếp điểm Điện bằng Đồng thau được Dập và Tấm lưỡng cực Pin nhiên liệu Hydro được Dập, cả hai đều chia sẻ cùng những thách thức về độ dẫn điện, độ phẳng, và mạ như thanh cái.
Đối với các câu hỏi về quy trình liên quan đến dung sai dập, mạ, và sản lượng, hãy xem Trung tâm FAQ của chúng tôi, hoặc gửi bản vẽ và chúng tôi sẽ trả lời báo giá trong vòng 12 giờ.
Câu hỏi Thường gặp
Có thể dập đồng T2 2mm mà không bị nứt tại các chỗ uốn không?
Có, nếu khuôn được chế tạo cho điều đó. Chúng tôi tạo hình theo giai đoạn để mỗi chỗ uốn chia sẻ biến dạng, đặt bán kính phù hợp với độ giãn thực tế của đồng, và giữ các cạnh cắt sắc. Mẫu đầu tiên xác nhận bán kính uốn, ba via, và lớp mạ trước khi bắt đầu chạy, và quy trình được theo dõi theo từng lô ở 100.000 chiếc mỗi tháng.
Làm thế nào để giữ điện trở tiếp xúc thấp và ổn định?
Bằng cách kiểm soát bề mặt, không chỉ đồng. Bề mặt tiếp xúc không ba via, mạ thiếc đồng đều với độ bám dính tốt, và độ phẳng được xác minh sau khi mạ đều giữ giao diện sạch và nhất quán. Mỗi lô được kiểm tra độ dày lớp mạ và độ phẳng, đó là nơi các vấn đề điện trở tiếp xúc thường bắt đầu.
Khuôn liên hoàn có thể xử lý sản lượng nào ở đây?
Dập khuôn liên tục chạy từ 100.000 chiếc mỗi tháng trở lên đến sản lượng hàng triệu, với độ dày phôi từ 0.1mm đến 3mm. Khuôn được thiết kế một lần và sau đó sản xuất nhất quán qua các lô dài, vì vậy một nền tảng rack đang tăng tốc có thể mở rộng mà không cần quy trình mới mỗi thế hệ.
Có cung cấp mạ thiếc và niken trên đồng được dập không?
Có. Mạ thiếc là tiêu chuẩn cho bề mặt tiếp xúc ổn định, có thể hàn được, và mạ niken có sẵn khi cần bề mặt cứng hơn, chống mài mòn hơn cho việc ghép lặp lại. Cả hai đều được kiểm soát độ dày, và độ phẳng được xác minh sau khi mạ để chi tiết vẫn áp khít đúng vào thanh cái ghép của nó.