Dập tấm kết nối mô-đun pin EV: Nhôm 1060, 0.8mm, Mạ niken
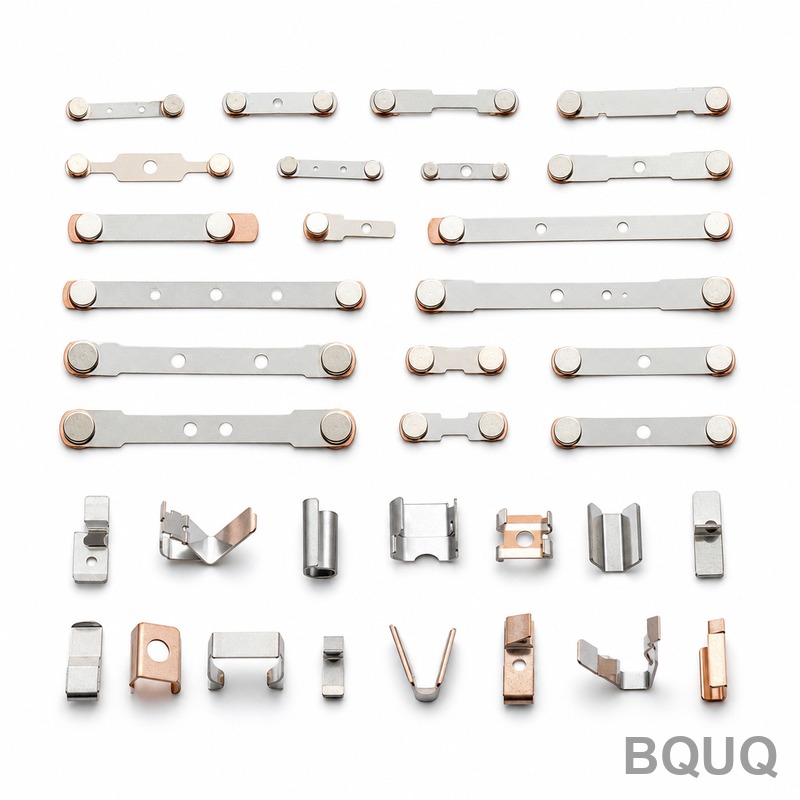
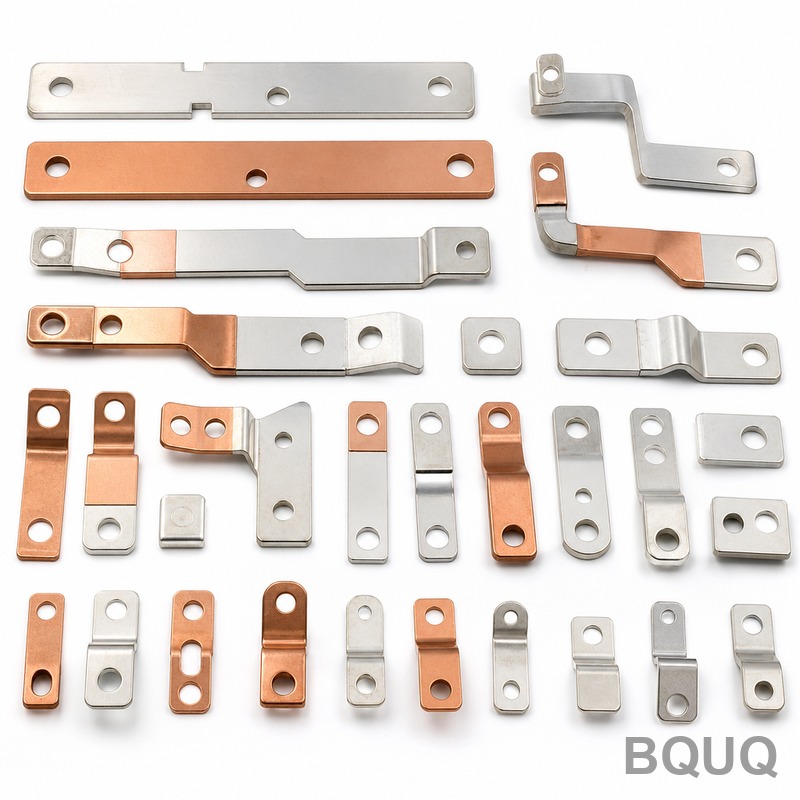
Một tấm kết nối mô-đun pin EV trông có vẻ đơn giản trên bản vẽ - một dải nhôm phẳng với vài lỗ và một vài dạng tạo hình. Trong sản xuất, nó là một trong những chi tiết khó tính nhất trong pack. Với độ dày 0.8mm, nhôm gần như không có độ cứng riêng, và ngay khi mạ niken tham gia vào quy trình, độ phẳng thay vì biên dạng trở thành thông số quyết định liệu chi tiết có được chấp nhận hay không.
Bối cảnh & Thách thức Dự án
Một nhà cung cấp mô-đun pin EV Tier-1 ở Đông Trung Quốc đã mang đến cho chúng tôi một tấm kết nối để liên kết các tab cell riêng lẻ thành busbar cấp mô-đun. Nhà cung cấp trước đây của họ có thể sản xuất hình học nhưng không thể giữ độ phẳng sau khi mạ niken. Các chi tiết đo trong dung sai tại máy dập khi quay lại từ dây chuyền mạ bị cong lên tới 0.3mm, và robot lắp ráp trên dây chuyền mô-đun đã từ chối chúng. Việc làm lại thủ công, chậm và không bao giờ hoàn toàn đáng tin cậy.
Chi tiết là nhôm 1060, dày 0.8mm - một loại có độ dẫn điện cao, độ dẻo cao, lý tưởng cho đầu nối dẫn điện nhưng gần như không có khả năng chống đàn hồi và bị xước khi tiếp xúc nhẹ nhất. Bản vẽ yêu cầu vị trí lỗ trong khoảng ±0.05mm, độ phẳng tổng thể 0.1mm trên 100mm sau khi mạ, cạnh cắt không có ba via, và lớp hoàn thiện niken mờ để chống ăn mòn và điện trở tiếp xúc ổn định.
Bốn yêu cầu đó mâu thuẫn với nhau. Việc dập tạo hình chi tiết gây ra ứng suất; việc loại bỏ ba via làm sạch cạnh có thể tái tạo ứng suất; bể mạ bảo vệ bề mặt thêm nhiệt và hydro giải phóng bất kỳ ứng suất còn lại nào. Khối lượng đã đóng cửa với các lựa chọn mềm: khách hàng cần 200.000 chiếc mỗi tháng, tăng lên 250.000 khi ra mắt mẫu, điều này loại trừ bất kỳ phương án thủ công hoặc bán tự động nào. Quy trình phải là dây chuyền dập liên tục với kiểm soát trong dây chuyền, cấp cho dây chuyền mạ cuộn-cuộn thay vì mạ thùng theo lô.
Độ phẳng không phải là vấn đề thẩm mỹ trên chi tiết này. Một tấm kết nối bị cong làm thay đổi diện tích tiếp xúc giữa tấm và tab cell, làm tăng điện trở mối nối và có thể tạo ra mối hàn không đều hoặc khe hở mà máy kiểm tra mô-đun gắn cờ. Con số độ phẳng 0.1mm đã được đưa vào thông số kỹ thuật sau một sự cố thực địa, vì vậy không có chỗ để thương lượng giảm xuống, và khách hàng muốn một nguồn có thể giữ nó bằng quy trình thay vì phân loại chi tiết tốt khỏi chi tiết xấu.
Giải pháp Quy trình BQUQ
Cách tiếp cận của chúng tôi là coi độ phẳng như một biến số quy trình từ cuộn đến cuộn xuất hàng, không phải là kết quả được kiểm tra ở cuối cùng.
Chuẩn bị Khuôn & Cuộn
Một khuôn tiến với trình tự trạm được thiết kế để giữ vật liệu càng gần trục trung hòa càng tốt. Thay vì một trạm tạo hình nặng tập trung ứng suất, việc tạo hình được chia thành các giai đoạn tăng dần nhẹ nhàng, và các lỗ định vị được tái sử dụng làm tham chiếu datum tại mỗi trạm để sai số định vị tích lũy không bao giờ tích tụ. Cuộn 1060 đầu vào được kiểm tra độ cứng và độ cong; cuộn bị cong cấp một dải bị cong vào ngay cả một khuôn hoàn hảo, vì vậy các cuộn không đạt chuẩn bị loại bỏ trước khi đến máy dập. Cuộn cũng được chạy qua máy làm thẳng và kiểm soát vòng để dải đi vào trạm đầu tiên với lực căng nhất quán; lực căng đầu vào không đều là một nguồn biến đổi độ phẳng âm thầm mà không có lượng kiểm tra cuối dây chuyền nào có thể khắc phục.
Dập & Loại bỏ Ba via
Dập chạy trên dây chuyền liên tục với tốc độ hành trình được kiểm soát, với các lỗ khoét trong khuôn tại lối ra của lỗ và khe hở khuôn được đặt để cắt sạch thay vì xé. Loại bỏ ba via được tích hợp vào dụng cụ thay vì thực hiện sau trong máy đánh bóng, điều này sẽ làm dải mất phẳng. Các cạnh ra khỏi máy dập trong giới hạn ba via 0.05mm, với độ phẳng trong 0.05mm trên 100mm trước khi mạ. Hình học dao cắt được phù hợp với độ dẻo của 1060 để mặt cắt nhẵn và mặt gãy ngắn, giữ cạnh trong giới hạn ba via đó mà không cần hoạt động thứ cấp.
Mạ Niken Cuộn-cuộn
Các chi tiết vẫn trên dải mang qua dây chuyền mạ cuộn-cuộn. Mạ dải dưới lực căng, thay vì mạ các chi tiết rời trong thùng, giữ mỗi tấm phẳng qua bể. Độ dày niken được giữ ở 1.5-3µm và được kiểm soát bằng mật độ dòng điện và tốc độ dây chuyền; hóa học niken ứng suất thấp và trình tự rửa được kiểm soát ngăn ngừa biến dạng do hydro. Độ phẳng được xác minh trên cuộn, không phải trên bàn mẫu. Hóa học bể và độ dẫn được ghi nhật ký hàng ngày, vì bể bị trôi là nguyên nhân phổ biến nhất khiến một chi tiết phẳng rời dây chuyền bị cong.
Thông số Kỹ thuật Chính
| Mục | Thông số |
|---|---|
| Vật liệu | Nhôm 1060, cuộn 0.8mm |
| Vị trí lỗ | ±0.05mm |
| Độ phẳng | 0.05mm/100mm trước mạ, 0.1mm/100mm sau mạ |
| Chiều cao ba via | ≤0.05mm, loại bỏ ba via trong khuôn |
| Hoàn thiện bề mặt | Niken mờ cuộn-cuộn, 1.5-3µm |
| Khối lượng | 200.000 chiếc/tháng, tăng lên 250.000, không áp lực MOQ |
| Kiểm tra | Cảm biến trong khuôn + SPC, CMM mẫu đầu tiên, CPK≥1.33 |
| Giao hàng | Mẫu đầu tiên 5 ngày, lô sản xuất đầu tiên 18 ngày |
Kiểm soát Chất lượng & Giao hàng
Kiểm tra mẫu đầu tiên là bố trí CMM đầy đủ cộng với kiểm tra độ phẳng sau mạ trước khi khuôn được đưa vào sản xuất. Trên dây chuyền, cảm biến trong khuôn giám sát vị trí cấp liệu và tấn, trong khi vị trí lỗ và độ phẳng được biểu đồ hóa với SPC để bất kỳ sự trôi dạt nào được phát hiện tại trạm thay vì ở cuối. CPK≥1.33 được duy trì trên vị trí lỗ và độ phẳng, và mỗi lô hàng đều có báo cáo kiểm tra với dữ liệu CPK, tất cả dưới hệ thống ISO9001:2015.
Kết quả: mẫu 5 ngày sau khi phê duyệt bản vẽ, lô 200.000 chiếc đầu tiên trong 18 ngày, sau đó là lịch trình cuốn hàng tháng. Độ phẳng sau mạ ổn định ở 0.06-0.08mm trên 100mm, thoải mái trong giới hạn 0.1mm, và tỷ lệ từ chối của dây chuyền mô-đun giảm từ khoảng 4% xuống dưới 0.2%. Dây chuyền hiện giữ khoảng 250.000 chiếc/tháng ở đỉnh điểm mà không cần thêm dụng cụ.
Sản phẩm & Tài nguyên Liên quan
Tấm kết nối này thuộc họ rộng hơn các chi tiết năng lượng dập mà chúng tôi chế tạo. Xem cách kỷ luật khuôn liên tục tương tự được áp dụng trên các sản phẩm liên quan:
Một họ hàng gần bằng đồng phosphor, nơi điện trở tiếp xúc và tính chất lò xo quan trọng hơn độ dẫn điện, được đề cập trong nghiên cứu điển hình của chúng tôi về Dập Đầu nối Cao áp EV. Nhiều câu hỏi sản xuất hơn được trả lời trong Trung tâm FAQ của chúng tôi.
FAQ
Tại sao mạ niken làm biến dạng chi tiết nhôm dập?
Hai hiệu ứng xếp chồng. Việc tạo hình để lại ứng suất dư trong nhôm 0.8mm, và bể mạ thêm nhiệt và hydro giải phóng nó, đó là điều làm cong các chi tiết của nhà cung cấp trước lên tới 0.3mm. Mạ trên dải mang dưới lực căng thay vì rời trong thùng giữ chi tiết được hạn chế qua bể, giữ độ phẳng ở 0.06-0.08mm trên 100mm.
Độ phẳng thực tế bạn có thể giữ sau khi mạ là bao nhiêu?
Chúng tôi giữ 0.1mm trên 100mm sau khi mạ niken như giới hạn hợp đồng, và trong thực tế chạy 0.06-0.08mm trên 100mm. Độ phẳng trước khi mạ được giữ trong 0.05mm trên 100mm, điều này cho chúng tôi biên độ thay vì dựa vào dây chuyền mạ để sửa một dải bị cong. Vị trí lỗ được giữ ở ±0.05mm, và cả hai đặc điểm đều được biểu đồ hóa với SPC ở CPK≥1.33.
Bạn có thực sự có thể giao 200.000 chiếc mỗi tháng?
Có. Chi tiết chạy trên khuôn tiến liên tục, đó là lý do tại sao khối lượng chưa bao giờ là ràng buộc - độ phẳng mới là. Mẫu đầu tiên giao trong 5 ngày, lô đầy đủ đầu tiên trong 18 ngày, và dây chuyền duy trì 200.000 đến 250.000 chiếc/tháng theo lịch trình cuốn mà không có áp lực MOQ.
Làm thế nào để kiểm soát ba via mà không cần hoạt động đánh bóng?
Loại bỏ ba via được tích hợp vào khuôn. Các lỗ khoét trong khuôn tại lối ra của lỗ và khe hở khuôn được kiểm soát cắt sạch thay vì xé, vì vậy các chi tiết rời máy dập trong giới hạn ba via 0.05mm. Đánh bóng sẽ nhanh hơn trên giấy tờ nhưng sẽ làm một dải nhôm 0.8mm mất phẳng, vì vậy chúng tôi tránh hoàn toàn. Đó cũng là lý do tại sao độ phẳng được kiểm tra trước khi mạ cũng như sau, để một vấn đề loại bỏ ba via không bao giờ ẩn sau lớp niken.