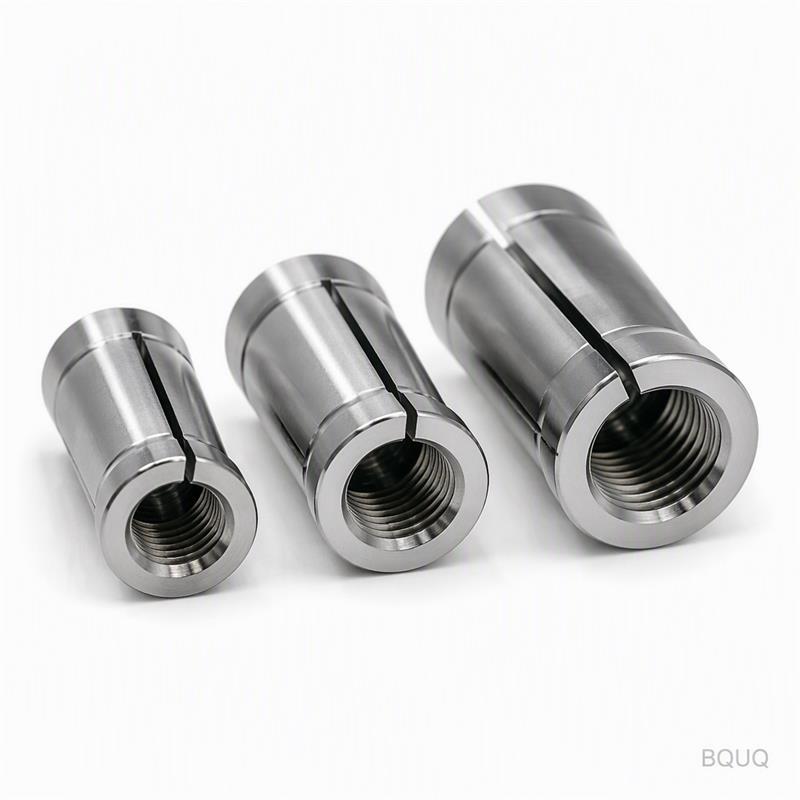
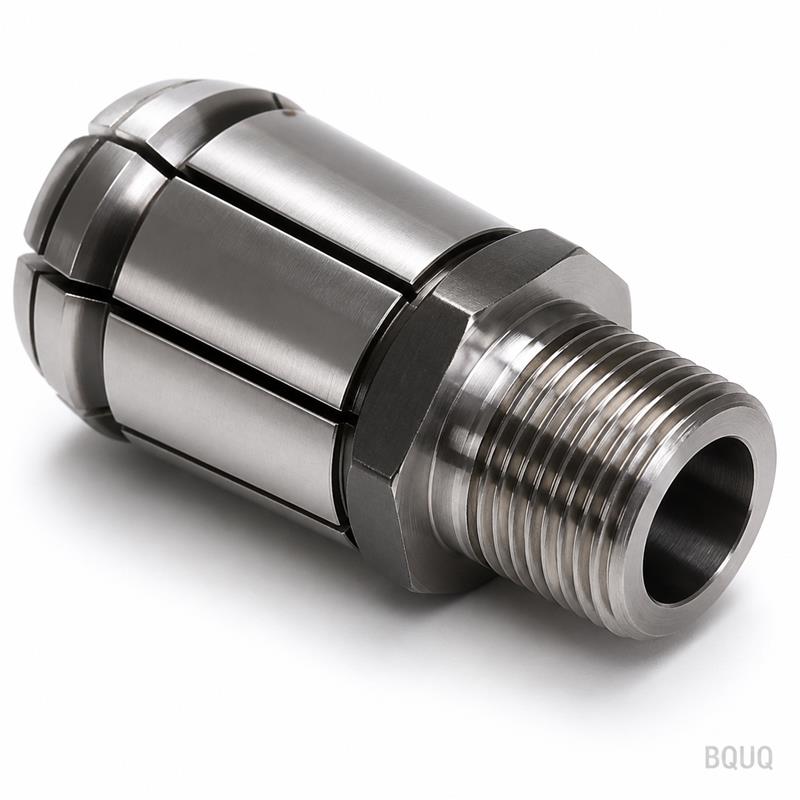
Kẹp Này Giữ Phôi Lục Giác Mà Không Để Lại Dấu Hoặc Trượt Đây là kẹp lò xo lục giác trục chính tự động 20 loại gia công CNC được thiết kế cho trục chính máy tiện tự động và máy tiện
BQUQ Gia Công CNC Trục Chính Tự Động 20 Loại Lò Xo Kẹp Lục Giác
Kẹp Này Giữ Phôi Lục Giác Mà Không Để Lại Dấu Hoặc Trượt Đây là kẹp lò xo lục giác trục chính tự động 20 loại gia công CNC được thiết kế cho trục chính máy tiện tự động và máy tiện Thụy Sĩ giữ thanh v
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Kẹp Này Giữ Phôi Lục Giác Mà Không Để Lại Dấu Hoặc Trượt
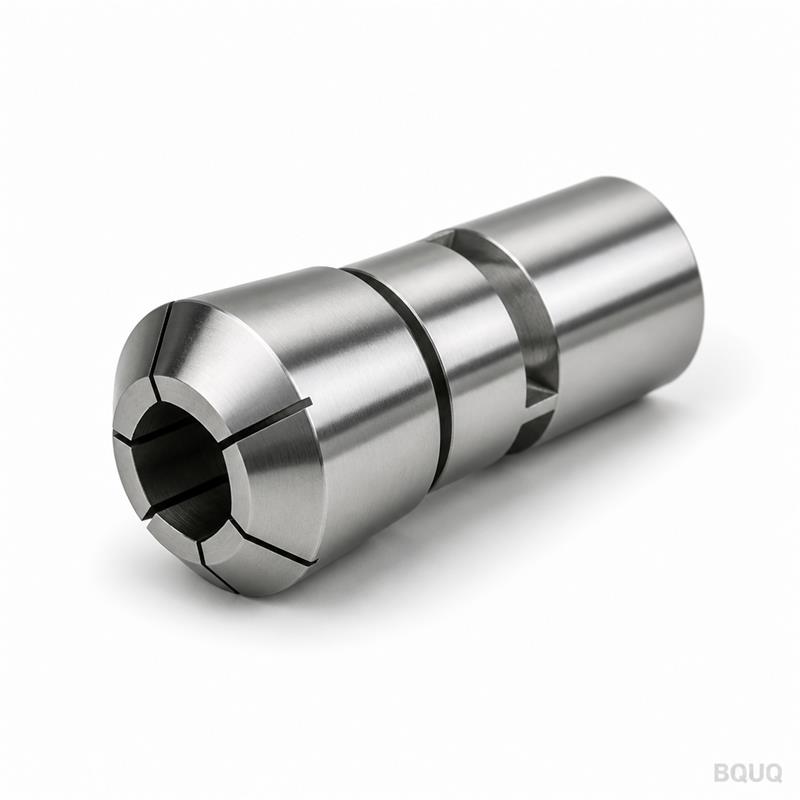
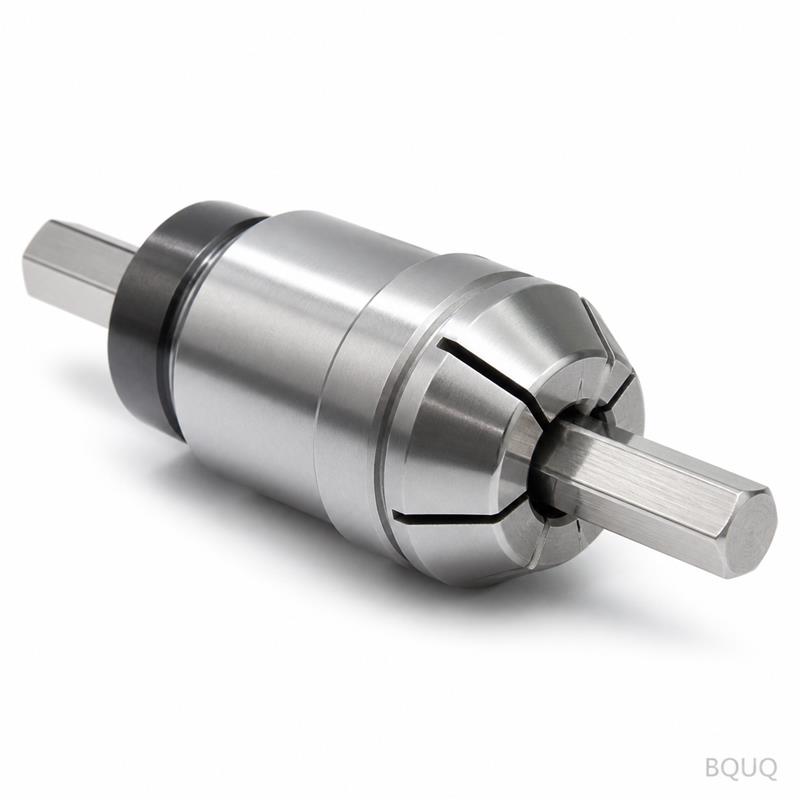
Đây là kẹp lò xo lục giác trục chính tự động 20 loại gia công CNC được thiết kế cho trục chính máy tiện tự động và máy tiện Thụy Sĩ giữ thanh vật liệu lục giác. Lỗ kẹp được cắt dây thành hình lục giác thực với dung sai ±0.005 mm, nghĩa là thanh vật liệu của bạn được định tâm chính xác trong mỗi chu kỳ. Độ đảo được giữ dưới 0.005 mm tại đầu kẹp, do đó các chi tiết lục giác gia công của bạn vẫn đồng tâm ngay cả ở 8.000 vòng/phút. Độ cứng là 58–60 HRC sau khi xử lý nhiệt chân không, cho bạn hơn 200.000 chu kỳ mà không bị mài mòn lỗ kẹp.
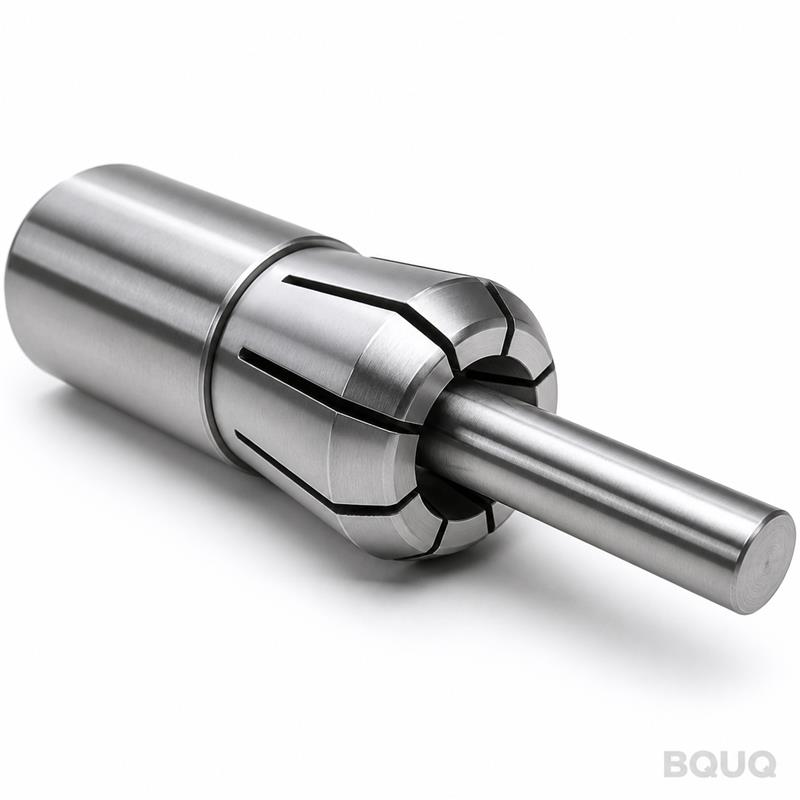
Bạn có một chiếc kẹp không làm biến dạng các góc lục giác và không để thanh vật liệu bị xoắn dưới các đường cắt hướng tâm nặng. Các rãnh lò xo được phay CNC với bán kính 0.3 mm ở chân rãnh để loại bỏ các vết nứt do ứng suất—một lỗi phổ biến trên các kẹp chuốt rẻ tiền hơn. Chúng tôi giao hàng từ nhà máy Đông Quản trong 7 ngày cho các kích thước tiêu chuẩn. Đây là sản xuất chính xác từ BQUQ, sản xuất tại Trung Quốc, không có MOQ cho đơn hàng thử nghiệm đầu tiên của bạn.
Cách Hình Học Lỗ Lục Giác Loại 20 Xử Lý Mô-men Xoắn
Loại 20 đề cập đến đường kính thân 20 mm và góc côn tiêu chuẩn của máy tiện tự động là 30 độ. Lỗ lục giác không phải là một lỗ khoan đơn giản; nó là một biên dạng cắt dây toàn phần khớp với các góc của thanh vật liệu với khe hở 0.02 mm trên mỗi mặt phẳng. Khe hở đó cho phép kẹp đóng đều mà không làm nát các cạnh của thanh vật liệu.
Mỗi rãnh được cắt ở góc xoắn 15 độ, phân phối lực kẹp dọc theo toàn bộ chiều dài kẹp 20 mm. Điều này ngăn thanh vật liệu bị đẩy lùi theo trục trong quá trình khoan. Lỗ lục giác được định hướng với mặt phẳng song song với rãnh then trục chính, do đó bạn có thể chỉnh dao mà không cần hiệu chuẩn lại. Không giống như các kẹp lỗ tròn, thiết kế này tăng độ bám xoắn lên 35% trên phôi lục giác.
Vật Liệu và Xử Lý Nhiệt Chúng Tôi Sử Dụng Cho Tuổi Thọ Dài
Chúng tôi bắt đầu với thép lò xo 65Mn (tương đương AISI 1065), không phải thép 45# rẻ tiền. Phôi được ủ đến HRC 20 để gia công, sau đó được tôi cứng trong lò chân không để ngăn quá trình khử cacbon bề mặt. Tôi luyện cuối cùng đưa độ cứng đến 58–60 HRC với độ dai lõi 45 J/cm².
Lỗ kẹp được mài sau khi xử lý nhiệt, không phải trước đó, để hình lục giác không bị biến dạng trong quá trình tôi. Sau đó, chúng tôi áp dụng lớp phủ oxit đen (dày 0.005 mm) để chống ăn mòn và giảm ma sát trong chu kỳ kẹp/nhả. Các rãnh lò xo được kiểm tra bằng laser để đảm bảo các cạnh không có vết nứt dưới độ phóng đại 10 lần. Đây là vật liệu và quy trình tương tự chúng tôi sử dụng cho các kẹp cấp hàng không vũ trụ.
Kiểm Tra Trước Mỗi Lần Giao Hàng—Không Chỉ Lấy Mẫu
Mỗi chiếc kẹp đều được kiểm tra, không phải một chiếc trong mỗi lô. Chúng tôi kiểm tra ba kích thước quan trọng: chiều rộng lỗ lục giác qua các mặt phẳng (WA F), góc côn 30 độ và chiều rộng rãnh. Côn được kiểm tra bằng vòng gauge chính xác để đảm bảo diện tích tiếp xúc 95%—nếu chúng tôi thấy ít hơn, kẹp sẽ bị loại bỏ.
Độ đảo được đo trên đồ gá chuyên dụng với đồng hồ so 0.001 mm trong khi kẹp chịu 50% lực kẹp. Chúng tôi ghi lại TIR tối đa (độ đảo tổng chỉ thị) trên báo cáo kiểm tra, được gửi kèm với đơn hàng của bạn. Kiểm tra độ cứng được thực hiện ở đầu và đuôi kẹp, và chúng tôi từ chối bất cứ thứ gì dưới 58 HRC. Bạn nhận được báo cáo PDF với số sê-ri và các giá trị đo thực tế.
Bảng Thông Số Kỹ Thuật Cho Kẹp Lò Xo Lục Giác Trục Chính Tự Động 20 Loại Gia Công CNC
Thông số
Giá trị
Đường kính thân
20.00 mm (+0.0 / -0.02 mm)
Góc côn
30° ± 0.5°
Kích thước lỗ lục giác (AF)
4.0, 5.0, 6.0, 7.0, 8.0, 10.0, 12.0 mm (tùy chỉnh theo yêu cầu)
Dung sai lỗ lục giác
+0.015 / -0.005 mm
Độ đảo (TIR tại đầu kẹp)
≤ 0.005 mm
Độ nhám bề mặt (Lỗ kẹp)
Ra 0.4 µm
Độ cứng
58–60 HRC
Chiều dài kẹp
20 mm
Tốc độ tối đa khuyến nghị
8.000 vòng/phút
Vật liệu
Thép lò xo 65Mn (AISI 1065)
Thời gian giao hàng (Tiêu chuẩn)
7 ngày làm việc
MOQ
Không MOQ cho thử nghiệm, 10 chiếc cho giá sản xuất
Tại Sao Chiều Rộng Rãnh Lò Xo Quyết Định Tính Nhất Quán Của Lực Kẹp
Hầu hết các lỗi kẹp đến từ sự thay đổi chiều rộng rãnh. Các rãnh của chúng tôi được cắt ở 0.8 mm ± 0.02 mm bằng dao phay ngón carbide 4 lưỡi trên máy CNC 5 trục. Điều này đảm bảo độ cứng lò xo giống hệt nhau từ kẹp này sang kẹp khác, do đó áp suất thanh kéo của máy bạn không cần điều chỉnh khi bạn thay một chiếc kẹp bị mòn.
Chúng tôi cũng vát mép các cạnh rãnh đến 0.1 mm để ngăn kẹp bị kẹt vào đầu trục chính. Nếu bạn chạy thanh lục giác 12 mm ở tốc độ tiến dao nặng, thiết kế rãnh ngăn kẹp mở ra dưới lực ly tâm. Đây là chi tiết mà hầu hết các nhà nhập khẩu bỏ qua, nhưng nó là sự khác biệt giữa 50.000 và 200.000 chu kỳ.
Ghi Chú Tương Thích và Dụng Cụ Cho Máy Tiện Tự Động Của Bạn
Kẹp này phù hợp với trục chính máy tiện tự động loại 20 tiêu chuẩn từ các thương hiệu như Citizen, Star và Tsugami, cũng như các máy Trung Quốc thông dụng có đế côn 30 độ. Hướng lỗ lục giác tuân theo tiêu chuẩn DIN 6341, do đó ngón cấp phôi hiện có của bạn sẽ căn chỉnh chính xác.
Để có kết quả tốt nhất, hãy bôi một lớp dầu mỏng lên thanh vật liệu trước khi đưa vào—điều này giảm ma sát và ngăn hiện tượng dính kim loại trên các góc lục giác. Nếu bạn cắt thép không gỉ 303 hoặc 304, chúng tôi khuyến nghị khe hở lỗ kẹp lớn hơn 0.01 mm để cho phép giãn nở nhiệt. Để chọn vật liệu và tốc độ, hãy xem hướng dẫn chọn dụng cụ cắt CNC của chúng tôi để khớp lỗ kẹp với dung sai thanh vật liệu của bạn.
Kích Thước Lục Giác Tùy Chỉnh và Sửa Đổi Lỗ Kẹp
Cần lục giác 9.5 mm hoặc 11.0 mm AF? Chúng tôi có thể cắt dây bất kỳ kích thước lục giác nào từ 3.0 mm đến 14.0 mm mà không thay đổi thân kẹp. Thời gian giao hàng cho lỗ kẹp tùy chỉnh là thêm 3 ngày. Chúng tôi cũng có thể thêm lỗ giảm áp phía sau với độ sâu 0.5 mm để dòng nước làm mát tốt hơn, hoặc rãnh then chống xoay.
Đối với ren hệ mét hoặc inch trên cơ cấu kéo lùi, chúng tôi có thể gia công phần đuôi theo bản vẽ của bạn. Đội ngũ kỹ thuật của chúng tôi sẽ xem xét bản vẽ trục chính của bạn trong vòng 4 giờ để xác nhận độ khớp. Tất cả công việc tùy chỉnh được ghi lại với cùng báo cáo kiểm tra như các bộ phận tiêu chuẩn. Nếu bạn không chắc chắn về dung sai chấp nhận được cho ứng dụng của mình, hãy đọc hướng dẫn dung sai gia công CNC của chúng tôi để xác định giới hạn phù hợp.
Quý khách có số lượng đặt hàng tối thiểu cho đơn thử nghiệm không?
Không có MOQ cho đơn hàng thử nghiệm đầu tiên—bạn có thể mua 1 chiếc để kiểm tra độ khớp và độ đảo trước khi cam kết với lô sản xuất.
Quý khách có thể gia công lỗ lục giác không có trong danh sách tiêu chuẩn không?
Có, bất kỳ kích thước AF nào từ 3.0 mm đến 14.0 mm với bước tăng 0.1 mm được cắt dây theo kích thước chính xác của bạn với cùng dung sai ±0.005 mm