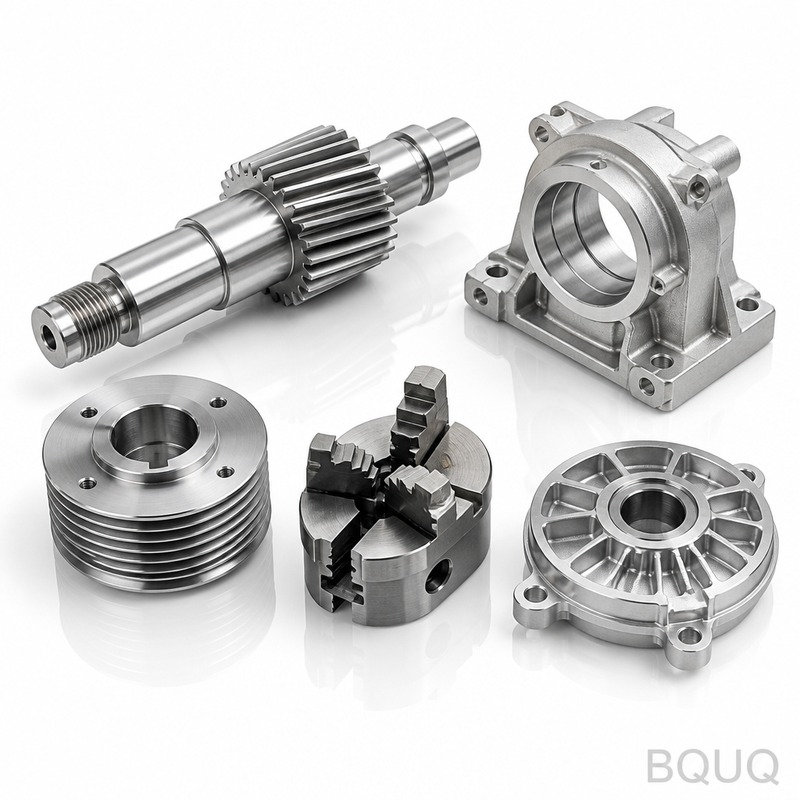
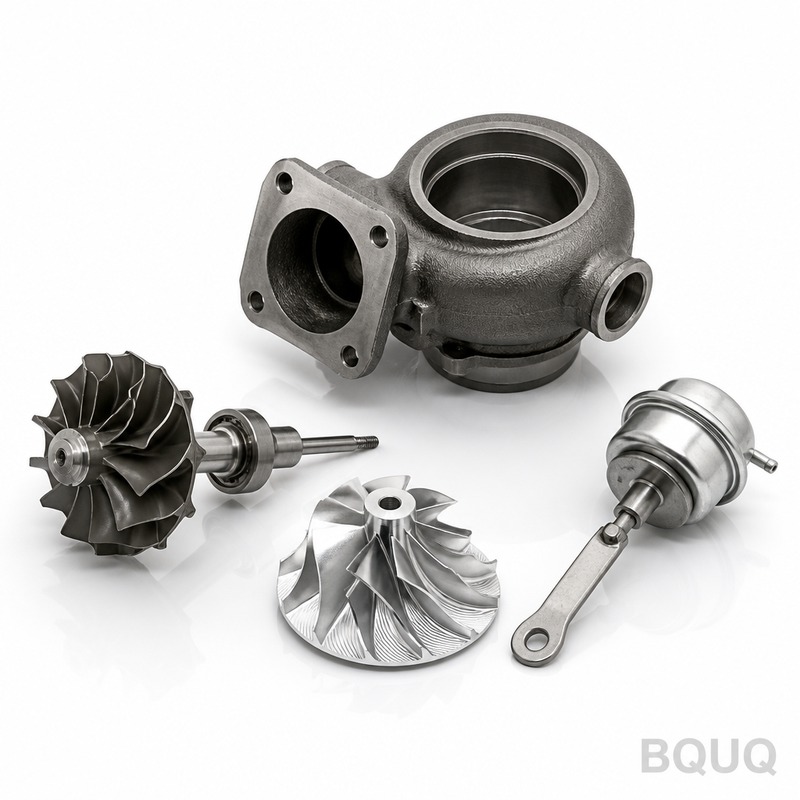
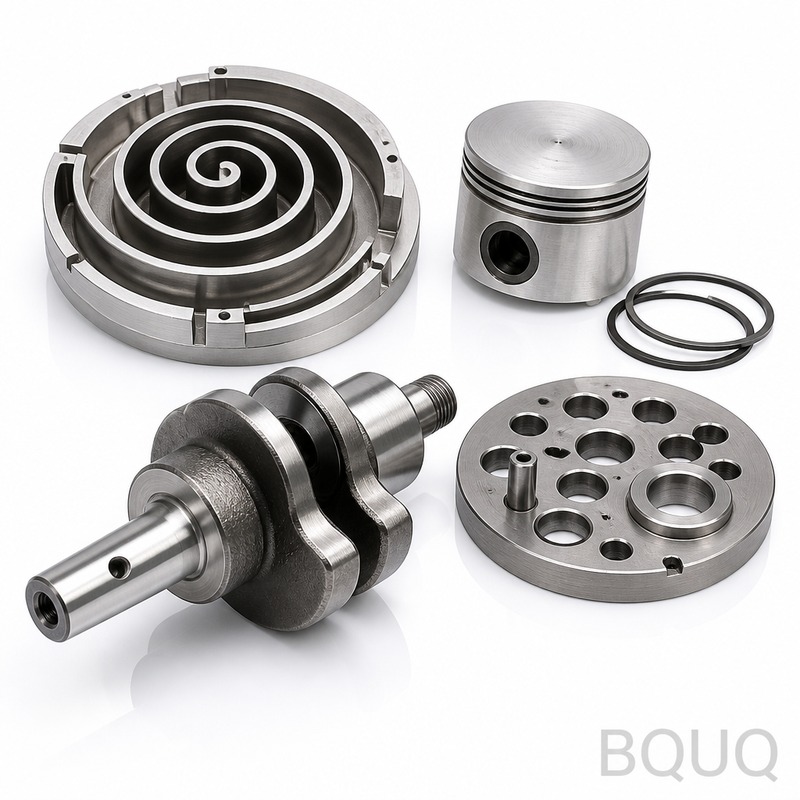
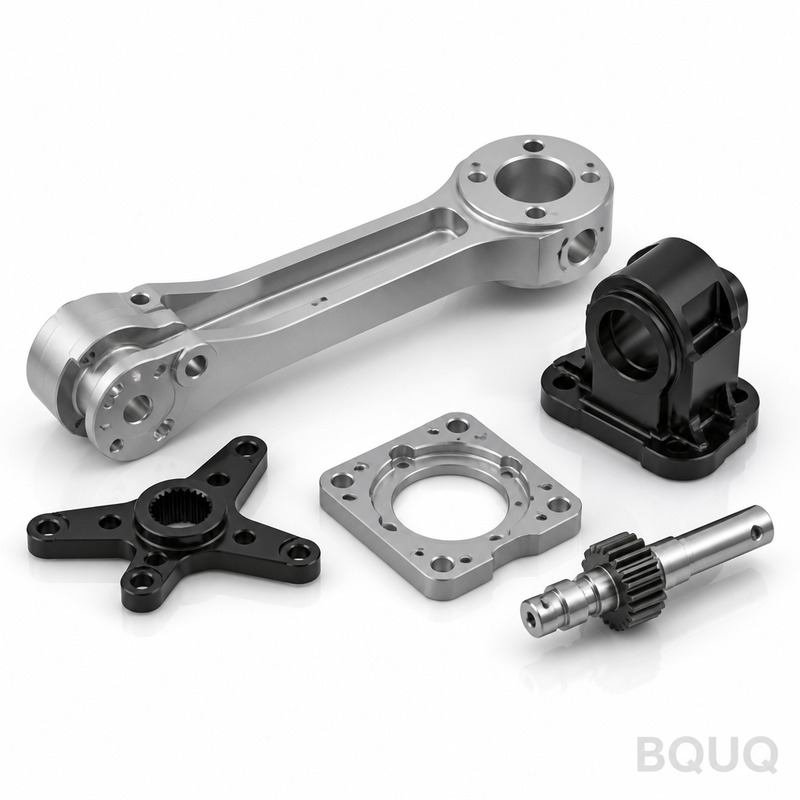
Dòng sản phẩm này bao gồm các linh kiện gia công CNC cho máy công cụ điện—vỏ hộp số, trục phần ứng, bệ đỡ ổ bi và thân mâm cặp—được sản xuất trên máy 5 trục Mazak và Fanuc tại nhà
Linh Kiện Máy Công Cụ Điện Gia Công CNC | BQUQ Sản Xuất Chính Xác
Dòng sản phẩm này bao gồm các linh kiện gia công CNC cho máy công cụ điện—vỏ hộp số, trục phần ứng, bệ đỡ ổ bi và thân mâm cặp—được sản xuất trên máy 5 trục Mazak và Fanuc tại nhà máy Dongguan của chú
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dòng sản phẩm này bao gồm các linh kiện gia công CNC cho máy công cụ điện—vỏ hộp số, trục phần ứng, bệ đỡ ổ bi và thân mâm cặp—được sản xuất trên máy 5 trục Mazak và Fanuc tại nhà máy Dongguan của chúng tôi. Bạn nhận được dung sai định vị ±0,005 mm, độ đảo TIR 0,008 mm trên các đường kính quan trọng và độ cứng bề mặt 48 HRC sau xử lý nhiệt, với thời gian giao hàng tiêu chuẩn 15 ngày cho mẫu thử. Nếu máy khoan, máy mài hoặc cờ lê va đập của bạn cần một bộ phận chịu được hơn 10.000 chu kỳ mà không mài mòn, đây là bảng thông số kỹ thuật bạn nên đọc.
Cách Chúng Tôi Duy Trì Độ Đảo 0,008 mm Trên Trục Phần Ứng
Độ đảo làm giảm tuổi thọ ổ bi và gây rung động trong các dụng cụ quay. Chúng tôi mài trục phần ứng giữa hai tâm sau khi tiện CNC, sử dụng máy mài trụ có độ phân giải 0,5 µm. Sau đó, chúng tôi kiểm tra từng trục trên máy đo độ tròn Talyrond. Quy trình: tiện thô, xử lý nhiệt, mài đường kính ngoài đến TIR 0,008 mm, sau đó mài nghiền tinh cổ trục ổ bi đến Ra 0,4 µm. Đối với trục then hoa, chúng tôi sử dụng mài định hình để giữ khoảng cách răng trong ±0,01 mm—điều này ngăn ngừa tiếng kêu của bánh răng ở tốc độ 20.000 vòng/phút.
Vật Liệu và Xử Lý Nhiệt Cho Tải Trọng Va Đập
Các bộ phận máy công cụ điện chịu tải trọng va đập, không chỉ mô-men xoắn ổn định. Chúng tôi gia công từ thép hợp kim 8620 cho bánh răng thấm cacbon (58-62 HRC, chiều sâu lớp thấm 0,8-1,2 mm), 4140 cho thân mâm cặp (lõi 28-32 HRC, tôi cảm ứng đến 52 HRC trên bề mặt kẹp) và nhôm 6061-T6 cho vỏ nhẹ. Đối với môi trường nhiệt độ cao như trục lưỡi cưa đĩa, chúng tôi sử dụng thép không gỉ 440C được tôi cứng đến 56 HRC. Mỗi lô hàng đều có báo cáo kiểm tra độ cứng—chúng tôi không bỏ qua điều này ngay cả với mẫu đơn lẻ.
Nếu bạn cần một cấp vật liệu cụ thể, chúng tôi tìm nguồn cung trong nước trong vòng 3 ngày. Nhưng hãy tuân thủ ba vật liệu cơ bản này trừ khi bạn có yêu cầu kiểm tra độ mỏi. Đơn vị xử lý nhiệt của chúng tôi được chứng nhận ISO 9001 và vận hành lò chân không để giảm thiểu biến dạng—rất quan trọng cho các ống lót thành mỏng.
Kiểm Tra Trước Mỗi Lô Hàng: CMM và Máy Đo Biên Dạng Bề Mặt
Chúng tôi không chỉ tin tưởng vào máy móc. Mỗi đơn hàng linh kiện máy công cụ điện gia công CNC đều trải qua quy trình kiểm tra 3 bước: (1) đo dò trong quá trình gia công mỗi 10 chi tiết cho đường kính lỗ quan trọng, (2) kiểm tra CMM cuối cùng trên máy Zeiss cho GD&T—vị trí thực, độ song song và độ đồng tâm, (3) xác minh độ nhám bề mặt bằng máy đo biên dạng Mitutoyo trên các bề mặt làm kín. Đối với các bộ phận quan trọng về độ đảo, chúng tôi thêm kiểm tra chức năng 100%: quay bộ phận ở tốc độ định mức với đồng hồ so. Bạn nhận được báo cáo PDF kỹ thuật số với tất cả giá trị đo được, không chỉ là dấu "đạt".
Hạng mục Thông số
Giá trị / Phạm vi
Vật liệu
8620, 4140, 440C, 6061-T6, 7075-T6, đồng thau C360
Phạm vi đường kính
3 mm đến 300 mm
Phạm vi chiều dài
2 mm đến 600 mm
Độ cứng (toàn bộ)
28-32 HRC (lõi 4140), 56-60 HRC (440C)
Độ cứng bề mặt
58-62 HRC trên 8620 thấm cacbon
Dung sai gia công
±0,005 mm trên lỗ, ±0,01 mm trên ren ngoài
Độ nhám bề mặt (Ra)
0,4 µm mài, 0,8 µm tiện, 1,6 µm phay
Độ đảo (TIR)
0,008 mm trên cổ trục mài, 0,02 mm trên bề mặt tiện
Thời gian giao hàng
15 ngày cho mẫu thử, 25 ngày cho sản xuất
MOQ
Không MOQ — chấp nhận đơn hàng 1 chiếc
Ren và Then Hoa: Lựa Chọn Dụng Cụ Cắt Ngăn Ngừa Gãy Ta-rô
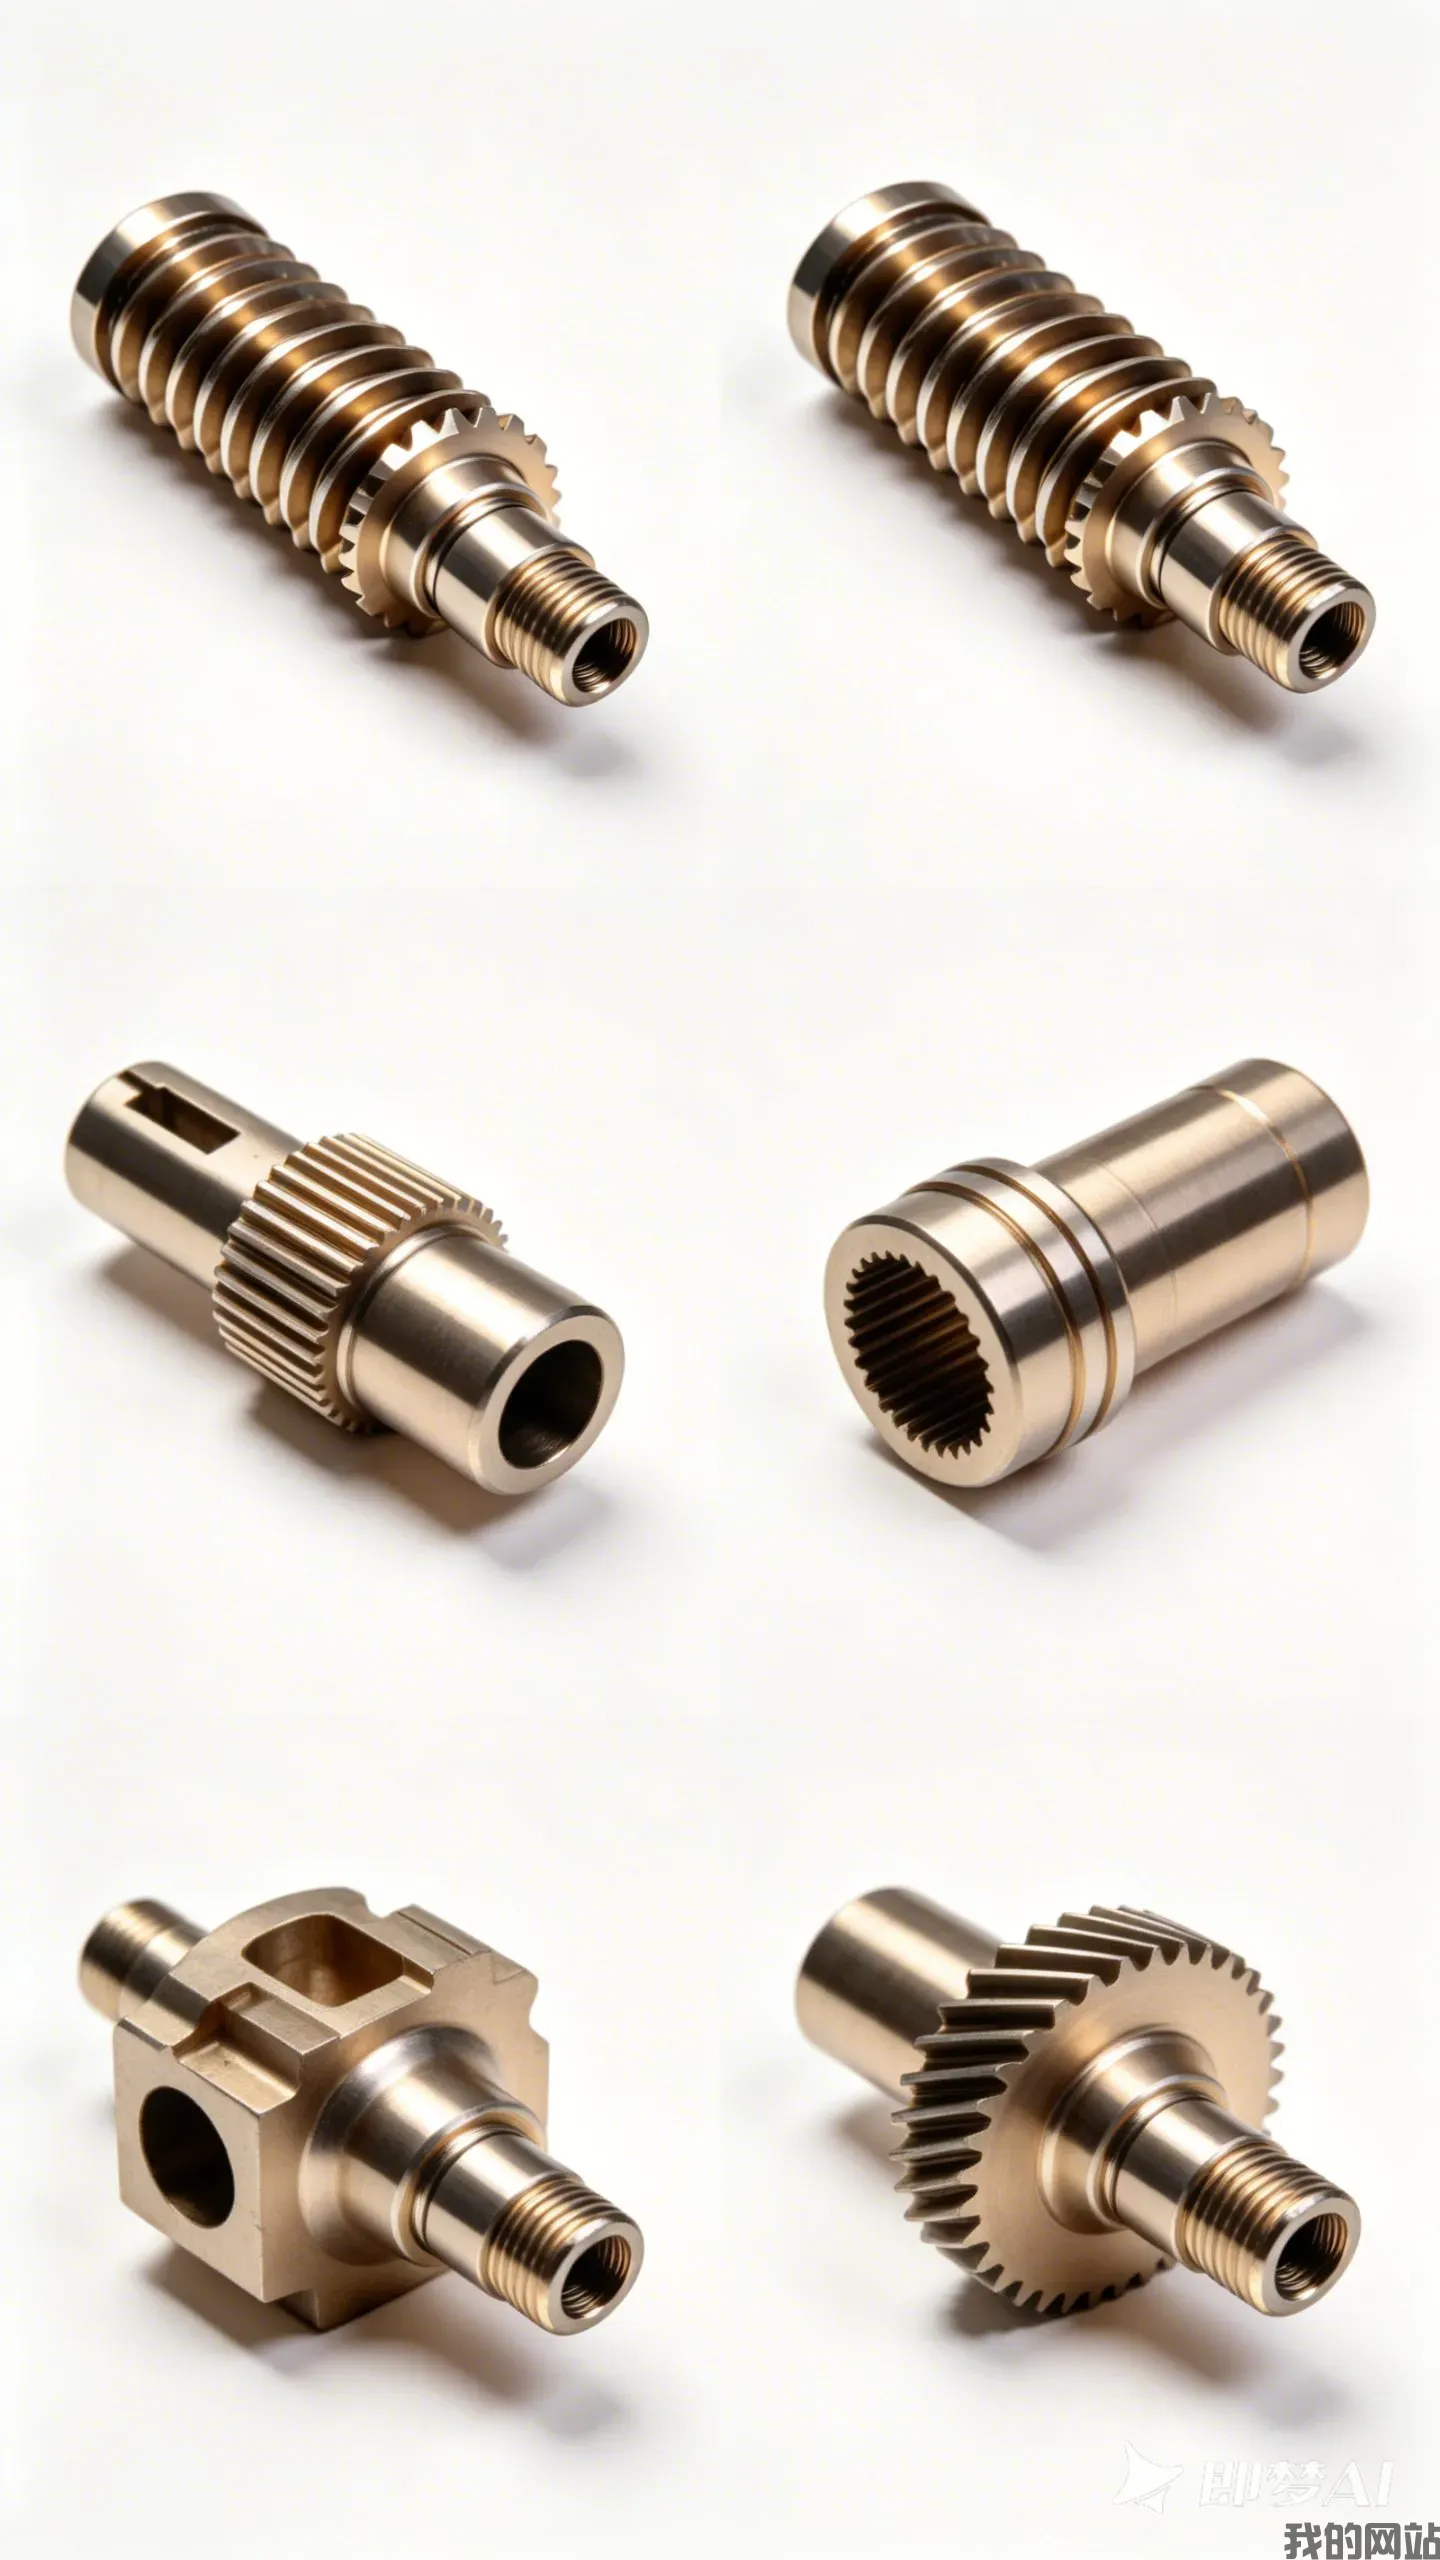
Vỏ máy công cụ điện thường sử dụng ren M4-M8 trên nhôm và thép tôi cứng. Chúng tôi sử dụng ta-rô rãnh xoắn cho lỗ kín và ta-rô cán cho lỗ thông trên nhôm để tránh kẹt phoi. Đối với trục then hoa, chúng tôi sử dụng dao phay lăn răng phủ TiAlN—điều này kéo dài tuổi thọ dụng cụ lên 800 chi tiết mỗi lần mài lại. Nếu bạn đang thiết kế một biên dạng then hoa mới, hãy tham khảo hướng dẫn lựa chọn dụng cụ cắt CNC của chúng tôi—tài liệu này bao gồm chính xác tốc độ tiến dao và tốc độ cắt cho các hình dạng này.
Tùy Chọn Hoàn Thiện Bề Mặt: Từ Gia Công Thô Đến Oxy Hóa Đen
Bề mặt gia công trần là tiêu chuẩn, với Ra 1,6 µm trên các bề mặt không quan trọng. Nhưng để chống ăn mòn cho các bộ phận thép, chúng tôi cung cấp oxy hóa đen (MIL-DTL-13924) với độ dày thêm 0,5 µm—không thay đổi kích thước. Đối với vỏ nhôm, chúng tôi thực hiện anodizing Loại II (18-22 µm) màu đen hoặc trong suốt, giúp tăng độ cứng bề mặt tương đương 60 HRC. Nếu bạn cần bề mặt ma sát thấp cho các bộ phận trượt, chúng tôi áp dụng anodize tẩm PTFE giúp giảm hệ số ma sát xuống 0,1. Tất cả các lớp hoàn thiện đều tuân thủ RoHS.
Phân Lô và Thời Gian Giao Hàng: Không MOQ, Mẫu Thử Cố Định 15 Ngày
Chúng tôi vận hành một dây chuyền chuyên dụng cho các bộ phận máy công cụ điện với dụng cụ được cài đặt sẵn cho các đường kính phổ biến. Đây là lý do chúng tôi có thể cung cấp không MOQ—một chiếc đơn lẻ có giá mỗi chi tiết tương đương với lô 500 chiếc, chỉ có phí thiết lập cao hơn. Thời gian giao hàng mẫu thử là 15 ngày kể từ khi duyệt bản vẽ, lô sản xuất giao trong 25 ngày. Nếu bạn cần gấp trong 48 giờ, chúng tôi tính phí tăng tốc 30% và chạy ca đêm. Đối với đơn hàng lặp lại, chúng tôi lưu giữ dụng cụ và tệp CAM của bạn trong 2 năm, vì vậy việc đặt lại chỉ mất 10 ngày.
Trước khi gửi bản vẽ, hãy đọc hướng dẫn dung sai gia công CNC của chúng tôi—tài liệu này giải thích đặc tính nào nên ở ±0,005 mm và đặc tính nào có thể ở ±0,05 mm để tiết kiệm chi phí. Dung sai quá chặt là lý do số 1 gây chậm trễ báo giá.
Cách Chúng Tôi Xử Lý Hiện Tượng Cong Vênh Trục Dài Sau Khi Mài
Trục dài hơn 200 mm có thể bị cong trong quá trình xử lý nhiệt. Chúng tôi nắn thẳng chúng bằng máy ép thủy lực đến trong 0,02 mm trước khi mài, sau đó khử ứng suất ở 150°C trong 2 giờ. Sau khi mài, chúng tôi kiểm tra lại độ thẳng trên bàn đá granite bằng thước đo cao. Đối với trục dài hơn 400 mm, chúng tôi sử dụng mài vô tâm để duy trì độ tròn 0,01 mm. Đây là sự khác biệt giữa một bộ phận chạy êm ở 15.000 vòng/phút và một bộ phận làm rung toàn bộ dụng cụ.
Số lượng đặt hàng tối thiểu là bao nhiêu?
Chúng tôi không có MOQ—đặt một mẫu thử hoặc 10.000 đơn vị, đơn giá chỉ thay đổi theo phân bổ chi phí thiết lập.
Quý khách có thể gia công các bộ phận từ mô hình 3D của chúng tôi mà không cần bản vẽ 2D không?
Có, chúng tôi chấp nhận tệp STEP hoặc IGES, nhưng chúng tôi sẽ tạo bản vẽ GD&T để bạn phê duyệt, đặc biệt cho các yêu cầu về độ đảo và độ đồng tâm.
Làm thế nào để quý khách đảm bảo thông số độ đảo 0,008 mm?
Mỗi trục được đo trên máy đo Talyrond sau khi mài và chúng tôi bao gồm biểu đồ độ tròn thô trong báo cáo kiểm tra.
Thời gian giao hàng thực tế cho đơn hàng sản xuất 100 chiếc là bao lâu?
25 ngày kể từ khi duyệt bản vẽ, nhưng chúng tôi có thể rút ngắn xuống 18 ngày nếu bạn chấp nhận giao hàng một phần 50 chiếc đầu tiên.
Nhận báo giá chắc chắn trong vòng 12 giờ. Gửi bản vẽ hoặc tệp 3D của bạn đến sc@bquq.com hoặc WhatsApp +86 13713157787. Chúng tôi sẽ trả lời với đơn giá, chi phí dụng cụ (nếu có) và ngày giao hàng xác nhận—không phỏng đoán. BQUQ, sản xuất chính xác